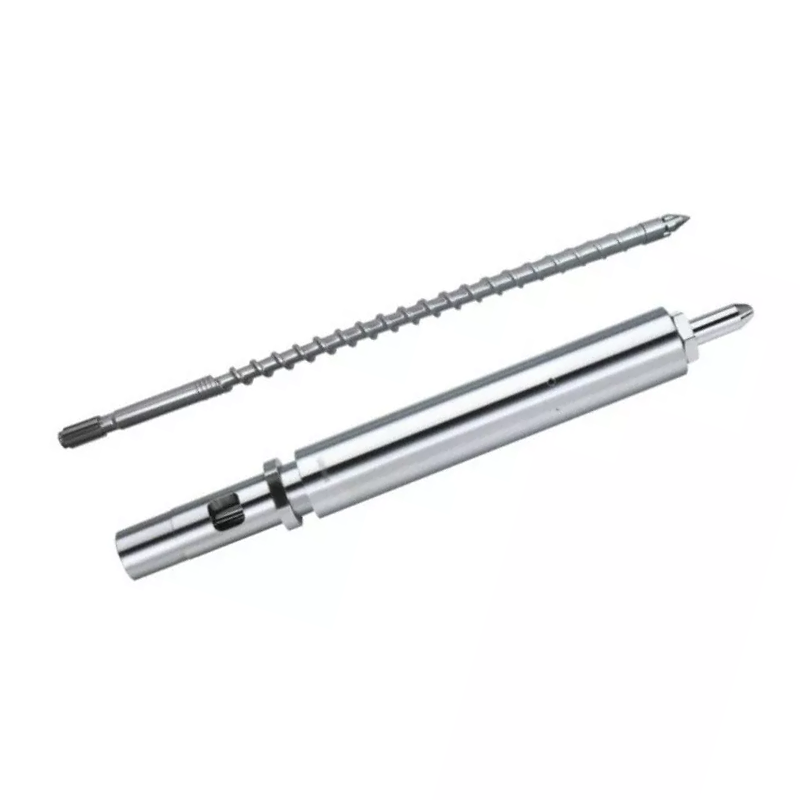
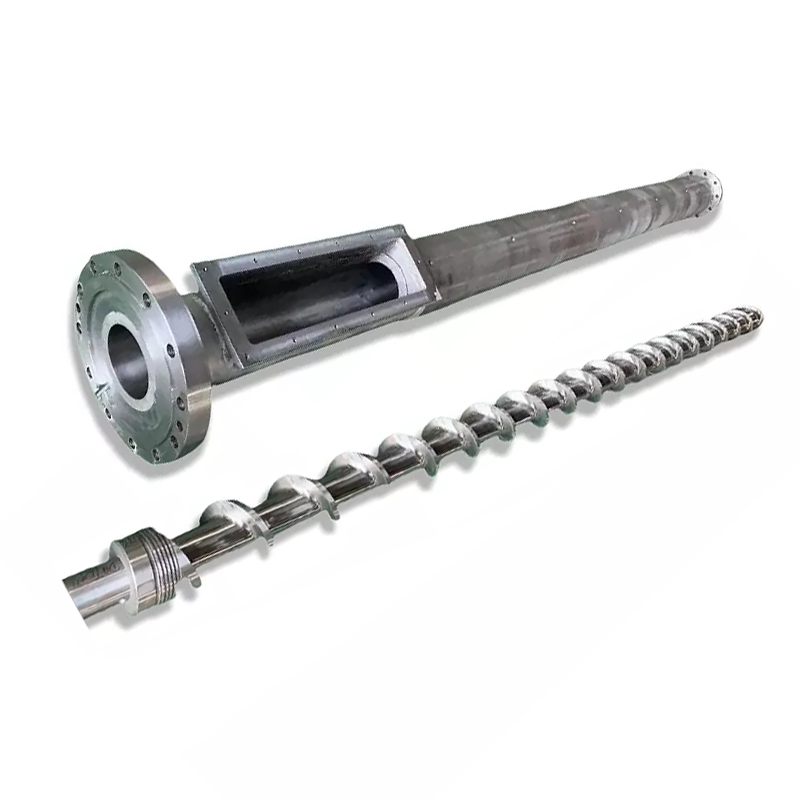
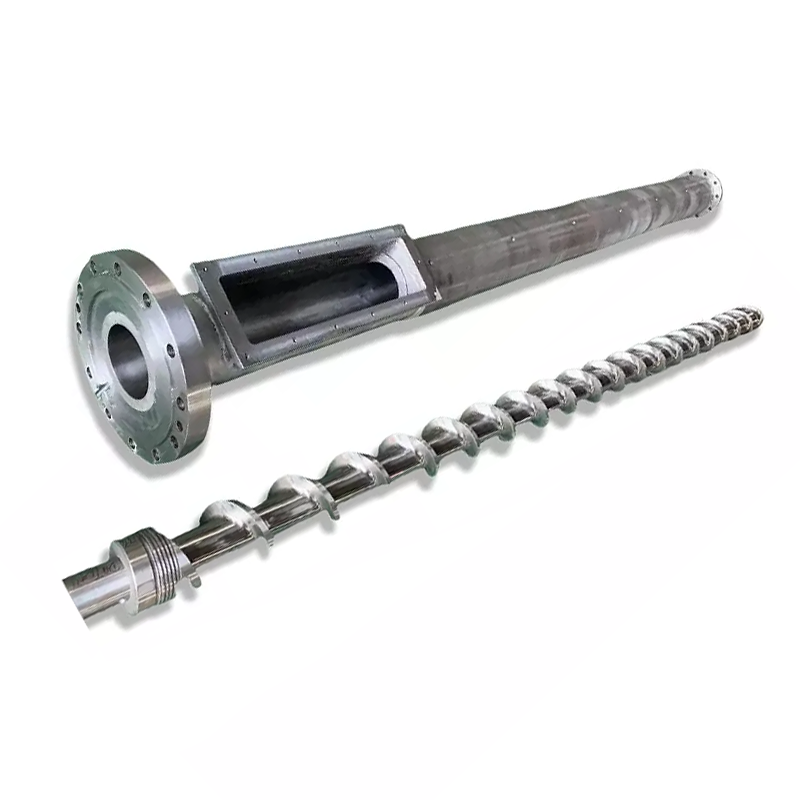
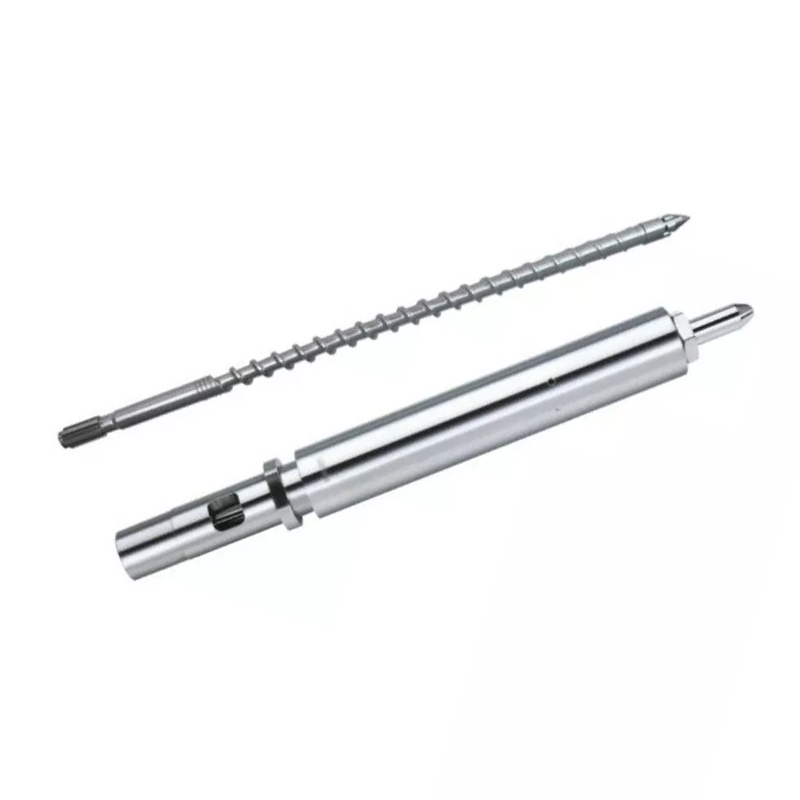
කේතුකාකාර සහ සමාන්තර නිවුන් ඉස්කුරුප්පු නිස්සාරක: අපි සංසන්දනය කරන්නේ කුමක්ද?
කේතුකාකාර ද්විත්ව ඉස්කුරුප්පු නිස්සාරණය යනු කුමක්ද?
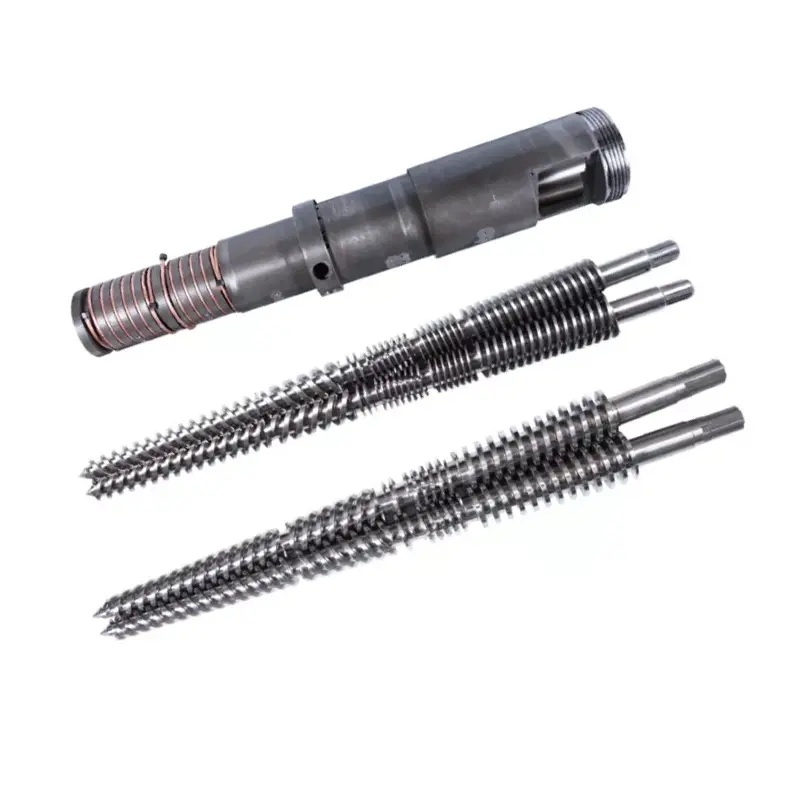
කේතුකාකාර ද්විත්ව ඉස්කුරුප්පු නිස්සාරකයක ඉස්කුරුප්පු ඇති අතර ඒවායේ පිටත විෂ්කම්භය සැකසුම් දිග දිගේ වෙනස් වේ. මෙහි සාකච්ඡා කරන ලද සාම්ප්රදායික PVC සැකැස්ම තුළ, පෝෂක අන්තය විශාල වන අතර විසර්ජන අන්තය කුඩා වේ. "කේතුකාකාර ඉස්කුරුප්පු නිස්සාරණය" වැනි විස්තරයක් තවමත් භ්රමණ දිශාව, අන්තර් සම්බන්ධක සැකැස්ම සහ යෙදුම තහවුරු කිරීමට ඉතිරි වේ.
සමාන්තර නිවුන් ඉස්කුරුප්පු නිස්සාරණය යනු කුමක්ද?
සමාන්තර නිවුන් ඉස්කුරුප්පු නිස්සාරකයකට සමාන්තර ඉස්කුරුප්පු අක්ෂ සහ සැකසුම් කොටස දිගේ නියත නාමික බාහිර විෂ්කම්භයක් ඇත. නාලිකා ජ්යාමිතිය තවමත් වෙනස් විය හැක. "සමාන්තර" යන වචනය මඟින් ඉස්කුරුප්පු ඇණ එකට භ්රමණය වන්නේද නැතහොත් ප්රතිවිරුද්ධ දිශාවලට භ්රමණය වන්නේද යන්න හෝ යන්ත්රය සංයෝග කිරීම හෝ සෘජු නිෂ්පාදන නිස්සාරණය සඳහා අදහස් කරන්නේද යන්න ඔබට නොකියයි.
Nastaj සහ Wilczyński ඔවුන්ගේ සම-භ්රමණය සහ ප්රති-භ්රමණය වන ද්විත්ව ඉස්කුරුප්පු නිස්සාරණය වෙන්කර හඳුනා ගනී.2024 ප්රති-භ්රමණය වන නිස්සාරණ පරිමාණය ඉහළ නැංවීම පිළිබඳ පර්යේෂණ. ඔවුන්ගේ සාකච්ඡාව PVC කුඩු සැකසීම වැදගත් ප්රති-භ්රමණ යෙදුමක් ලෙස හඳුනා ගනී. එම ක්රියාවලි වෙනස අර්ථවත් සංසන්දනයක ආරම්භක ලක්ෂ්යය වේ.
මිලදී ගැනීමේ කාර්යය ස්ථාවරව තබා ගන්න
PVC වියළි මිශ්ර නිස්සාරණය සඳහා, එකම නිෂ්පාදන අවශ්යතා යටතේ අදාළ කේතුකාකාර සහ සමාන්තර වින්යාසයන් සංසන්දනය කරන්න. දෙකටම සමාන්තර ඉස්කුරුප්පු ඇති නිසා සරලව ප්රති-භ්රමණ නල යන්ත්රයකට අධිවේගී සම-භ්රමණ සංයෝග හිමිකම් මාරු නොකරන්න. ඔබේ කාර්යය සංයෝග නිෂ්පාදනය නම්, අපගේ පුළුල් භාවිතා කරන්නද්රව්ය සහ නිස්සාරණ-පද්ධති තේරීමේ මාර්ගෝපදේශයමුලින්ම ක්රියාවලිය ස්ථාපිත කිරීමට.
නව රේඛාවක් සඳහා, යන්ත්ර සැපයුම්කරු සම්පූර්ණ මෙහෙයුම් වින්යාසය නිර්වචනය කළ යුතුය. ප්රතිස්ථාපන සංරචක සඳහා, අපි ස්ථාපිත යන්ත්රය සහ එහි ඇඳීම් සමඟ ආරම්භ කරමු. ඉස්කුරුප්පු ඇණ සහ බැරල් උපුටා දැක්වීමකින් වෙනස් යන්ත්ර නිර්මාණ ශිල්පයක් සුදුසු දැයි තහවුරු කළ නොහැක.
ජ්යාමිතිය, මධ්ය දුර සහ ආදර්ශ ප්රමාණ වෙනස් වන ආකාරය
ප්රයෝජනවත් ජ්යාමිතික වෙනස වන්නේ ද්රව්යයට ඉඩ ඇති තැන සහ එකලස් කිරීම ගැළපිය යුතු ස්ථානයයි. සාම්ප්රදායික කේතුකාකාර සැකැස්මේදී, සැකසුම් දිග දිගේ විෂ්කම්භය සහ ඉස්කුරුප්පු අක්ෂවල වෙන් කිරීම වෙනස් වේ. සමාන්තර සැකැස්මකදී, අක්ෂ සමාන්තරව පවතී. කිසිදු විස්තරයක් නාලිකා ගැඹුර, දේශීය සම්පීඩනය, වැඩ නිෂ්කාශනය හෝ සම්පූර්ණ පීඩන රාජකාරිය සඳහන් නොකරයි.
විෂ්කම්භය යුගලයක් ධාරිතා ශ්රේණිගත කිරීමක් නොවේ
අපේකේතුකාකාර ද්විත්ව ඉස්කුරුප්පු බැරල් පරාසයΦ65/Φ132 සහ Φ80/Φ156 ඇතුළු යුගල ලැයිස්තුගත කරයි. ඇණවුම් කිරීමට පෙර, චිත්රය හඳුනා ගන්නේ කුමන කෙළවරද සහ ඒ ආශ්රිත සැකසුම් දිගද යන්න තහවුරු කරන්න. පයිප්ප විෂ්කම්භයක් හෝ දිග-විෂ්කම්භය අනුපාතයක් ලෙස දෙවන අංකය කියවන්න එපා. L/D මාන රහිත ය; විෂ්කම්භයක් දිග ඒකකයක් දරයි.
දPVC පයිප්ප සමාන්තර ඉස්කුරුප්පු බැරලයපිටු ලැයිස්තු Φ45 සිට Φ150 mm දක්වා සහ L/D 32 සිට 38 දක්වා, අභිරුචිකරණය සමඟ. මේවා එම නිෂ්පාදනයේ ප්රකාශිත විකල්ප වේ. ඔවුන් සමාන කේතුකාකාර විශාලත්වයක් හෝ විශ්වීය නිමැවුම් පරාසයක් ස්ථාපිත නොකරයි.
ධාවකය සහ ආධාරක සැකැස්ම ඇතුළත් කරන්න
සැකසුම් ඒකක ඇඳීම සමඟ ගියර් පෙට්ටියේ ප්රතිදාන පිරිසැලසුම, සම්බන්ධතා විස්තර සහ අවසර ලත් මෙහෙයුම් ලියුම් කවරයක් අපි ඉල්ලා සිටිමු. දරණ අවකාශය හෝ විශාල පෝෂක-අවසාන විෂ්කම්භයක් සත්යාපිත ව්යවර්ථ, වේගය සහ තෙරපුම් පිරිවිතර සඳහා ආදේශකයක් නොවේ. ඡායාරූපයකින් යාන්ත්රික ධාරිතාව අනුමාන කරනවාට වඩා සම්පූර්ණ යෝජනා සසඳන්න.


කේතුකාකාර එදිරිව සමාන්තර නිවුන් ඉස්කුරුප්පු නිස්සාරණය: සමාන සඳහා සමාන සංසන්දනයක්
එකම PVC කාර්යය සඳහා යෝජනා කරන විට වින්යාස දෙකම ඇගයීමට සුදුසු වේ. ඒවායේ විභව වාසි ප්රයෝජනවත් වන්නේ සැපයුම්කරු සැබෑ ඉස්කුරුප්පු පැතිකඩ, ආහාර සැකසීම, ධාවකය සහ මෙහෙයුම් තත්ත්වයන් හඳුනා ගැනීමෙන් පසුව පමණි. එක් එක් පේළිය සඳහා විශ්ව ජයග්රාහකයෙකු ප්රදානය කරනවාට වඩා, යෝජනා සංසන්දනය කිරීමට අපි පහත වගුව භාවිතා කරමු.
| තීරණය | කේතුකාකාර වින්යාසය | සමාන්තර වින්යාසය | ඉල්ලීමට සාක්ෂි |
|---|---|---|---|
| ද්රව්ය පරිභෝජනය | අපේක්ෂිත කුඩු මිශ්රණය සමඟ පෝෂණ-අවසාන ජ්යාමිතිය සහ භාවිත කළ හැකි පරිභෝජනය පරීක්ෂා කරන්න. | එකම මිශ්රණය සඳහා ආහාර විවෘත කිරීම, නාලිකා පැතිකඩ සහ පෝෂණ පද්ධතිය පරීක්ෂා කරන්න. | ආහාර පෝරමය, තොග ඝනත්වය සහ ස්ථාවර ආහාර අනුපාත වාර්තාව. |
| විලයනය සහ තාප ඉතිහාසය | වේගය, පිරවීම සහ උෂ්ණත්ව පාලනය සමඟ වෙනස් වන ජ්යාමිතිය ඇගයීම. | තෝරාගත් සැකසුම් දිග සහ දේශීය නාලිකා ජ්යාමිතිය ඇගයීම. | නිර්වචනය කරන ලද ද්රව්ය, ක්රියාවලිය කවුළුව සහ නිමි භාණ්ඩ ප්රතිඵල. |
| වාතාශ්රය | වාතාශ්රය පිහිටීම සහ එහි අවශ්ය ක්රියාවලිය කොන්දේසි තහවුරු කරන්න. | වාතාශ්රය පිහිටීම සහ පහළ පීඩනය ගොඩනැගීමේ රාජකාරිය තහවුරු කරන්න. | පරීක්ෂණ නිරීක්ෂණ සහ එකඟ වූ වාතාශ්රය පද්ධති කොන්දේසි. |
| පීඩනය සහ ධාවකය පැටවීම | සැබෑ ධාවකය සහ සැකසුම් ඒකක සීමාවන් භාවිතා කරන්න. | සැබෑ ධාවකය සහ සැකසුම් ඒකක සීමාවන් භාවිතා කරන්න. | සැපයුම්කරු-අනුමත මෙහෙයුම් ලියුම් කවරය සහ ඩයි ඩියුටි. |
| ප්රතිදාන පරාසය | අවශ්ය නිෂ්පාදන ප්රමාණවලින් පිළිගත් ප්රතිදානය තහවුරු කරන්න. | පිළිගත් ප්රතිදානය එකම තත්ත්ව සීමාවන් තුළම තහවුරු කරන්න. | ස්ථාවර අවම සහ උපරිම නිෂ්පාදන ස්ථාන. |
| බලශක්තිය | අපේක්ෂක මෙහෙයුම් ලක්ෂ්යය මැන බලන්න. | අපේක්ෂක මෙහෙයුම් ලක්ෂ්යය මැන බලන්න. | ප්රකාශිත මායිමක් සහ කාල සීමාවක් සමඟ පිළිගත් කිලෝවකට kWh. |
| ඇඳීම සහ ප්රතිස්ථාපනය | සංසර්ග කොටස් සහ අවසර ලත් ගැලපුම් කොන්දේසි පරීක්ෂා කරන්න. | ඉස්කුරුප්පු දෙකම සහ බැරල් සිදුරු දෙකම පරීක්ෂා කරන්න. | ස්ථානගත ඇඳුම් සිතියම සහ ආදේශන විෂය පථය. |
| ආයෝජනය | ස්ථාපනය, සහායක සහ අවශ්ය නිෂ්පාදන පරාසය ඇතුළත් කරන්න. | එකම ව්යාපෘති විෂය පථය ඇතුළත් කරන්න. | සමාන බැහැර කිරීම් සහ පිළිගැනීමේ නියමයන් සහිත අයිතමගත උපුටා දැක්වීම්. |
ඔහුගේ සාරාංශය තුළසමාන්තර හා කේතුකාකාර නිස්සාරණය සංසන්දනය කිරීම, S. Seifert PVC අවසාන භාවිතයට එරෙහිව වින්යාසය, පදිංචි කාලය සහ කප්පාදුව තක්සේරු කරයි. එය ක්රියාවලි-විශේෂිත සංසන්දනයකට සහය දක්වයි; එය නව මිලදී ගැනීමක් සඳහා විශ්වීය නල ප්රමාණයේ කප්පාදුවක් හෝ බලශක්ති ඉතිරිකිරීමේ ප්රතිශතයක් සපයන්නේ නැත.
ඔබේ PVC සංයුතිය තීරණය වෙනස් කරන ආකාරය
යන්ත්රයට ඇතුළු වන දේ සහ ඩයි එකෙන් පිටවිය යුතු දේ සමඟ පිරිවිතර ආරම්භ කරන්න. "දෘඪ PVC" යෝජනා දෙකක් සංසන්දනය කිරීම සඳහා ඉතා පුළුල් වේ. අපි දුම්මල ශ්රේණිය, පිරවුම් වර්ගය සහ පැටවීම, ස්ථායීකාරක සහ ලිහිසිකරණ පද්ධතිය, ප්රතිචක්රීකරණය කළ අන්තර්ගතය, ආහාර පෝරමය සහ සකස් කිරීමේ ක්රමය ඉල්ලා සිටිමු. අත්හදා බැලීම සහ උද්ධෘතය එකම ද්රව්ය විස්තර කරන පරිදි වට්ටෝරු සංශෝධනය වාර්තා කරන්න.
සංයුති ඒකක පැහැදිලිව තබා ගන්න
phr හි පැටවීම යනු දුම්මල කොටස් සියයකට කොටස් මිස සම්පූර්ණ සංයෝගයේ බර ප්රතිශතයක් නොවේ. සරල සංයුති උදාහරණයක් ලෙස, ස්කන්ධ කොටස් 100 දුම්මල සහ කොටස් 50 පිරවුම්, වෙනත් කිසිදු අමුද්රව්යයක් නොමැතිව, සම්පූර්ණ ස්කන්ධයෙන් 50 ÷ 150 = 33.3% පිරවුමක් අඩංගු වේ. වෙනත් අමුද්රව්ය එකතු කිරීමෙන් එම ප්රතිශතය වෙනස් වේ. මෙම අංක ගණිතය යන්ත්ර දෙකටම ආරක්ෂිත පැටවීමක් ස්ථාපිත නොකරයි.
ආහාර අනුකූලතාව තක්සේරු කරන්නේ කෙසේදැයි විමසන්න. වෙනස් නොවන බහු අවයවික නාමයක් පිටුපස සැඟවීමට වඩා තොග ඝනත්වයේ හෝ ආහාර සැකසීමේ වෙනසක් සටහන් කළ යුතුය. සැපයුම්කරුවෙකු විවිධ ජ්යාමිතිය නිර්දේශ කරන්නේ නම්, හඳුනාගත් ද්රව්ය තත්ත්වය සහ නිෂ්පාදන කාර්යයට සම්බන්ධ පැහැදිලි කිරීමක් අවශ්ය වේ.
ප්රයෝජනවත් විලයන සහ වාතාශ්රය කවුළුවක් නිර්වචනය කරන්න
Nastaj සහ Wilczyński ගේප්රති-භ්රමණ නිස්සාරණය අධ්යයනයඋෂ්ණත්වය, දියවීම සංවර්ධනය සහ ප්රතිදානය සම්බන්ධිත පරිමාණ අරමුණු ලෙස සලකයි. එය අන්තර් සම්බන්ධක පද්ධතිවල කාන්දු වන ප්රවාහයන් ද විස්තර කරයි. එබැවින් අපි සම්පූර්ණ ක්රියාවලිය හිස් නාලිකා පරිමාවකින් අනුමාන නොකරමු, නැතහොත් ඒකකය දිගේ ද්රව්ය සංවර්ධනය සැලකිල්ලට නොගෙන ඉස්කුරුප්පු වේගය නියම නොකරමු.
කුමන පීඩන සහ ද්රව්ය-උෂ්ණත්ව කියවීම් ලබා ගන්නේද, ඒවා ගනු ලබන්නේ කොතැනද සහ නිෂ්පාදන සාම්පල එම කියවීම් සමඟ සම්බන්ධ වන්නේ කෙසේද යන්න එකඟ වන්න. බැරල් සෙට්පොයින්ට් පමණක් එම වාර්තාව ලබා නොදේ. ප්රයෝජනවත් මෙහෙයුම් කවුළුවක් මඟින් යන්ත්රය ක්රියාත්මක වන තැන පමණක් නොව, අවශ්ය නිෂ්පාදනය සමත් වන තත්ත්වයන් හඳුනා ගනී.
ඔවුන්ගේ සැබෑ විෂය පථය තුළ නිෂ්පාදන පරීක්ෂණ භාවිතා කරන්න
ASTM D2152-23ඇසිටෝන් ගිල්වීම මගින් දෘඩ PVC පයිප්ප සහ අච්චු සවි කිරීම් වල විලයනයේ ප්රමාණවත් බව ආමන්ත්රණය කරයි. එහි ප්රකාශිත සීමාවන් පවසන්නේ එයට ප්රමාණවත් විලයනයකින් තාප පිරිහීම වෙන්කර හඳුනාගත නොහැකි බවත් වෙනත් භෞතික හෝ රසායනික පරීක්ෂණ ප්රතිස්ථාපනය නොකරන බවත්ය. එය සමස්ත නිෂ්පාදන තත්ත්ව සහතිකයක් නොවේ. ඕනෑම අදාළ ද්රාවක පරීක්ෂණයක් සුදුසුකම් ලත් පිරිස් සහ අවශ්ය ආරක්ෂිත පාලනයන් සමඟ අයත් වේ.
අදාළ ඝන බිත්ති PVC-U පීඩන-නල ව්යාපෘතියක් සඳහා,ISO 1452-2:2009නල ලක්ෂණ සහ ආශ්රිත පරීක්ෂණ පරාමිතීන් නියම කරයි. එය ඉස්කුරුප්පු ජ්යාමිතිය තෝරා නොගනී. පිළිගත් ප්රතිදානය කුමක්ද යන්න තීරණය කිරීමට පෙර අදාළ නිෂ්පාදන ප්රමිතිය, සංස්කරණය සහ වෙළඳපල අවශ්යතා වලට එකඟ වන්න.
විකිණිය හැකි ප්රතිදානය වටා පිටාරකය ප්රමාණය කරන්න
නිෂ්පාදන ඉලක්කය නිෂ්පාදන කාලසටහනෙන් පැමිණිය යුතුය. විශාලතම නළය හෝ ඉහළම නාමාවලි අංකය පමණක් නොව, අවශ්ය නිමැවුම් පරාසය අපි ඉල්ලා සිටිමු. එක් ඉහළ ප්රතිදාන ලක්ෂ්යයක් සපුරාලන රේඛාවකට කුඩා නිෂ්පාදන, මන්දගාමී ක්රියාකාරිත්වය හෝ වෙනත් සූත්රගත කිරීමක් සඳහා වෙනම සමාලෝචනයක් අවශ්ය විය හැකිය.
රේඛා වේගය ස්කන්ධ ප්රවාහයට පරිවර්තනය කරන්න
අඛණ්ඩ නිෂ්පාදනයක් සඳහා, රේඛීය වේගයෙන් මීටරයකට සැබෑ ස්කන්ධය ගුණ කර විනාඩි පැය බවට පරිවර්තනය කරන්න. නිශ්චිත නිෂ්පාදන බර හෝ සත්යාපිත මිනුමක් භාවිතා කරන්න. සැබෑ මිලදී ගැනීමේ අවශ්යතාවයක් ගණනය කිරීමේදී සාමාන්ය ඝනත්වය හෝ බිත්ති ඝණත්වය උපකල්පනය නොකරන්න.
අවශ්ය නිෂ්පාදන ප්රවාහය (kg/h) = මීටරයකට ස්කන්ධය (kg/m) × රේඛා වේගය (m/min) × 60
3.0 m / min දී 2.0 kg / m බරැති නිදර්ශන නලයක් සඳහා, ඉලක්කය 360 kg / h වේ. 4.0 m / min දී, එම නිෂ්පාදනයට 480 kg / h අවශ්ය වේ. මේවා උපකල්පනය කරන ලද සැලසුම් යෙදවුම් මිස නන්හයියා අත්හදා බැලීමේ ප්රතිඵල නොවේ. විශේෂිත කේතුකාකාර හෝ සමාන්තර යන්ත්රයක් ගුණාත්මක අවශ්යතාවය සපුරාලන්නේදැයි ගණනය කිරීම් කිසිවක් අපට නොකියයි.
ඉතිරි පේළිය පරීක්ෂා කරන්න
ඉහළට මිශ්ර කිරීම සහ ආහාර සැකසීම සමාලෝචනය කරන්න, ඉන්පසු ක්රමාංකනය, සිසිලනය, ඇදගෙන යාම සහ පහළට කැපීම. යෝජිත නිෂ්පාදන ස්ථාන තහවුරු කිරීමට වගකිවයුතු උපකරණ සැපයුම්කරුවන්ගෙන් විමසන්න. පවතින සිසිලන අංශයක් වත්මන් නිෂ්පාදන වේගයට පමණක් සහය දක්වන්නේ නම්, වැඩි පිටාර ප්රතිදානය අනුමත කිරීම ඉහළ රේඛා වේගයක් අනුමත නොකරයි.
පීඩන රාජකාරිය ද සැසඳීමට අයත් වේ. නිෂ්පාදනය වෙනස් කිරීම හෝ මිය යාම, අපේක්ෂිත kg/h එක සමානව පවතින විට පවා යන්ත්රයේ කාර්යය වෙනස් කළ හැක. එක් එක් නිෂ්පාදන ලක්ෂ්යය සමඟ මෙවලම් සහ මිනුම් ස්ථාන වාර්තා කරන්න, එවිට ධාරිතා හිමිකම් අර්ථකථනය කළ හැකිය.
නිෂ්පාදන පරාසයක් සසඳන්න
පිළිගත හැකි නිෂ්පාදනයක් සමඟ අවශ්ය පරාසය නිරූපණය කළ හැකි වින්යාසය අපි කෙටි ලැයිස්තුගත කර, එහි පිරිවැය සංසන්දනය කරන්නෙමු. අත්තනෝමතික ආරක්ෂණ ප්රතිශතයක් එකතු නොකරන්න සහ තෝරාගත් යන්ත්රය අමතන්න. ඕනෑම සංචිත ධාරිතාවක් සැපයුම්කරු විසින් සමාලෝචනය කරන ලද අනාගත නිෂ්පාදනයක්, තීරුබදු හෝ මෙහෙයුම් අවශ්යතාවයකට අනුරූප විය යුතුය.
ශක්තිය, ඇඳීම සහ සම්පූර්ණ මෙහෙයුම් පිරිවැය සසඳන්න
මෝටර් ශ්රේණිගත කිරීම ධාරිතා පිරිවිතරයක් මිස මනින ලද බලශක්ති බිලක් නොවේ. ප්රයෝජනවත් නිවුන් ඉස්කුරුප්පු නිස්සාරණ බලශක්ති පරිභෝජන සංසන්දනය සඳහා, මීටරයට ඇතුළත් වන්නේ කුමක්ද යන්න නිර්වචනය කරන්න: ධාවකය සහ හීටර්, සම්පූර්ණ නිස්සාරණය හෝ සම්පූර්ණ රේඛාව. එම මායිම නොවෙනස්ව තබා ආරම්භක සහ ප්රතික්ෂේප කරන ලද නිෂ්පාදනය ඇතුළත් වේද යන්න සඳහන් කරන්න.
පිළිගත් නිෂ්පාදනයෙන් ශක්තිය බෙදන්න
නිශ්චිත ශක්තිය (kWh/kg පිළිගනු ලැබේ) = පරතරය තුළ මනින ලද ශක්තිය ÷ එම කාල සීමාව තුළ පිළිගත් නිෂ්පාදන ස්කන්ධය
පහත එක් පැයක උදාහරණය උපකල්පිතයි. අපේක්ෂකයින් දෙදෙනාම එකම නිෂ්පාදන පිළිගැනීමේ නිර්ණායක සහ බලශක්ති මීටර් සීමාව භාවිතා කරයි. දළ ප්රතිදානය සහ පිළිගත් ප්රතිදාන කාර්යක්ෂමතාවය විවිධ නිගමනවලට තුඩු දිය හැක්කේ මන්දැයි එය පෙන්වයි.
| පැයක සැලසුම් උදාහරණය | අපේක්ෂක ඒ | අපේක්ෂක බී |
|---|---|---|
| ප්රකාශිත සීමාව තුළ ශක්තිය | 100 kWh | 120 kWh |
| දළ නිෂ්පාදන ස්කන්ධය | කිලෝ ග්රෑම් 500 කි | කිලෝ ග්රෑම් 600 කි |
| පිළිගත් නිෂ්පාදන ස්කන්ධය | කිලෝ ග්රෑම් 480 කි | කිලෝ ග්රෑම් 540 කි |
| දළ කිලෝග්රෑමයකට බලශක්තිය | 0.200 kWh/kg | 0.200 kWh/kg |
| පිළිගත් කිලෝග්රෑමයකට බලශක්තිය | 0.208 kWh/kg | 0.222 kWh/kg |
B පරතරය තුළ වඩාත් පිළිගත් ද්රව්ය ලබා දෙයි; A පිළිගත් කිලෝග්රෑමයකට අඩු ශක්තියක් භාවිතා කරයි. එය මිලදී ගැනීමේ වෙළඳාමක් මිස ජ්යාමිතිය ජය ගන්නා බවට සාක්ෂි නොවේ. ඉල්ලූ නිෂ්පාදන අනුපාතය සඳහන් කර නිෂ්පාදන කාලසටහනට අදාළ මෙහෙයුම් ස්ථානවල සංසන්දනය නැවත කරන්න.
ඇඳුම් ආරක්ෂණය වෙන වෙනම සඳහන් කරන්න
අපේPVC පුවරු කේතුකාකාර නිෂ්පාදන පිටුව38CrMoAlA සහ nitriding හෝ bimetallic ප්රතිකාර විකල්ප ලැයිස්තුගත කරයි. එම තේරීම් සේවා-ජීවිත ගුණකයක් ස්ථාපිත නොකරයි. අපි මිශ්ර ලෝහ ලේබලයකින් පමණක් තෝරා නොගෙන, වැඩ කරන පෘෂ්ඨයන්, ද්රව්ය පද්ධතිය සහ පරීක්ෂණ අවශ්යතා සත්ය සැකසීමට සහ අඳින ස්ථානයට එරෙහිව සඳහන් කරන්නෙමු.
ප්රතික්ෂේප කරන ලද ද්රව්ය, වෙනස් කිරීමේ කාලය, සැලසුම් කළ නඩත්තුව සහ ප්රතිස්ථාපන විෂය පථය පිරිවැය සංසන්දනයේ ඇතුළත් කරන්න. එම යෙදවුම් සඳහා සැබෑ මෙහෙයුම් වාර්තා හෝ පැහැදිලිව හඳුනාගත් ඇස්තමේන්තු භාවිතා කරන්න. අඩු මිලදී ගැනීමේ මිලක් යෝජිත එකලස් කිරීම නිෂ්පාදන පරාසය සපුරාලන්නේද නැතහොත් ස්ථාපිත උපකරණවලට ගැලපේද යන්න පිළිතුරු නොදේ.
ඔබේ PVC යෙදුම සඳහා ද්විත්ව ඉස්කුරුප්පු නිස්සාරකයක් තෝරා ගන්නේ කෙසේද
අපගේ නිර්දේශය වන්නේ ක්රියාවලි හෝ යාන්ත්රික සාක්ෂි මගින් තවමත් බැහැර කර නොමැති විට ජ්යාමිතිය දෙකම කෙටි ලැයිස්තුවේ තබා ගැනීමයි. ඉන්පසු සැබෑ යෙදුම භාවිතයෙන් නුසුදුසු වින්යාසයන් ඉවත් කරන්න. "පයිප්," "පැතිකඩ" සහ "පුවරුව" නිෂ්පාදන පවුල් හඳුනා ගැනීම, සම්පූර්ණ නිස්සාරණ පිරිවිතර නොවේ.
PVC පයිප්ප නිස්සාරණය
අපි දෙකම ප්රකාශයට පත් කරමු aPVC පයිප්ප කේතුකාකාර ඉස්කුරුප්පු බැරලයසහ ඒPVC පයිප්ප සමාන්තර ඉස්කුරුප්පු බැරලය. එය වින්යාසයන් සංසන්දනය කිරීමට හේතුවක් මිස සෑම ප්රමාණයකටම සෑම පයිප්පයකටම ගැලපෙන බවට පොරොන්දුවක් නොවේ. නිෂ්පාදන මානයන්, සූත්රගත කිරීම, පීඩන රාජකාරි සහ අවශ්ය ස්ථාවර නිමැවුම් ලක්ෂ්ය සමඟ ආරම්භ කරන්න.
කේතුකාකාර පයිප්ප පිටුවට 16 සිට 63 mm, 50 සිට 110 mm සහ 90 සිට 160 mm දක්වා යෙදුම් පටි ඇතුළත් වේ. එම සංඛ්යා ලැයිස්තුගත නල යෙදුම් විස්තර කරයි. ඒවා ඉස්කුරුප්පු විෂ්කම්භය නොවන අතර කේතුකාකාර යන්ත්ර සඳහා විශ්වීය උපරිම නල ප්රමාණය ස්ථාපිත නොකරයි.
පැතිකඩ සහ පුවරු
පැතිකඩක් සඳහා, කොටස් ඇඳීම, මීටරයකට බර, ක්රමාංකන සැකැස්ම සහ මානයන් පිළිගැනීමේ අවශ්යතා ඇතුළත් කරන්න. පුවරුවක් සඳහා, එය ඝන හෝ පෙණ සහිතද යන්න හඳුනාගෙන පිළිගත් ඝනකම, අදාළ ස්ථානයේ ඝනත්වය, මතුපිට සහ මාන අවශ්යතා නිර්වචනය කරන්න. නිෂ්පාදන ඉදිකිරීමේ වෙනසක් නැවුම් ක්රියාවලි සමාලෝචනයක් ලැබිය යුතුය.
අපේPVC ෆෝම්-බෝඩ් ඉස්කුරුප්පු පිරිවිතර මාර්ගෝපදේශයආදේශන සංක්ෂිප්තය වඩාත් විස්තරාත්මකව ආවරණය කරයි. අපි එම යෙදුම්-විශේෂිත සමාලෝචනය සාමාන්ය ජ්යාමිතික සංසන්දනයකින් වෙන්කර තබා ගනිමු. PVC මත පදනම් වූ දැව සංයෝජන ද ඔවුන්ගේම සූත්රගත සමාලෝචනයක් අවශ්ය වේ; නිෂ්පාදන දෙකම WPC ලෙස හඳුන්වන නිසා පමණක් PE- හෝ PP-පාදක සංයුක්තයකින් නිගමනයක් මාරු නොකරන්න.
තේරීම නැවත විවෘත කළ යුත්තේ කවදාද?
වට්ටෝරුව, ආහාර පෝරමය, ගුණාත්මක ඉලක්කය හෝ නිෂ්පාදන කාලසටහන වෙනස් වන විට පිරිවිතර නැවත බලන්න. පවතින නොවෙනස්ව පවතින ක්රියාවලියක් සඳහා, යන්ත්ර පරිවර්තනයක් යෝජනා කිරීමට පෙර නිවැරදිව ගැලපෙන ආදේශනයක් ඇගයීමට ලක් කළ යුතුය. පුළුල් කරන ලද නිෂ්පාදන කාර්යයක් සඳහා, ඉස්කුරුප්පු ජ්යාමිතිය හරහා පමණක් වෙනස් කිරීමට පොරොන්දු වෙනවාට වඩා සම්පූර්ණ රේඛාව සමාලෝචනය කරන ලෙස යන්ත්ර සැපයුම්කරුගෙන් ඉල්ලා සිටින්න.
පවතින කේතුකාකාර රේඛාවක් දැනටමත් අවශ්ය ගුණාත්මක සහ ප්රතිදාන පරාසය ආවරණය කරයි නම්, අපි පළමුව ගැලපෙන කේතුකාකාර ප්රතිස්ථාපනයක් තක්සේරු කරනු ඇත, ස්වයංක්රීය උත්ශ්රේණි කිරීමක් ලෙස සමාන්තර පරිවර්තනයක් විකුණන්නේ නැත. එම තර්කයම සතුටුදායක සමාන්තර රේඛාවකටද අදාළ වේ. නව නිෂ්පාදන රාජකාරියක් සඳහා, නිරූපිත යෙදුම් යෝග්යතාවය සහිත වින්යාසය තෝරන්න; ඉහළ මිලදී ගැනීමේ මිලක් හෝ විශාල නාමික විෂ්කම්භයක් එය නිරූපණය නොවේ.
පවතින ඉස්කුරුප්පු ඇණ සහ බැරලය ප්රතිස්ථාපනය කිරීමට හෝ පරිවර්තනය කිරීමට ඔබට හැකිද?
කේතුකාකාර ද්විත්ව ඉස්කුරුප්පු බැරලයක් සහ සමාන්තර නිවුන් ඉස්කුරුප්පු බැරලයක් එකිනෙකට හුවමාරු කළ හැකි එකලස් කිරීම් නොවේ. පරිවර්තනය ගැන සාකච්ඡා කිරීමට පෙර, සම්පූර්ණ යන්ත්ර සමාලෝචනයක් ලබා ගන්න. ගියර් පෙට්ටියේ ප්රතිදාන සැකැස්ම, පතුවළ සම්බන්ධතා, බැරල් සවිකිරීම සහ සැකසුම් ඒකක පිරිසැලසුම පෝෂණය, වාතාශ්රය, උණුසුම සහ සිසිලන අතුරුමුහුණත් සමඟින් එම සමාලෝචනයට අයත් වේ.
මම වෙනස් ඉස්කුරුප්පු ජ්යාමිතිය නිර්දේශ කිරීමට පෙර
මම PVC extrusion ගැටලුවක් සමාලෝචනය කරන විට, මගේ පළමු ප්රශ්නය වන්නේ අපි මුල් ක්රියාවලිය ප්රතිසාධනය කරනවාද නැතිනම් වෙනත් කාර්යයක් කිරීමට යන්ත්රයෙන් ඉල්ලා සිටිනවාද යන්නයි. අඳින ලද සංරචක ප්රතිස්ථාපනය කිරීම සහ නිෂ්පාදන ධාරිතාව වැඩි කිරීම සඳහා විවිධ සාක්ෂි අවශ්ය වේ. රේඛාව අස්ථායී වී ඇති නිසා මම කේතුකාකාර හා සමාන්තර ඉස්කුරුප්පු අතර මාරු කිරීම නිර්දේශ නොකරමි.
ප්රතිදානය උච්චාවචනය වේ නම්, මම ආරම්භ කරන්නේ සූත්රගත කිරීමේ සංශෝධනය, පෝෂණ කොන්දේසි, මෙහෙයුම් වාර්තා සහ නිමි භාණ්ඩ පරීක්ෂණ ප්රතිඵල ඉල්ලා සිටීමෙනි. මට පීඩනය, උෂ්ණත්වය, ඉස්කුරුප්පු වේගය සහ පිළිගත් ප්රතිදානය එකම කාල සීමාව තුළ වාර්තා කිරීමට අවශ්යයි. ඊයේ උපරිම ප්රතිදානය අද සාමාන්යය සමඟ සංසන්දනය කිරීමෙන් ද්රව්ය හෝ නිෂ්පාදනය වෙනස් වී ඇත්දැයි මට පවසන්නේ අල්ප වශයෙනි.
ඊළඟට, මම යාන්ත්රික වින්යාසය සමාලෝචනය කරමි. ඇඳීම් පැකේජය භ්රමණ දිශාව, ඉස්කුරුප්පු ජ්යාමිතිය, මධ්ය දුර, ධාවක සම්බන්ධතා සහ බැරල් අතුරුමුහුණත් හඳුනාගත යුතුය. ප්රතිස්ථාපන එකලස් කිරීමක් සඳහා, මට ඉස්කුරුප්පු දෙකෙහි සහ බැරල් සිදුරු දෙකෙහිම නම් කරන ලද ස්ථානවලට සම්බන්ධ මිනුම් ද අවශ්ය වේ. ආදර්ශ අංකයක් යනු ආරම්භක යොමුවක් මිස නිෂ්පාදනය කිරීමට අවසරයක් නොවේ.
එවිට මම හැකි ක්රියා වෙන් කරමි. පෝෂණය පිළිබඳ ගැටලුවක් සඳහා පෝෂණය පිළිබඳ පරීක්ෂණයක් අවශ්ය වේ. සැක සහිත ඇඳුම් සඳහා ගැළපෙන පරීක්ෂණ වාර්තාවක් අවශ්ය වේ. වෙනස් වූ සූත්රගත කිරීමකට ක්රියාවලි සමාලෝචනයක් අවශ්ය වේ. ඉලක්ක ප්රතිදානය වැඩි වී ඇත්නම්, මම විශාල සැකසුම් ඒකකයක් නිර්දේශ කිරීමට පෙර සිසිලනය, ඉවත් කිරීම සහ කැපුම් උපකරණ සාකච්ඡාවට ඇතුළත් විය යුතුය.
ඇණවුමක් ඉදිරියට යාමට පෙර, මම පිළිගැනීමේ අදියර දෙකකට එකඟ වෙමි: යාන්ත්රික ගැලපීම සහ නිෂ්පාදන කාර්ය සාධනය. පළමු එක එකලස් කිරීම යන්ත්රයට ගැලපෙනවාද යන්න පරීක්ෂා කරයි; දෙවනුව එකඟ වූ ද්රව්ය නිශ්චිත කොන්දේසි යටතේ පිළිගත හැකි නිෂ්පාදනයක් නිපදවන්නේ දැයි පරීක්ෂා කරයි. එම තීරණ වෙන් වෙන්ව තබා ගැනීම ගැනුම්කරුට මුල් ගැටලුවේ සිට ආරක්ෂිත ප්රතිස්ථාපන පිරිවිතරයක් දක්වා පැහැදිලි මාර්ගයක් ලබා දේ.
ගැලපීම විශ්වීය ඇඳුම් අලුත්වැඩියාවක් ලෙස සලකන්න එපා
ඕනෑම අක්ෂීය ගැලපීමක් යන්ත්ර නිෂ්පාදකයාගේ අවසර ලත් ක්රියා පටිපාටිය සහ සීමාවන් අනුගමනය කළ යුතුය. ප්රතිදානය යථා තත්ත්වයට පත් වන තෙක් කේතුකාකාර කට්ටලයක් ගෙන නොයන්න. පරීක්ෂා කිරීම සහ ඉස්කුරුප්පු ඉවත් කිරීම සඳහා, සුදුසුකම් ලත් පුද්ගලයින් සමඟ බලාගාරයේ අනුමත හුදකලා කිරීම, සිසිලනය සහ එසවුම් ක්රියා පටිපාටි භාවිතා කරන්න. අපේසමාන්තර ද්විත්ව ඉස්කුරුප්පු නිෂ්කාශනය සහ ඇඳුම් මාර්ගෝපදේශයගැලපෙන මිනුම් වාර්තාවක් සංවිධානය කරන්නේ කෙසේද යන්න පැහැදිලි කරයි.
RFQ සහ නිෂ්පාදන අත්හදා බැලීම සඳහා ඔබ යැවිය යුත්තේ කුමක්ද?
නාමාවලි අංක වලින් පමණක් ආදේශකයක් අනුමත නොකරන්නේ ඇයි?
මම නන්හයියාගේ ප්රකාශිත කේතුකාකාර සහ සමාන්තර ඉස්කුරුප්පු බැරල් විකල්පයන් සංසන්දනය කරන විට, මම මුලින්ම පිරිවිතර ආකෘති වෙන් කරමි. කේතුකාකාර පරාසයට Φ65/Φ132 සහ Φ80/Φ156 වැනි විෂ්කම්භය යුගල ඇතුළත් වේ. මෙම නාමාවලි ඇතුළත් කිරීම් අපේක්ෂක වින්යාසයන් හඳුනා ගනී; ඔවුන් වෙනත් එකලස් කිරීමක් සමඟ සමාන ප්රතිදානයක් හෝ හුවමාරු කිරීමේ හැකියාවක් ස්ථාපිත නොකරයි.නන්හයියා කේතුකාකාර පිරිවිතර
PVC පයිප්ප සමාන්තර ඉස්කුරුප්පු-බැරල් පිටුව Φ45 සිට Φ150 mm දක්වා විෂ්කම්භය පරාසයක් සහ 32 සිට 38 දක්වා L/D අනුපාතයක්, අභිරුචිකරණය ලබා ගත හැකිය. එම සංඛ්යා එම නිෂ්පාදන පිරිනැමීම විස්තර කරයි, සෑම සමාන්තර නිවුන් ඉස්කුරුප්පු නිස්සාරණයක්ම නොවේ.Nanhaiya PVC පයිප්ප සමාන්තර පිරිවිතර
එම නිසා 65 mm සමාන්තර වින්යාසයක් 65/132 කේතුකාකාර එකලස් කිරීමක් සඳහා ආදේශකයක් ලෙස සැලකිය නොහැක්කේ විස්තර දෙකෙහිම "65" අඩංගු වන බැවිනි. දෙවන කේතුකාකාර විෂ්කම්භය L/D අනුපාතයක් හෝ නිමි පයිප්ප විෂ්කම්භයක් ලෙස මම අර්ථකථනය නොකරමි.
මෙම පිරිවිතර සමාලෝචනයෙන් මගේ නිගමනය නම් නාමාවලිය කෙටි ලැයිස්තුගත නිෂ්පාදන සඳහා උදවු කළ හැකි නමුත් එයට පරිවර්තනයක් අනුමත කළ නොහැකි බවයි. එකලස් කිරීමක් නිර්දේශ කිරීමට පෙර, මට යන්ත්ර වින්යාසය, අතුරු මුහුණත් ඇඳීම්, සැකසීම සහ නිෂ්පාදන ඉලක්කය අවශ්ය වේ. එවිට මම තවමත් සත්යාපනය අවශ්ය ක්රියාවලි කාර්ය සාධනයෙන් මාන ගැළපුම වෙන් කරමි.
එය සංසන්දනය කිරීමෙන් ගැණුම්කරුට නිශ්චිත ප්රතිඵලයක් ලබා දෙයි: ඉස්කුරුප්පු ජ්යාමිතිය වෙනස් කිරීමෙන් ප්රතිදානය වැඩි කරන බවට හෝ බලශක්ති පරිභෝජනය අඩු කරන බවට සහාය නොදක්වන පොරොන්දුවකට වඩා නිර්වචනය කරන ලද ඇඳීම්-සමාලෝචනය සහ අත්හදා බැලීමේ විෂය පථය.
සැසඳිය හැකි පිරිවිතරයක් සකස් කර වලංගු කරන්න
-
නිෂ්පාදනය සහ සකස් කිරීම නිර්වචනය කරන්න
නිෂ්පාදන ඇඳීම, වට්ටෝරු සංශෝධනය, ආහාර පෝරමය සහ අදාළ තත්ත්ව අවශ්යතා හඳුනා ගන්න. එහි ඒකක සමඟ පිරවුම් පැටවීම වාර්තා කර අපේක්ෂිත නිෂ්පාදන පරාසය ඇතුළත් කරන්න.
-
රේඛා සීමාවන් තහවුරු කරන්න
අවශ්ය පිළිගත් ප්රතිදාන ලක්ෂ්ය සඳහන් කර ඒවාට සහාය විය යුතු පෝෂණය, ධාවනය, මෙවලම්, සිසිලනය, ඇදගෙන යාම සහ කැපීමේ කොන්දේසි හඳුනා ගන්න.
-
යන්ත්රය සහ ඇඳීම් පරීක්ෂා කරන්න
යන්ත්ර අනන්යතාවය, භ්රමණ සැකැස්ම, ඉස්කුරුප්පු ඇණ සහ බැරල් ඇඳීම්, ධාවක සම්බන්ධතා, සවිකරන අතුරුමුහුණත් සහ ප්රතිස්ථාපන කොටස් සඳහා ස්ථානගත ඇඳුම් මිනුම් සැපයීම.
-
එක් එක් අපේක්ෂක වින්යාසය නිර්වචනය කරන්න
ජ්යාමිතිය, ද්රව්ය, වැඩ කරන පෘෂ්ඨයන්, අදාළ සහායක සහ උද්ධෘත බැහැර කිරීම් හඳුනා ගැනීමට සැපයුම්කරුගෙන් විමසන්න. ඕනෑම සම්පූර්ණ යන්ත්ර වෙනස්කම් වලින් සංරචක විෂය පථය වෙන් කරන්න.
-
අත්හදා බැලීමේ කොන්දේසි සහ වාර්තා වලට එකඟ වන්න
ද්රව්ය, නිෂ්පාදන, නියැදීම් කාලය සහ බලශක්ති සීමාව සවි කරන්න. නම් කරන ලද ස්ථානවල වේගය, පීඩන සහ උෂ්ණත්වය වාර්තා කිරීම, දළ සහ පිළිගත් නිමැවුම්, ප්රතික්ෂේප කිරීම, වාතාශ්රය තත්ත්වයන් සහ නිෂ්පාදන-පරීක්ෂණ ප්රතිඵල.
-
යාන්ත්රික ගැලපීම සහ නිෂ්පාදනය වෙන වෙනම පිළිගන්න
අනුමත ඇඳීමට එරෙහිව සපයන ලද එකලස් කිරීම පරීක්ෂා කරන්න, පසුව එකඟ වූ තත්ත්ව සහ නිමැවුම් නිර්ණායකවලට එරෙහිව නිෂ්පාදනය තක්සේරු කරන්න. පරීක්ෂා කළ වින්යාසයට සම්බන්ධ පිළිගැනීමේ වාර්තා දෙක තබා ගන්න.
නන්හයියාට PVC ඉස්කුරුප්පු ඇණ සහ බැරල් කෙටි විස්තරයක් එවන්න
කේතුකාකාර හෝ සමාන්තර සංරචක සඳහා, යන්ත්ර තොරතුරු, සැකසීම, නිෂ්පාදන ඇඳීම සහ වත්මන් නිෂ්පාදන වාර්තා යවන්න. ඔබට පවතින ක්රියාවලියක් ප්රතිස්ථාපනය කිරීමට හෝ වෙනස් කළ යුතුකමක් තක්සේරු කිරීමට අවශ්යද යන්න සඳහන් කරන්න, එබැවින් සංරචක යෝජනාව නිවැරදි කාර්යය ආමන්ත්රණය කරයි.
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
විද්යුත් තැපෑල:info@nhyscrew.com
ස්ථානය: Dinghai දිස්ත්රික්කය, Zhoushan, Zhejiang, චීනය.
නිතර අසන ප්රශ්න
සමාන්තර නිවුන් ඉස්කුරුප්පු නිස්සාරක සෑම විටම සම-භ්රමණය වේද?
නැත. සමාන්තරව ඉස්කුරුප්පු-අක්ෂ ජ්යාමිතිය විස්තර කරන අතර සම-භ්රමණය සහ ප්රති-භ්රමණය චලනය විස්තර කරයි. උපකරණ සංසන්දනය කිරීමේදී ක්ෂේත්ර දෙකම සඳහන් කරන්න. මෙම PVC තෝරාගැනීමේ කාර්යය සඳහා, වෙනත් ආකාරයේ ද්විත්ව ඉස්කුරුප්පු යන්ත්රයකින් ධාරිතාව, මිශ්ර කිරීම හෝ බලශක්ති හිමිකම් භාවිතා කිරීමට පෙර අදාළ වින්යාසය සහ සෘජු-නිස්සාරණ රාජකාරිය ස්ථාපිත කළ යුතුය.
කේතුකාකාර නිවුන් ඉස්කුරුප්පු නිස්සාරණය PVC සඳහා සෑම විටම වඩා හොඳද?
නැත. PVC සූත්රගත කිරීමක් සහ නිෂ්පාදන අවශ්යතා තමන් විසින්ම ජ්යාමිතියක් තෝරා නොගනී. එකඟ වූ පෝෂණය, ගුණාත්මකභාවය සහ නිෂ්පාදන තත්ත්වයන් යටතේ යෝජිත කේතුකාකාර සහ සමාන්තර වින්යාසයන් සසඳන්න. ප්රතිස්ථාපනයක් සඳහා, ක්රියාවලි සැසඳීමකින් වෙනස් ගෘහනිර්මාණයක් අනුමත කිරීමට පෙර ස්ථාපිත යන්ත්රය සහ අනුමත අතුරුමුහුණත් තේරීම සීමා කරයි.
කිලෝග්රෑමයකට අඩු ශක්තියක් භාවිතා කරන නිර්මාණය කුමක්ද?
ජ්යාමිතික ලේබලය පිළිතුර තහවුරු නොකරයි. ප්රකාශිත උපකරණ සීමාවක් භාවිතා කරමින් එකම කාල පරාසයක් තුළ ශක්තිය සහ පිළිගත් නිෂ්පාදන ස්කන්ධය මැනීම. නිෂ්පාදන කාලසටහන සඳහා අවශ්ය මෙහෙයුම් ලක්ෂ්ය සසඳන්න. එම අවස්ථාවේ දී පිළිගත් කිලෝග්රෑමයකට kWh වැඩිපුර භාවිතා කරන අතරේ යන්ත්රයකට වැඩි පිළිගත් kg/h ලබා දිය හැක.
කේතුකාකාර ඉස්කුරුප්පු ඇණ සහ බැරලයක් සමාන්තර කට්ටලයක් ප්රතිස්ථාපනය කළ හැකිද?
ඒවා එකිනෙකට හුවමාරු කළ හැකි එකලස් කිරීම් නොවේ. පරිවර්තනයකට යන්ත්ර නිර්මාණ ශිල්පය, ගියර් පෙට්ටි ප්රතිදාන, පතුවළ සම්බන්ධතා, සවිකිරීම සහ ක්රියාවලි අතුරුමුහුණත් සමාලෝචනය කිරීම අවශ්ය වේ. සාමාන්ය ප්රතිස්ථාපන ඇණවුමක් සඳහා, ස්ථාපිත යන්ත්රය සඳහා ගැලපෙන එකලස් කිරීමක් සඳහන් කරන්න. නාමාවලි ආකෘති අංකයකින් හෝ හවුල් විෂ්කම්භය අගයකින් පරිවර්තනය කිරීම අනුමත නොකරන්න.
65/132 වැනි ආදර්ශ අංකයක් ඔබට පවසන්නේ කුමක්ද?
නන්හයියා Φ65/Φ132 කේතුකාකාර ඉස්කුරුප්පු සහ බැරල් විෂ්කම්භය යුගලයක් ලෙස ලැයිස්තුගත කරයි. චිත්රයේ මාන ස්ථාන සහ සම්පූර්ණ ජ්යාමිතිය තහවුරු කරන්න. තනතුර පමණක් සැකසීමේ දිග, භ්රමණ දිශාව, ප්රතිදානය, නල ප්රමාණය හෝ හුවමාරු කිරීමේ හැකියාව ස්ථාපිත නොවේ. දෙවන විෂ්කම්භය මාන රහිත L/D අනුපාතයක් නොවේ.
වින්යාස දෙකම සංසන්දනය කිරීමට අවශ්ය තොරතුරු මොනවාද?
සූත්රගත කිරීමේ සංශෝධනය, ආහාර පෝරමය, නිෂ්පාදන ඇඳීම, තත්ත්ව අවශ්යතා සහ අවශ්ය පිළිගත් ප්රතිදාන පරාසය සැපයීම. ප්රතිස්ථාපන කටයුතු සඳහා යන්ත්ර වින්යාසය සහ අතුරුමුහුණත් ඇතුළත් කරන්න. එක් එක් සැපයුම්කරුට එහි යෝජිත උපකරණ විෂය පථය සහ අත්හදා බැලීමේ කොන්දේසි ප්රකාශ කරන ලෙස ඉල්ලා සිටින්න, ඉන්පසු යාන්ත්රික ගැලපීම, නිෂ්පාදන පිළිගැනීම සහ මෙහෙයුම් පිරිවැය වෙනම තීරණ ලෙස සසඳන්න.