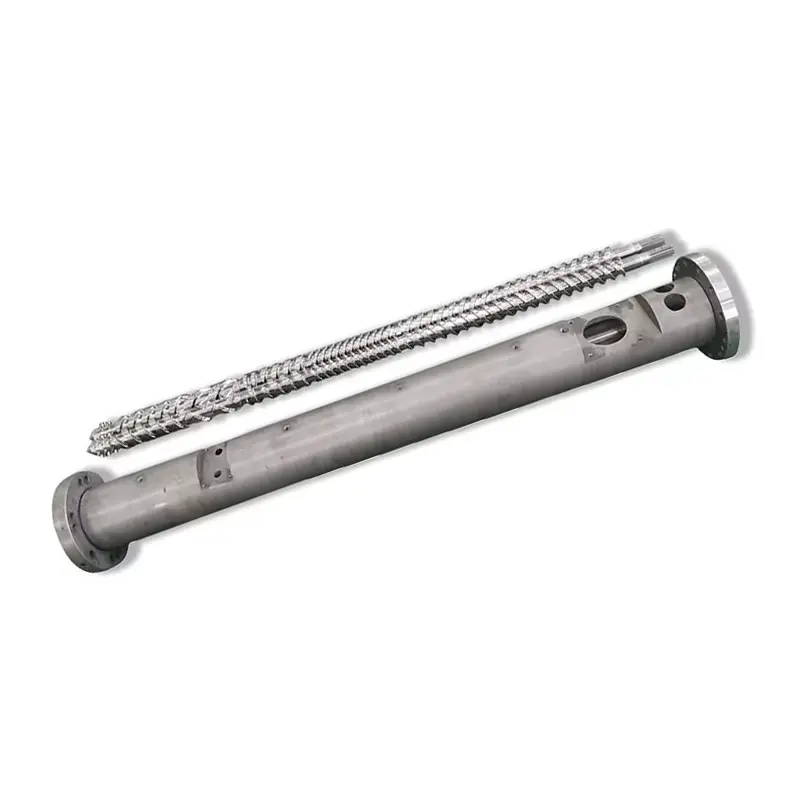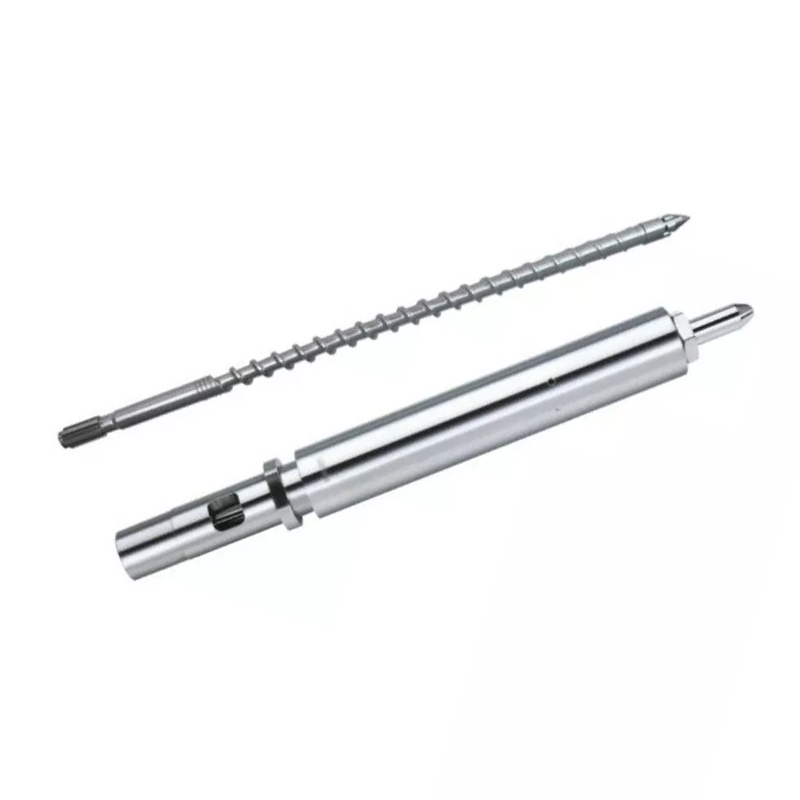

ඉස්කුරුප්පු බැරලය ඇත්ත වශයෙන්ම කරන්නේ කුමක්ද?
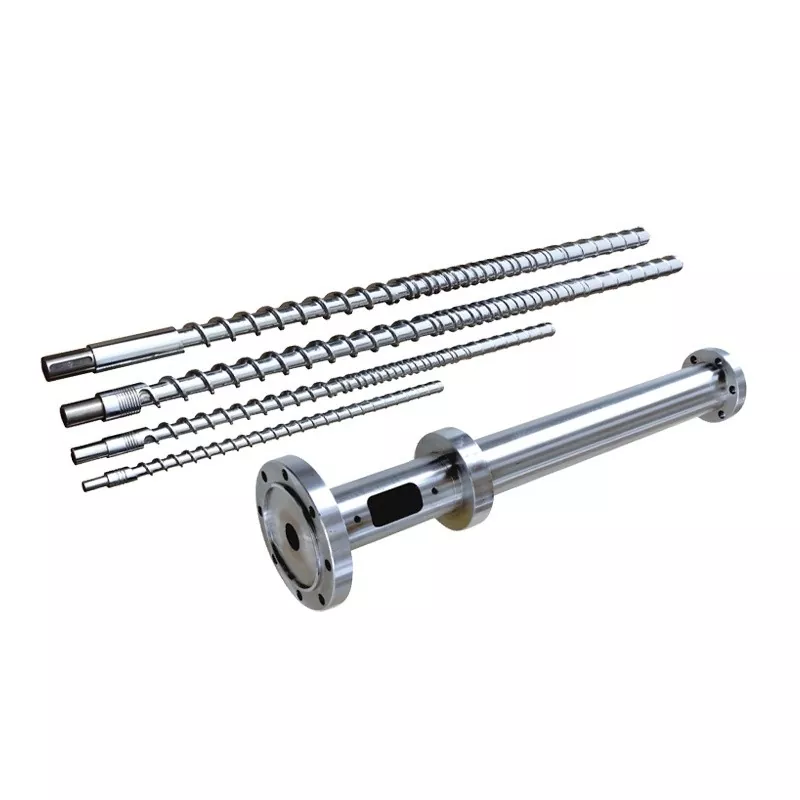
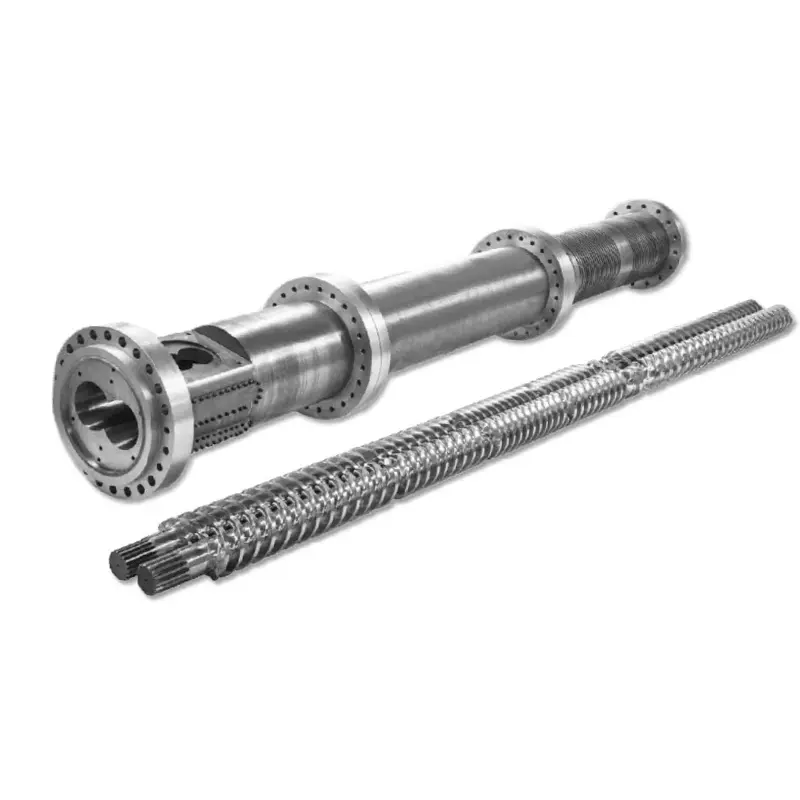
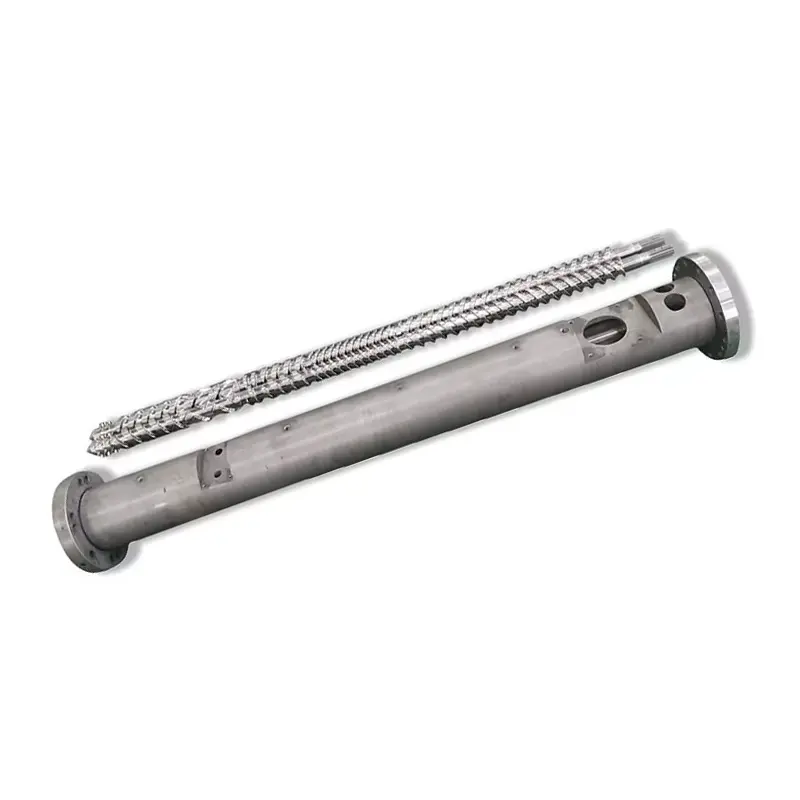
ඉස්කුරුප්පු ඇණ සහ බැරලය ගැලපෙන යුගලයක් ලෙස ක්රියා කරයි. සෑම චක්රයකම අනුපිළිවෙල මෙන්න:
- පෝෂණය කිරීම- ප්ලාස්ටික් පෙති ආප්ප වලින් පෝෂක කලාපයට වැටේ.
- දියවීම- භ්රමණය වන ඉස්කුරුප්පු ඇණ තාප උත්පාදනය කරයි. බැරල් හීටර් සමඟ ඒකාබද්ධව, පෙති උණු කිරීම සහ සම්පීඩනය කිරීම.
- මැනීම- එන්නත් කිරීමට පෙර උණු කිරීම උෂ්ණත්වය හා පීඩනය ඒකාකාර වේ.
- එන්නත් කිරීම- ඉස්කුරුප්පු ඇණ plunger ලෙස ඉදිරියට ගමන් කරයි, අච්චුව තුලට උණු කළ ප්ලාස්ටික් තල්ලු කරයි.
සෑම මෝස්තර විචල්යයක්ම - ජ්යාමිතිය, කලාප අනුපාත, මතුපිට ප්රතිකාරය - එම පියවර හතර කෙතරම් හොඳින් සිදුවේදැයි බලපායි. ඒවායින් එකක නොගැලපීම නිෂ්පාදන ගැටලුවක් ලෙස පෙන්වයි.
තීරණය 1: L/D අනුපාතය
L/D අනුපාතය (ඉස්කුරුප්පු පියාසර කළ දිග එහි විෂ්කම්භයෙන් බෙදනු ලැබේ) පිරිවිතර පත්රයේ වඩාත්ම වැදගත් අංකය වේ. එය පදිංචි කාලය, මිශ්ර කිරීමේ ගුණාත්මකභාවය සහ තාපය බෙදා හැරීම පාලනය කරයි.බොහෝ පොදු කාර්ය ඉන්ජෙක්ෂන් මෝල්ඩින් යෙදුම් 20:1 භාවිතා කරයි.
| ෙරසින් | නිර්දේශිත L/D |
|---|---|
| PP, PE, PS (සම්මත) | 18:1 - 20:1 |
| ABS, PC | 20:1 - 24:1 |
| PVC (තාප සංවේදී) | 16:1 - 20:1 |
| PET | 20:1 - 22:1 |
| නයිලෝන් (PA) | 18:1 - 20:1 |
| GF ශක්තිමත් කරන ලද ද්රව්ය | 20:1 - 24:1 |
තීරණය 2: සම්පීඩන අනුපාතය
සම්පීඩන අනුපාතය (CR) මඟින් පෝෂක කලාපයේ සිට මිනුම් කලාපය දක්වා ඉස්කුරුප්පු නාලිකාව කෙතරම් පටු වේද යන්න මනිනු ලැබේ. ඉහළ CR දියවීම වඩාත් ආක්රමණශීලී ලෙස සම්පීඩනය කරයි - ක්රමයෙන් මෘදු වන අස්ඵටික දුම්මල සඳහා හොඳය. පහළ CR මෘදුයි, එය ඔබට තාප සංවේදී හෝ තන්තු පිරවූ ද්රව්ය සඳහා අවශ්ය වේ.
| ෙරසින් | සම්පීඩන අනුපාතය |
|---|---|
| ABS, PC, PMMA (අරූපී) | 3.0 - 3.5:1 |
| PP, PE, නයිලෝන් (අර්ධ ස්ඵටික) | 2.5 - 3.0:1 |
| PVC | 2.0 - 2.5:1 |
| PET | 2.3 - 2.6:1 |
| GF-reinforced (≥15%) | 2.0 - 2.5:1 |
තීරණය 3: කලාප අනුපාත
සම්මත එන්නත් ඉස්කුරුප්පුවක් කලාප තුනකට බෙදා ඇත. එක් එක් කලාපයේ අනුපාතය මුළු L/D තරම් වැදගත් වේ.
- ආහාර කලාපය (L1):ආප්ප වලින් ඝන පෙති පිළිගන්නා ගැඹුරු නාලිකා. දිගු = වැඩි ප්රතිදාන ධාරිතාව.
- සම්පීඩන කලාපය (L2):නාලිකා ගැඹුර ක්රමයෙන් අඩු වේ. බොහෝ විට දියවීම සිදු වන්නේ මෙහිදීය.
- මිනුම් කලාපය (L3):නොගැඹුරු, ස්ථාවර නාලිකා. එන්නත් කිරීමට පෙර ඒකාකාර දියවන උෂ්ණත්වය සහ පීඩනය සහතික කරයි.
| ෙරසින් | සංග්රහය (L1) | සම්පීඩනය (L2) | මැනීම (L3) |
|---|---|---|---|
| PP / PE | 50% | 25% | 25% |
| ABS / PC | 40% | 40% | 20% |
| PET | 40% | 40% | 20% |
| නයිලෝන් (PA) | 35-45% | 35-40% | 20-25% |
| PVC | 35% | 50% | 15% |
තීරණය 4: ඉස්කුරුප්පු බැරල් ද්රව්ය
38CrMoALA - සම්මත පදනම
නන්හයියාගේ ඉන්ජෙක්ෂන් මෝල්ඩින් ඉස්කුරුප්පු නිශ්පාදනය කර ඇත38CrMoALA මිශ්ර වානේ, තාප පිරියම් කිරීම සහ නිවා දැමීම. මෙම මූලික ද්රව්යය PE, PP, PS, සහ ABS වැනි සම්මත තාප ප්ලාස්ටික් හොඳින් හසුරුවයි, සේවා කාලය ආසන්න වශයෙන්පැය 10,000-20,000සාමාන්ය මෙහෙයුම් තත්ව යටතේ.
නයිට්රයිඩින්
500-560 ° C දී ගෑස් නයිට්රයිඩින් නයිට්රයිඩ් ස්ථරයක් සාදයි0.5-0.8 මි.මීක දෘඪතාවක් සහිතව950–1050 HV (~62 HRC). මෙය ප්රතිකාර නොකළ වානේවලට සාපේක්ෂව ඇඳුම් ප්රතිරෝධය 30-40% කින් වැඩි දියුණු කරයි. පුරවා නැති හෝ සැහැල්ලුවෙන් පිරවූ ද්රව්ය ධාවනය වන බොහෝ එන්නත් අච්චු යෙදුම් සඳහා සම්මතය.

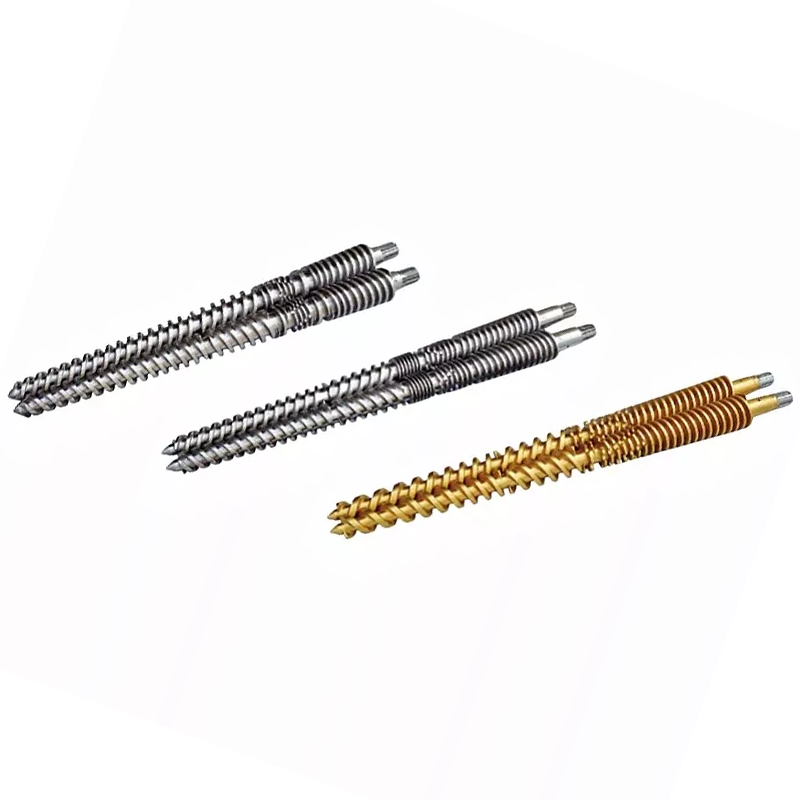
නන්හයියා විකෘති (හදිසි) එන්නත් අච්චු ඉස්කුරුප්පු ඇණ - PP, PE, සහ Nylon වැනි ස්ඵටිකරූපී දුම්මල සඳහා සුදුසු වේ.
Bimetallic - උල්ෙල්ඛ යෙදුම් සඳහා
Bimetallic බැරල් වල ඉහළ මිශ්ර ලෝහ ඇඳුම්-ප්රතිරෝධී ලෝහමය වශයෙන් බැරල් සිදුරට බැඳී ඇත. නන්හයියාගේ bimetallic ක්රියාවලිය සාක්ෂාත් කරගනීඅභ්යන්තර සිදුරු දෘඪතාව 62 HRCබැරල් අභ්යන්තරයේ ඉහළ ඇඳුම් සහිත ප්රදේශ වටා දෘඪ මිශ්ර ලෝහ ඉසින වෑල්ඩින් හරහා.
| යෙදුම | ඉස්කුරුප්පු ද්රව්ය | බැරල් ප්රතිකාරය |
|---|---|---|
| PE, PP, PS (පිරවා නැත) | 38CrMoALA නයිට්රයිඩ් | සම්මත නයිට්රයිඩ් |
| ABS, PC, නයිලෝන් (පිරවා නැත) | 38CrMoALA නයිට්රයිඩ් | සම්මත නයිට්රයිඩ් |
| PA + GF ≤30% | 38CrMoALA, නිවා දැමූ + මෘදුයි | නයිට්රයිඩ හෝ බයිමෙටලික් |
| GF අන්තර්ගතය 15-50% | Bimetallic / TC පියාසැරි දාර | Bimetallic |
| PVC / විඛාදන දුම්මල | විඛාදනයට ඔරොත්තු දෙන මිශ්ර ලෝහය | Bimetallic (CR ශ්රේණිය) |
| කාබන් ෆයිබර් පුරවා ඇත | ටංස්ටන් කාබයිඩ් | TC-ඉසින ලද සිදුර |
තීරණය 5: ඉස්කුරුප්පු විෂ්කම්භය සහ වෙඩි තැබීමේ ප්රමාණය
ඔබේ සැබෑ වෙඩි පහර අතරට වැටිය යුතුය35% සහ 70%ඉස්කුරුප්පුවේ උපරිම වෙඩි තැබීමේ ධාරිතාව. 35% ට අඩු, ද්රව්ය බැරලයේ දිගු කාලයක් පවතින අතර දිරාපත් වීමේ අවදානමක් ඇත. 70% ට වැඩි, ඉස්කුරුප්පු ඇණ චක්රය තුළ ප්රමාණවත් තරම් වේගයෙන් යථා තත්ත්වයට පත් කළ නොහැක.
නන්හයියා වෙතින් ලබා ගත හැකි පොදු වින්යාසයන් පහත දැක්වේ:
| එන්නත් ප්රමාණය (g) | ඉස්කුරුප්පු Ø × දිග (මි.මී.) | බැරල් Ø × දිග (මි.මී.) |
|---|---|---|
| 30-90 | Φ30×900 | Φ85×860 |
| 60-125 | Φ35×910 | Φ85×860 |
| 100-150 | Φ38×935 | Φ95×900 |
| 125-300 | Φ42×1030 | Φ105×1110 |
| 250-400 | Φ45×1210 | Φ115×1165 |
| 300-500 | Φ50×1300 | Φ125×1260 |
| 500-700 | Φ60×1380 | Φ140×1350 |
| 700-1000 | Φ70×1790 | Φ160×1685 |
| 1000-1500 | Φ160×3500 | Φ270×3200 |
| 1300-2500 | Φ170×3415 | Φ317×3380 |

නන්හයියා ක්රමානුකූල එන්නත් අච්චු ඉස්කුරුප්පු ඇණ - ABS, PC, සහ PMMA වැනි අස්ඵටික දුම්මල සඳහා වඩා හොඳය.
ඔබගේ වත්මන් ඉස්කුරුප්පුව රැකියාව සඳහා වැරදි බවට අනතුරු ඇඟවීමේ සංඥා
- කළු පැල්ලම් හෝ පිළිස්සුම් ලකුණු- අධික පදිංචි කාලය හෝ උණුසුම් ස්ථානයක සිට ද්රව්ය පිරිහීම. බැරල් උෂ්ණත්ව කලාප සහ ඉස්කුරුප්පු නිෂ්කාශනය පරීක්ෂා කරන්න.
- නොගැලපෙන වෙඩි බර- බොහෝ විට අඳින ලද ආපසු නොයන කපාටයක් හෝ අධික ඉස්කුරුප්පු ඇණ-බැරල් නිෂ්කාශනය ආපසු ගලා යාමට ඉඩ සලසයි.
- මතුපිට ඉසින ලකුණු- උණු කිරීම තුළ තෙතමනය හෝ වායුව. ප්රමාණවත් නොවන පූර්ව වියලීමක් හෝ නිසි ලෙස වාතාශ්රය නොකරන ඉස්කුරුප්පු ජ්යාමිතියක් දැක්විය හැක.
- මන්දගාමී ප්රකෘතිය / දිගු චක්ර කාලය- ප්ලාස්ටික් කිරීමේ ධාරිතාව ප්රමාණවත් නොවේ. ඉස්කුරුප්පු විෂ්කම්භය වැඩි කිරීමට අවශ්ය විය හැකිය.
- වර්ණ වෙනස්වීම් මත ඉහළ සීරීම්- මැනුම් කලාපයේ දුර්වල මිශ්ර කිරීම. ඉස්කුරුප්පු ඇණ වෙත එකතු කරන ලද Maddock හෝ බාධක මිශ්ර කිරීමේ මූලද්රව්යය බොහෝ විට මෙය විසඳයි.
මිල කැඳවීමක් ඉල්ලා සිටින විට ඔබේ නිෂ්පාදකයාට පැවසිය යුතු දේ
- යන්ත්ර වෙළඳ නාමය සහ ආකෘතිය- හෝ සම්මත නොවන යන්ත්ර සඳහා සිදුරු විෂ්කම්භය සහ ෆ්ලැන්ජ් මානයන්
- ප්රාථමික දුම්මල(ය)— අදාළ නම් පිරවුම් වර්ගය සහ ප්රතිශතය ඇතුළත් කරන්න
- වෙඩි ප්රමාණය පරාසය- ග්රෑම් වලින් අවම සහ උපරිම
- ඉලක්ක චක්ර කාලය
- ඔබ විසඳීමට උත්සාහ කරන වත්මන් ගැටළු- ඇත්නම්
නන්හයියාගෙන් තාක්ෂණික නිර්දේශයක් ලබා ගන්න
අපි පැය 12 ක් ඇතුළත පිළිතුරු දෙන්නෙමු. අපගේ ඉංජිනේරු කණ්ඩායමට ඔබේ යන්ත්රය සහ දුම්මල සඳහා නිවැරදි ඉස්කුරුප්පු ජ්යාමිතිය, ද්රව්ය ශ්රේණිය සහ මානයන් සඳහන් කළ හැක — ඔබ උද්ධෘතයක් කිරීමට පෙර.