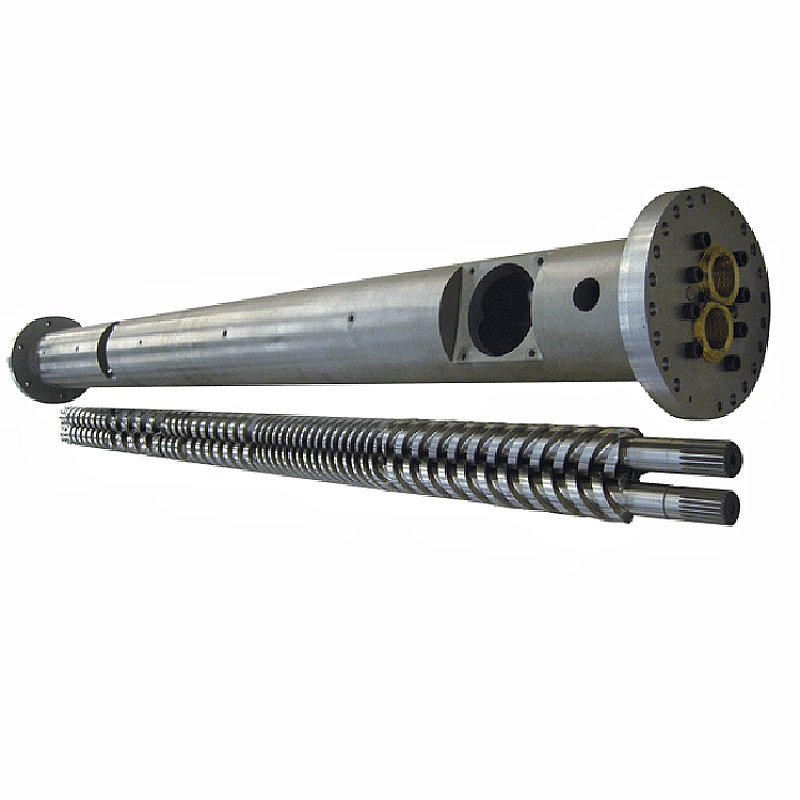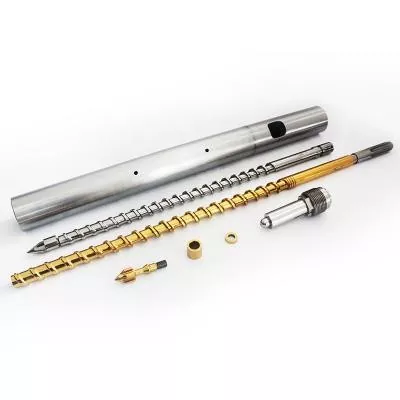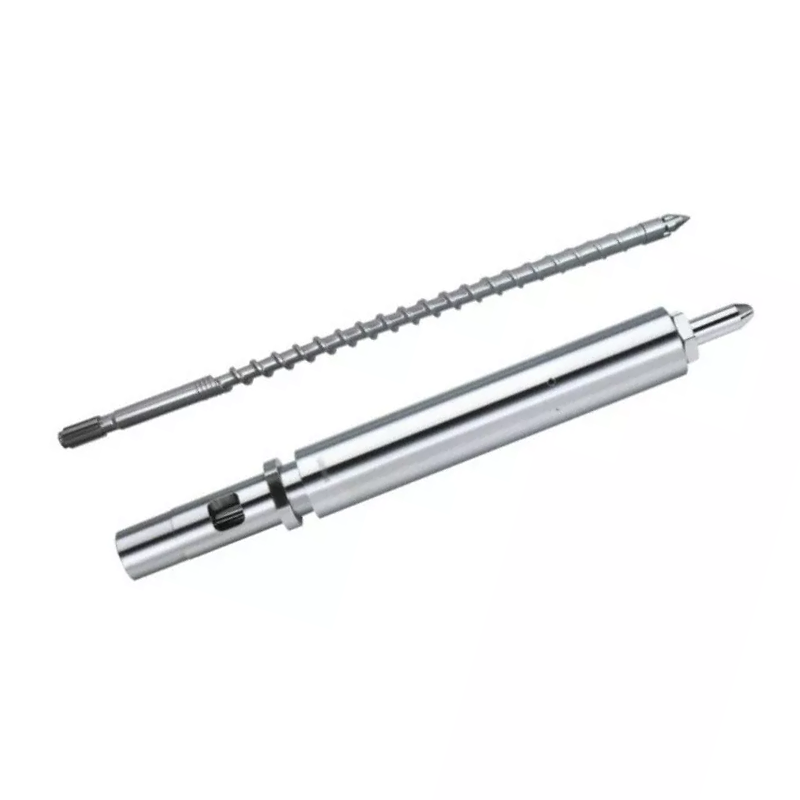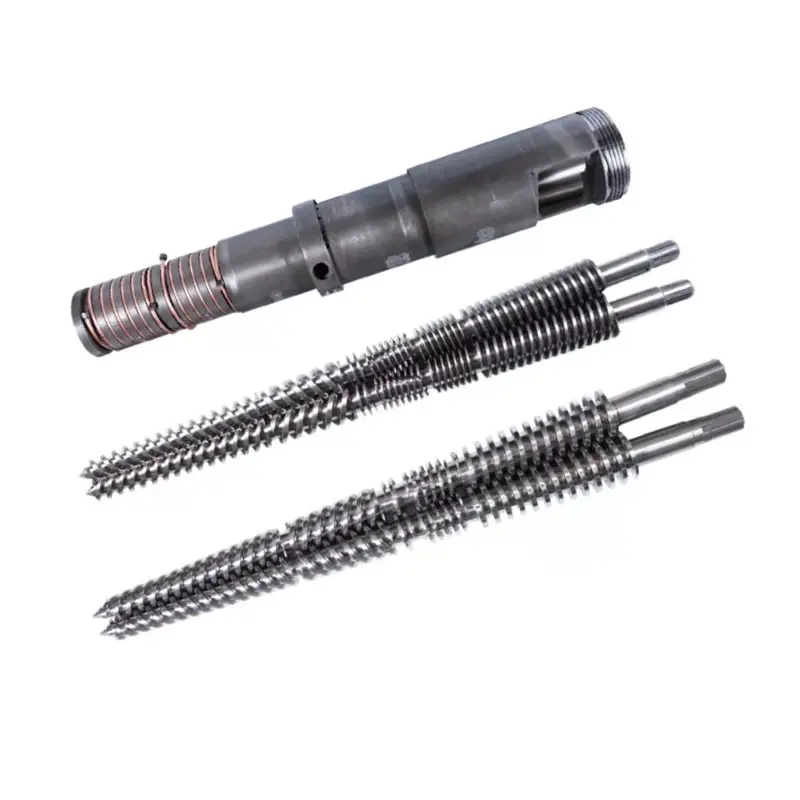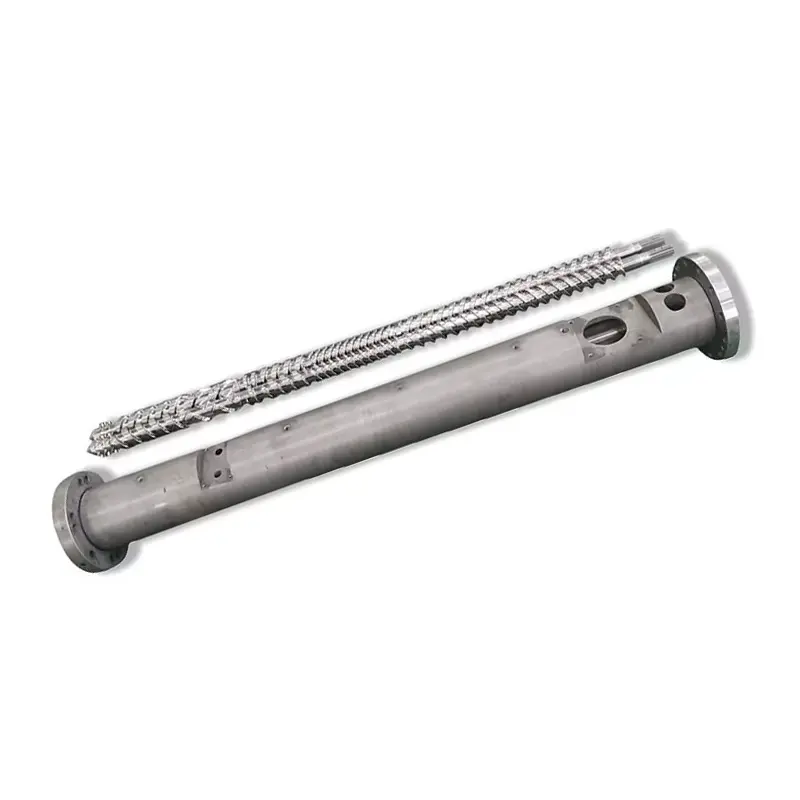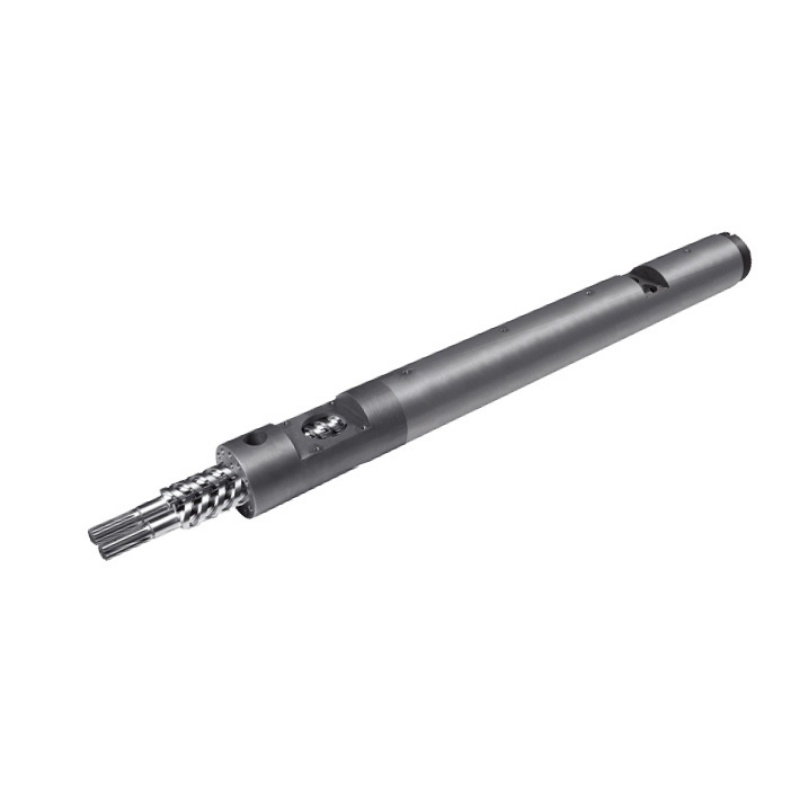
එන්නත් ඉස්කුරුප්පු L/D අනුපාතයවැඩ කරන දිග ඉස්කුරුප්පු විෂ්කම්භයෙන් බෙදනු ලබන අතර, බොහෝ එන්නත් ඉස්කුරුප්පු 18:1 සිට 25:1 දක්වා ධාවනය වේ. කිසිදු පිරිවිතර පත්රිකාවක් ඔබට නොකියන දේ මෙන්න: ඔබට දැනටමත් අයිති යන්ත්රයක L/D වෙනස් කළ නොහැක. දිග බැරලයක් මගින් සවි කර ඇත. ඔබට වෙනස් කළ හැකි දේඉස්කුරුප්පු විෂ්කම්භය, සහ ස්ථාවර බැරලයක් තුළ එක් තේරීමක් L/D, වෙඩි තැබීමේ ධාරිතාව සහ එන්නත් පීඩනය එකට ප්රතිවිරුද්ධ දිශාවලට ගෙන යයි. කුඩා ඉස්කුරුප්පුවක් ඉහළ L/D, කුඩා පහරක් සහ වැඩි පීඩනයක් ලබා දෙයි. එම වෙළඳාම ඔබේ දුම්මලයට සහ ඔබේ කොටසට ගළපන්න, බොහෝ L/D ප්රශ්න ඒවාටම පිළිතුරු දෙයි.
එන්නත් ඉස්කුරුප්පුවක L/D අනුපාතය යන්නෙන් අදහස් කරන්නේ කුමක්ද?
L/D යනු ඉස්කුරුප්පුවේ (L) වැඩ කරන දිග එහි පිටත විෂ්කම්භය (D) මගින් බෙදනු ලැබේ. පළලට වඩා 22 ගුණයක් දිග ඉස්කුරුප්පුවක L/D 22:1 වේ.
ප්රමාණය සමඟ අනුපාතය පරිමාණය. 22:1 හි 40 මිලිමීටර් ඉස්කුරුප්පුවක් 880 මිමි වැඩ කරන දිග ඇත. 22:1 හි 80 මිලිමීටර් ඉස්කුරුප්පුවක් 1,760 මි.මී. එකම අනුපාතය, ඉතා වෙනස් යන්ත්ර.
අනුපාතය ඇත්ත වශයෙන්ම විස්තර කරන්නේ කුමක්ද යන්නයිඉස්කුරුප්පු ඇණ එහි වැඩ කිරීමට කොපමණ ධාවන පථයක් තිබේද?. පෝෂණය කිරීම, දියවීම සහ මැනීම සිදු වන්නේ එම දිග දිගේ ය. වැඩි දිග යනු වැඩි ද්රවාංක ධාරිතාව සහ වැඩි මිශ්ර කිරීමයි. අඩු දිග යන්නෙන් අදහස් වන්නේ දෙකම අඩු වන අතර, ද්රව්යය උණුසුම්ව වාඩි වීමට කාලය අඩු වේ.
බොහෝ එන්නත් ඉස්කුරුප්පු 18:1 සහ 25:1 අතර ගොඩබසින අතර, සාමාන්ය කාර්ය යන්ත්රවල 20:1 සිට 22:1 දක්වා පොදු පදනමක් ඇත. කුළුණු මාර්ගෝපදේශය අපගේ සම්පූර්ණ පින්තූරය ආවරණය කරයිඉන්ජෙක්ෂන් මෝල්ඩින් ඉස්කුරුප්පු බැරල් මාර්ගෝපදේශය.
එන්නත් කිරීම L/D නිස්සාරණය L/D ට වඩා කෙටි වන්නේ ඇයි?
Extruders සාමාන්යයෙන් 25:1 සිට 33:1 දක්වා ධාවනය වේ. එන්නත් ඉස්කුරුප්පු කෙටිව පවතින අතර, හේතුව සම්ප්රදාය නොව චක්රයයි.
Extruder ඉස්කුරුප්පුවක් අඛණ්ඩව භ්රමණය වේ. ද්රව්ය එක් කෙළවරකට ඇතුළු වී, චලනය වන අතර අනෙක් කෙළවරින් පිටවේ. කිසිවක් බලා සිටින්නේ නැත.
ඉන්ජෙක්ෂන් ඉස්කුරුප්පු ඇණ පිපිරීමෙන් ක්රියා කරයි. එය එක් වෙඩිල්ලක් ප්ලාස්ටික් කිරීමට භ්රමණය වේ, පසුබැසීම, පසුව නතර වේ. එය එන්නත් කරයි, අච්චුව සිසිල් කරයි. ඒ සියල්ල අතරතුර, දැනටමත් බැරලයේ ඇති දියවීම නිශ්චලව හා උණුසුම්ව පවතී.
ඒ බලා සිටීම තමයි සම්පූර්ණ වෙනස. දිගු බැරලයක් වැඩි දියවීමක් රඳවා තබා ගන්නා අතර, ඉන්ජෙක්ෂන් යන්ත්රයක, වැඩි දියවීමක් යනු වැඩි චක්ර හරහා වැඩි ද්රව්යයක් බලා සිටීමයි. තාප සංවේදී ෙරසින් සඳහා, අමතර දිග අමතර ධාරිතාවක් නොවේ. එය අතිරේක තාප ඉතිහාසයකි.
එබැවින් එන්නත් සැලසුම පදිංචි කාලයට සාපේක්ෂව ද්රවාංක ධාරිතාව සමතුලිත කරන අතර නිස්සාරණය බොහෝ දුරට ද්රවාංක ධාරිතාව මිලදී ගනී.
කිසිවෙකු ඔබට නොකියන දෙය: ඔබට L/D වෙනස් කළ නොහැක
L/D ගැන ලිපි කතා කරන්නේ ඔබට අංකයක් තෝරාගන්නවාක් මෙනි. ඔබට දැනටමත් අයිති යන්ත්රයක, ඔබට එසේ නොවේ.
L බැරලයෙන් සවි කර ඇත.බැරලය යනු යන්ත්ර රාමුව තුළට සවි කර ඇති යන්ත්රගත පීඩන යාත්රාවක් වන අතර එහි තාපක කලාප, පෝෂණ උගුර සහ සවිකිරීම යන සියල්ලම එක් දිගක් වටා ගොඩනගා ඇත. කිසිවෙකු බැරලයක් දිගු කරන්නේ නැත.
එබැවින් L/D හි ඉතිරිව ඇති එකම විචල්යය D, ඉස්කුරුප්පු විෂ්කම්භය. විෂ්කම්භය වෙනස් කරන්න, සහ අනුපාතය එය සමඟ වෙනස් වේ, මන්ද රේඛාවට ඉහළින් ඇති දිග කිසි විටෙකත් චලනය නොවේ.
යන්ත්ර සාදන්නන් එකම යන්ත්රය සඳහා ඉස්කුරුප්පු විෂ්කම්භය දෙකක් හෝ තුනක් ලැයිස්තුගත කරන්නේ එබැවිනි. ඔවුන් ඔබට වෙඩි ප්රමාණ තුනක් ලබා දෙන්නේ නැත. ඔවුන් ඔබට වෙළඳ වක්රයක් මත ලකුණු තුනක් පිරිනමයි, සහ වෙඩි ප්රමාණය චලනය වන එක් දෙයක් පමණි.
ඉස්කුරුප්පු විෂ්කම්භය: සියල්ල චලනය කරන ලීවරය
ස්ථාවර බැරලයක, එක් තේරීමක් එකවර කරුණු හතරක් චලනය කරයි. මෙම වගුව තේරුම් ගන්න සහ ඔබට L/D එන්නත් කිරීම තේරෙනවා.
| ඔබ තෝරා ගන්නේ නම් ... | කුඩා ඉස්කුරුප්පු විෂ්කම්භය | විශාල ඉස්කුරුප්පු විෂ්කම්භය |
|---|---|---|
| L/D අනුපාතය | උසස්(එකම L, කුඩා D) | පහත්(එකම L, විශාල D) |
| වෙඩි තැබීමේ ධාරිතාව | කුඩා(ආඝාතයේ මිලිමීටරයකට අඩු පරිමාවක්) | විශාලයි |
| එන්නත් පීඩනය ලබා ගත හැකිය | උසස්(කුඩා ප්රදේශයක එකම බලය) | පහත් |
| එක් වෙඩිල්ලකට ද්රවාංක ධාරිතාව | වඩා හොඳයි(අඩු ද්රව්ය සඳහා වැඩි L/D) | අඩු ත්යාගශීලී |
| දී ඇති කොටස සඳහා පදිංචි කාලය | කෙටි(වෙඩි තැබීම කුඩා බැරලයක් වැඩිපුර භාවිතා කරයි) | දිගු |
| ඇඳුම් කට්ටල | කුඩා නිරවද්ය කොටස්, සිහින් බිත්ති, අධික දුස්ස්රාවීතාවය සහ තාප සංවේදී දුම්මල | විශාල වෙඩි, භාණ්ඩ ෙරසින්, ඝන කොටස් |
පීඩන පේළිය නැවත කියවන්න, මන්ද එය මිනිසුන් අපේක්ෂා කරනවාට වඩා වැඩි රැකියා තීරණය කරයි. යන්ත්රයේ හයිඩ්රොලික් හෝ විද්යුත් ධාවකය ඉස්කුරුප්පුවේ පිටුපසට ස්ථාවර බලයක් ලබා දෙයි. පීඩනය යනු ප්රදේශය අනුව බලය බෙදීමකි. කුඩා ඉස්කුරුප්පු ඇණෙහි මුහුණත අඩු ප්රදේශයක් ඇත, එබැවින් එම බලයම ඉහළ ද්රාව්ය පීඩනයක් ඇති කරයි.
තුනී බිත්ති සහ ඉහළ දුස්ස්රාවීතාවයේ වැඩ බොහෝ විට කුඩා ඉස්කුරුප්පු ඇණ මත පතිත වන්නේ එබැවිනි: එය විශාල ඉස්කුරුප්පු ඇණකින් පිරවිය නොහැකි තද කුහරයකට දිය වීමට තල්ලු කළ හැකිය. එය සමඟ එන ඉහළ L/D ප්රසාද දීමනාවක් මිස අහම්බයක් නොවේ.
ඒ වගේම පදිංචි පේළියත් කියවන්න. ඔබේ පරිගණකය කහ වෙනවාද යන්න නිහඬව තීරණය කරන්නේ එයයි.

L/D වෙඩි ප්රමාණයට බලපාන ආකාරය
දැඩි ලෙස, L/D වෙඩි ප්රමාණය සකසන්නේ නැත. විෂ්කම්භය සහ පහර සිදු කරයි: වෙඩි පරිමාව යනු ඉස්කුරුප්පුවේ හරස්කඩ ප්රදේශය එය කොපමණ දුරක් ගමන් කරයිද යන්නෙන් ගුණ කරනු ලැබේ.
නමුත් සැබෑ යන්ත්රයක ඔබට ඒවා වෙන් කළ නොහැක, මන්ද ඔබේ වෙඩි තැබීම සකසන විෂ්කම්භයම ඔබේ L/D ද සකසයි. කුඩා නිරවද්ය කොටසක් සඳහා කුඩා ඉස්කුරුප්පු ඇණ තෝරන්න, ඔබ එම මොහොතේම ඉහළ L/D එකක් තෝරාගෙන ඇත.
ප්රායෝගික ප්රතිඵලය සතුටුදායක එකකි. ඔබට කුඩා වෙඩිල්ලක් ලබා දෙන ඉස්කුරුප්පු ඇණ මඟින් ද්රව්ය ග්රෑම් එකකට වැඩි දියවන දිගක් සහ ඉහළ එන්නත් පීඩනයක් ලබා දේ. එම දේපල තුනම එකම රැකියා වලට ගැලපේ, එම නිසා වෙළඳාම බොහෝ විට පිරිසිදුව ක්රියාත්මක වේ.
එය සතුටින් සිටීම නතර කරන්නේ ඔබ යම් කොටසක් වැරදි ඉස්කුරුප්පු ඇණ මතට බල කරන විටය. විශාල-විෂ්කම්භය සහිත ඉස්කුරුප්පුවක් මත ඉතා කුඩා වෙඩිල්ලක් ධාවනය කරන්න, එවිට ඔබට මේ දෙකෙන්ම නරකම දේ ලැබේ: අඩු L/D, ඔබේ පහරට සාපේක්ෂව විශාල බැරල් පරිමාවක් සහ බොහෝ වේලාවක් තාපය හරහා චක්රීය වන ද්රව්ය.
පදිංචි කාලය: ඔබට ගණනය කළ හැකි ගුණාත්මක ඝාතකයා
පදිංචි කාලය යනු ලබා දී ඇති පොලිමර් කැබැල්ලක් එන්නත් කිරීමට පෙර බැරලය තුළ කොපමණ කාලයක් උණුසුම්ව පවතීද යන්නයි. එය එන්නත් අච්චු ගැසීමේ වඩාත්ම අවතක්සේරු කළ අංකය වන අතර ඔබට එය තත්පර තිහකින් ඇස්තමේන්තු කළ හැකිය.
පදිංචි කාලය ≈ (බැරල් වෙඩි තැබීමේ ධාරිතාව ÷ ඔබේ වෙඩි ප්රමාණය) × චක්ර කාලය
එකම ඒකකවල ධාරිතාව දෙකම. යන්ත්රයේ ශ්රේණිගත කිරීම් වලින් වෙඩි තැබීමේ ධාරිතාව ගන්න.
උදාහරණයක් ලෙස වැඩ කරන්න. තත්පර 30ක චක්රයක් මත ග්රෑම් 20ක කොටසක් ධාවනය වන, වෙඩි තැබීමේ ධාරිතාව ග්රෑම් 200ක් ලෙස ශ්රේණිගත කළ යන්ත්රයක්. අනුපාතය 10, එබැවින් දියවීම දළ වශයෙන් චක්ර දහයක් හරහා සිදු වේ. පදිංචි කාලය තත්පර 300 ක් හෝ විනාඩි පහක් පමණ වේ.
දියවන උෂ්ණත්වයේ මිනිත්තු පහක් PC, POM, PET, හෝ PVC සඳහා දිගු කාලයක් වේ. ඔබගේ සැකසීම් ගැන කිසිවක් වැරදි නැත. මෙම කොටස බැරලය සඳහා ඉතා කුඩා වන අතර, එහි වාරය බලා සිටින අතරතුර ද්රව්යය පිසිනු ලැබේ.
දැන් එම කාර්යය කුඩා ඉස්කුරුප්පුවකට මාරු කරන්න. වෙඩි තැබීමේ ධාරිතාව ග්රෑම් 80 දක්වා පහත වැටේ. එම ග්රෑම් 20 කොටස දැන් බැරලයෙන් හතරෙන් එකක් භාවිතා කරයි, උණු කිරීම චක්ර දහයක් වෙනුවට චක්ර හතරක් හරහා වාඩි වන අතර පදිංචි කාලය දළ වශයෙන් මිනිත්තු දෙකක් දක්වා අඩු වේ.
ඔබ කිසිදු තීරණයක් වෙනස් කළේ නැත. ඔබ ඉස්කුරුප්පු විෂ්කම්භය වෙනස් කළ අතර, පිරිහීමේ ගැටලුව එය සමඟ ගියේය.
20-80% වෙඩි තැබීමේ ධාරිතාව පටිය
සාමාන්යයෙන් උපුටා දක්වන ලද කර්මාන්ත මාර්ගෝපදේශය වන්නේ ඔබේ වෙඩි තැබීම යන්ත්රයේ ශ්රේණිගත කළ වෙඩි ධාරිතාවෙන් දළ වශයෙන් 20% සහ 80% අතර තැනක තබා ගැනීමයි. ඔබේ යන්ත්රයේ අත්පොතට එරෙහිව පටිය තහවුරු කරන්න, නමුත් එය පිටුපස ඇති තර්කය සෑම තැනකම පවතී.
සංගීත කණ්ඩායමට පහළින්, පදිංචි කාලය දිගු වේ. ද්රව්ය තාපය හරහා බොහෝ චාරිකා සිදු කරන අතර තාප සංවේදී දුම්මල පිරිහී යයි. ඉහත සූත්රය අල්ලා ගන්නා අසාර්ථකත්වය මෙයයි.
සංගීත කණ්ඩායමට ඉහළින්, කරුණු දෙකක් කැඩී යයි. නිසි කුෂන් තබා ගැනීමට ප්රමාණවත් බැරලයක් ඉතිරිව නැත, එබැවින් ඇසුරුම් කිරීම වෙඩි තැබීමට නොගැලපේ. තවද සම්පූර්ණ ද්රව්ය බැරලයක් උණු කිරීමට ඉස්කුරුප්පු ඇණට අඩු කාලයක් සහ දිගක් ඇත, එබැවින් ඔබ එයින් වැඩිපුරම ඉල්ලන විට දියවීමේ ගුණාත්මක භාවය හරියටම දුක් වේ.
බෑන්ඩ් එක මැදින් ඉඩම සහ යන්ත්රය වැඩ කිරීමට ඉඩ ඇත. ඔබේ කොටස ඉන් පිටත පිහිටා තිබේ නම්, නිවැරදි නිවැරදි කිරීම වෙනස් ඉස්කුරුප්පු විෂ්කම්භයක් හෝ වෙනස් යන්ත්රයක් මිස වීර ක්රියාවලි සැකසුම් කට්ටලයක් නොවේ.
L/D Melt Quality වලට බලපාන ආකාරය
දිග යනු ද්රවාංකය වන අතර, ද්රවාංක ධාරිතාව ගුණාත්මක වේ.
වැඩි L/D වැඩි සම්පූර්ණ දියවීමක් ලබා දෙයි.ඝන පෙති උණුසුම් බැරල් බිත්තියට එරෙහිව තවදුරටත් ගමන් කළ යුතු අතර, ඒවායින් ස්වල්පයක් දිය නොවන ලෙස නොනැසී පවතී. කොටසෙහි දෘඩ පැල්ලම් සහ කාච හැඩැති ඇතුළත් කිරීම් දියවී යාමේ අසාර්ථකත්වයන් වන අතර දිග ඒවා සමඟ සටන් කරයි.
වැඩි L/D වැඩි සමජාතීය දියවීමක් ලබා දෙයි.උෂ්ණත්වය සමතුලිත වේ, වර්ණය සහ පිරවුම වඩා හොඳින් බෙදා හැරේ, චෙක් වළල්ලට පැමිණෙන දියවීම වෙඩි තැබීමෙන් වෙඩි තැබීමට වඩා අනුකූල වේ. එය පුළුල් ක්රියාවලි කවුළුවක් ලෙස පෙන්වයි.
වැඩි L/D ද වැඩි තාප ඉතිහාසයක් ලබා දෙයි.හොඳින් දියවන එම දිගම ද්රව්ය දිගු කාලයක් රඳවා තබා ගන්නා අතර PVC, PC, POM සහ PET සඳහා එය පිරිවැයක් මිස ප්රතිලාභයක් නොවේ.
එබැවින් දියවන ගුණාත්මක භාවය වැඩි අවස්ථාවක් නොවේ වඩා හොඳය. එය සමතුලිතතාවයකි: සම්පූර්ණයෙන්ම දියවීමට ප්රමාණවත් දිග, ද්රව්යය භාවිතා කිරීමට බොහෝ කාලයක් බලා සිටින බැරල් පරිමාව එතරම් නොවේ. ද්රවාංක ධාරිතාව ඔබේ නිශ්චිත බාධාවක් වන විට, බාධක ඉස්කුරුප්පු ඇණ බැරලයක් මිලිමීටරයක් එකතු නොකර එය මතු කරයි.
ෙරසින් සහ කොටස අනුව L/D සහ විෂ්කම්භය තෝරා ගැනීම
වෙළඳාම් එකට එකතු කරන්න, තේරීම දුම්මල සහ කොටසෙන් වැටේ.
| ඔබේ තත්වය | දෙසට නැඹුරු වන්න | ඇයි |
|---|---|---|
| කුඩා, සිහින් බිත්ති සහිත නිරවද්ය කොටස් | කුඩා ඉස්කුරුප්පු, ඉහළ L/D | ඉහළ එන්නත් පීඩනය තුනී කොටස් පිරවීම; ග්රෑම් එකකට හොඳ උණු කිරීම; කෙටි පදිංචිය |
| තාප සංවේදී ෙරසින් (PC, POM, PET, PVC) | වෙඩි තැබීම සඳහා කුඩා ඉස්කුරුප්පු ඇණ; L/D කලාපයේ කෙටි කෙළවර | පදිංචි කාලය සතුරා වේ. බැරල් ධාරිතාවට සාපේක්ෂව වෙඩි තැබීම විශාල ලෙස තබා ගන්න |
| අධි දුස්ස්රාවීතා ඉංජිනේරු ෙරසින් | කුඩා ඉස්කුරුප්පු, ඉහළ L/D | පිරවීම සඳහා පීඩනය සහ තරයේ උණු කිරීම සඳහා දිග අවශ්ය වේ |
| විශාල වෙඩි, භාණ්ඩ ෙරසින් (PE, PP, PS) | විශාල ඉස්කුරුප්පු, පහළ L/D | ධාරිතාව තුඩු; මෙම දුම්මල අඩු දියවන දිග ඉවසයි |
| ඝන බිත්ති සහිත කොටස්, මන්දගාමී චක්ර | විශාල ඉස්කුරුප්පු, ඔරලෝසු පදිංචිය | දිගු චක්රය පදිංචි කාලය ගුණ කරයි. කිරීමට පෙර නැවත ගණනය කරන්න |
| වීදුරු පිරවූ හෝ උල්ෙල්ඛ සංයෝගයකි | කොටසකට විෂ්කම්භය; වෙනස් කරන්නමතුපිට | L/D කොටස අනුගමනය කරයි. පළඳින පිළිතුර bimetallic සිදුරකි, වෙනස් දිගක් නොවේ |
| ඉහළ නිමැවුමකදී දියවී යයි | එකම විෂ්කම්භය; බාධක ඉස්කුරුප්පු ඇණ | ඔබට අවශ්ය වන්නේ උණු කිරීමේ ධාරිතාව මිස බැරල් දිග නොවේ. බැරලය කෙසේ හෝ වෙනස් නොවේ |
අවසාන පේළි දෙක සටහන් කරන්න. අච්චුකරුවන් අප වෙත ගෙන එන වඩාත් පොදු ගැටළු දෙකක් L / D ගැටළු නොවේ, ඒවා විසඳීම සඳහා වෙනත් ඉස්කුරුප්පු විෂ්කම්භයක් මිලදී ගැනීමෙන් මුදල් නාස්ති වේ.
එන්නත් අච්චු ගැසීමේදී පොදු L/D වැරදි
- L/D නිස්සාරණයක් පිටපත් කිරීම.ඉන්ජෙක්ෂන් ඉස්කුරුප්පුවකට යොදන ලද එක්ස්ට්රූඩර් වගුවකින් 30:1 අංකයක් එන්නත් අච්චුව නිර්වචනය කරන පදිංචි කාල ගැටලුව නොසලකා හරියි. යන්ත්ර දෙක එකිනෙකට වෙනස් කාර්යයන් සිදු කරයි.
- දිගු යැයි උපකල්පනය කිරීම වඩා හොඳය.වැඩි දිග වැඩි දියවීමක්සහවඩාත් තාප ඉතිහාසය. තාප සංවේදී දුම්මල මත, දෙවන එක ජය ගන්නා අතර ද්රව්යය පිරිහී යයි.
- වෙඩි තැබීමේ ධාරිතාවේ අනුපාතය නොසලකා හැරීම.ජ්යාමිතිය සම්බන්ධයෙන් අප දකින වඩාත් පොදු තත්ත්ව ගැටලුව වන්නේ විශාල බැරලයක කුඩා කොටසක් පිසීමයි. එය කිසිදු සැකසුම් තිරයක නොමැති නිසා කිසිවෙකු එය පරීක්ෂා නොකරයි.
- විශ්වාස කරන L/D දැනට පවතින යන්ත්රයකින් වෙනස් කළ හැක.ඒක බැහැ. බැරලය එල් කරයි. විෂ්කම්භය පමණක් තෝරා ගැනීමට ඔබට ඇත.
- දියවීමේ ගැටලුවක් සඳහා L/D වලට දොස් පැවරීම.දියවී යාම ඉහළ ප්රතිදානයකදී පමණක් දිස්වන්නේ නම්, ඔබේ දියවීමේ ධාරිතාව කෙටි වේ, ඔබේ බැරලය නොවේ. බාධක ඉස්කුරුප්පු ඇණ එය එකම බැරලයක සවි කරයි.
- ඇඳීමේ ගැටලුවක් සඳහා L/D දොස් පැවරීම.එකම ඉස්කුරුප්පු වේගයකින් වැටෙන ප්රතිදානය ජ්යාමිතිය නොව, නිෂ්කාශනය වේ. ඔබ කිසිවක් නැවත සැලසුම් කිරීමට පෙර එය මැන බලන්න.

නිවැරදි ඉස්කුරුප්පු ඇණවුම ඇණවුම් කරන්නේ කෙසේද
ඉස්කුරුප්පු නිශ්පාදකයෙක් ඔබ ඔවුන්ට පවසන දෙයින් සැලසුම් කරයි. මේවා යවන්න, විෂ්කම්භය සහ ජ්යාමිතිය නිර්දේශය පහත දැක්වේ.
- මැෂින් වෙළඳ නාමය, ආකෘතිය සහ වත්මන් ඉස්කුරුප්පු විෂ්කම්භය.නාමපුවරු ඡායාරූපයක් එහි වැඩි කොටසක් ආවරණය කරයි, එය ඔබ ඇතුළත වැඩ කරන බැරල් දිග අපට කියයි.
- යන්ත්රයේ ශ්රේණිගත වෙඩි තැබීමේ ධාරිතාව,ඔබ එය දන්නේ නම් සහ ඔබේ සැබෑ කොටස බර.
- සයිකල් කාලය.ඉහත අංක දෙක සමඟ, ඔබ සඳහා පදිංචි කාලය ගණනය කළ හැකිය.
- ෙරසින්, ශ්රේණියේ සහ පිරවුම් අන්තර්ගතය.මෙම සම්පීඩන පැතිකඩ සහ විෂ්කම්භය තරම් මතුපිට පතිකාරක ධාවනය කරයි.
- ඔබට අවශ්ය අඩුපාඩුව නැති වී යයි.පදිංචි ස්ථානයේ කහ පැහැති ස්ථාන. ද්රවාංක ධාරිතාවේ දී දිය නොවන ලක්ෂ්යය. කෙටි වෙඩි තැබීම් පීඩනය හෝ චෙක් වළල්ලට යොමු කරයි. එක එක්කෙනාට වෙනස් උත්තර තියෙනවා.
- චිත්රයක්, හෝ ඔබේ පැළඳ සිටින ඉස්කුරුප්පු ඇණ.එක්කෝ අපට ඔබේ යන්ත්රයට ගොඩනඟමු. ගෙවී ගිය කොටසක් CMM උපකරණ මත ±0.01 mm දක්වා මනිනු ලබන අතර ජ්යාමිතිය ප්රතිනිර්මාණය කර ඇත.
ඇයි නන්හයියා එක්ක වැඩ කරන්න
කොටසේ බර, චක්ර කාලය සහ යන්ත්ර ආකෘතිය අපට එවන්න, අපි ඔබට කිසිවක් උපුටා දැක්වීමට පෙර අපි පදිංචි කාල අංක ගණිතය ක්රියාත්මක කරන්නෙමු. සමහර විට පිළිතුර වෙනස් ඉස්කුරුප්පු විෂ්කම්භයකි. සමහර විට ඔබ දැනටමත් ඇති බැරලයේ බාධක ඉස්කුරුප්පුවක් වේ. ඉඳහිට ඔබේ රැකියාව වෙනත් යන්ත්රයකට අයත් වන අතර අපි එසේ කියන්නෙමු.
අලුත් ඉස්කුරුප්පු ඇණ උත්තරය වන විට, නන්හයියා ගොඩනගා ඇතඉන්ජෙක්ෂන් මෝල්ඩින් ඉස්කුරුප්පුසහ වසර විස්සකට වැඩි කාලයක් බැරල්, 38CrMoAlA, 42CrMo, SKD-61, සහ මල නොබැඳෙන වානේ, නයිට්රයිඩ හෝ bimetallic 2.5-3 mm ටංස්ටන් දරණ මිශ්ර ලෝහ ස්ථරයක් 62 HRC දක්වා පෝෂණය ඉල්ලා සිටී.
අපි ඔබේ ඇඳීම, යන්ත්ර ආකෘතිය හෝ අඳින ලද නියැදිය සමඟ ගොඩනඟමුආදේශනප්රධාන යන්ත්ර සන්නාම සමඟ අනුකූල වේ, එක් කට්ටලයක අවම ඇණවුමක් සහ පැය 12 ක් ඇතුළත උපුටා දැක්වීමක්.
කහපාට, දියවී යාම හෝ කෙටි පහරවල් වලට එරෙහිව සටන් කරනවාද? ඔබේ යන්ත්ර ආකෘතිය, බර කොටස, චක්ර කාලය සහ දුම්මල යවන්න. එය L/D, විෂ්කම්භය, ද්රවාංකය, හෝ පැළඳීම, සහ පැය 12 ක් ඇතුලත උපුටා දැක්වීමට අපි ඔබට කියන්නෙමු.
ඉස්කුරුප්පු නිර්දේශයක් ලබා ගන්නනිතර අසන ප්රශ්න
ඉන්ජෙක්ෂන් මෝල්ඩින් ඉස්කුරුප්පුවක් සඳහා සාමාන්ය L/D අනුපාතය කුමක්ද?
බොහෝ එන්නත් ඉස්කුරුප්පු 18:1 සහ 25:1 අතර ධාවනය වන අතර, සාමාන්ය කාර්ය යන්ත්රවල 20:1 සිට 22:1 දක්වා පොදු පදනමක් ඇත. තාප සංවේදී දුම්මල කෙටි අවසානයට අනුග්රහය දක්වයි, මන්ද ද්රව්යය උණුසුම් කාලය අඩු වේ. හොඳින් දියවීම අවශ්ය ඉංජිනේරු ප්ලාස්ටික් දිගු අවසානයට හිතකරය.
මගේ ඉන්ජෙක්ෂන් මෝල්ඩින් යන්ත්රයේ L/D අනුපාතය වෙනස් කළ හැකිද?
කෙලින්ම නොවේ. යන්ත්රය තුළට යන්තගත කර ඇති බැරලය මගින් දිග සවි කර ඇත. ඔබට වෙනස් කළ හැක්කේ ඉස්කුරුප්පු විෂ්කම්භය වන අතර, L එක සමානව පවතින නිසා කුඩා විෂ්කම්භයක් ස්වයංක්රීයව ඉහළ L/D ලබා දෙයි. එම තනි තේරීම ද ඔබේ වෙඩි තැබීමේ ධාරිතාව සහ පවතින එන්නත් පීඩනය වෙනස් කරයි.
L/D අනුපාතය වෙඩි ප්රමාණයට බලපාන්නේද?
වක්රව, සහ වෙන් කළ නොහැකි ලෙස. වෙඩි පරිමාව L/D වලින් නොව, ඉස්කුරුප්පු විෂ්කම්භය සහ ආඝාතයෙන් පැමිණේ. නමුත් ස්ථාවර බැරලයක් මත, ඔබේ වෙඩි තැබීම සකසන විෂ්කම්භය ඔබේ L/D ද සකසයි. කුඩා පහරක් සඳහා කුඩා ඉස්කුරුප්පුවක් තෝරන්න, එවිට ඔබට ඉහළ L/D සහ ඉහළ එන්නත් පීඩනය එකවරම ලැබේ.
එන්නත් අච්චු ගැසීමේදී පදිංචි කාලය ගණනය කරන්නේ කෙසේද?
යන්ත්රයේ ශ්රේණිගත වෙඩි තැබීමේ ධාරිතාව ඔබේ නියම වෙඩි ප්රමාණයෙන් බෙදන්න, ඉන්පසු චක්ර කාලයෙන් ගුණ කරන්න. තත්පර 30ක චක්රයක් මත ග්රෑම් 20ක කොටසක් ධාවනය වන ග්රෑම් 200 යන්ත්රයක් දළ වශයෙන් තත්පර 300ක් හෝ විනාඩි පහක් පදිංචිය ලබා දෙයි. PC, POM, PET, හෝ PVC උණු උෂ්ණත්වයේ තබා ගැනීමට එය දිගු කාලයක් වේ.
L/D එන්නත් කිරීම L/D නිස්සාරණයට වඩා කෙටි වන්නේ ඇයි?
මොකද ඉන්ජෙක්ෂන් ඉස්කුරුප්පුවක් පිපිරුම් වලදී වැඩ කරනවා. එය වෙඩිල්ලක් ප්ලාස්ටික් කරයි, පසුව යන්ත්රය එන්නත් කර අච්චුව සිසිල් වන විට නතර වන අතර බැරලයේ දියවීම මුළු කාලයම උණුසුම්ව පවතී. නිස්සාරකයක් අඛණ්ඩව ධාවනය වන අතර කිසිවක් බලා සිටින්නේ නැත. ඉන්ජෙක්ෂන් යන්ත්රයක අමතර බැරල් දිග යනු අමතර තාප ඉතිහාසයකි, අමතර ද්රවාංක ධාරිතාව පමණක් නොව, ඉන්ජෙක්ෂන් ඉස්කුරුප්පු කෙටි වේ.
මගේ වෙඩි තැබීම භාවිතා කළ යුතු බැරල් ධාරිතාවේ ප්රතිශතය කොපමණද?
සාමාන්යයෙන් උපුටා දක්වන මාර්ගෝපදේශය දළ වශයෙන් 20% සිට 80% දක්වා ශ්රේණිගත කළ වෙඩි තැබීමේ ධාරිතාවයෙන් වන අතර, ඔබේ යන්ත්ර අත්පොත අධිකාරිය වේ. එම කලාපයට පහළින්, පදිංචි කාලය දිගු වන අතර තාප සංවේදී ද්රව්ය පිරිහී යයි. ඊට ඉහළින්, නිසි කුෂන් සඳහා ඉඩක් නොමැති අතර සම්පූර්ණ බැරලයක් උණු කිරීමට අඩු කාලයක් ඇත.
ඉන්ජෙක්ෂන් මෝල්ඩින් සඳහා ඉහළ L/D වඩා හොඳද?
ස්වයංක්රීයව නොවේ. වැඩි දිග වැඩි සම්පූර්ණ දියවීමක් සහ වඩාත් ඒකාකාරී දියවීමක් ලබා දෙයි, එය ගුණාත්මකභාවය වැඩි දියුණු කරයි. එය තාප සංවේදී දුම්මල පිරිහීමට ලක් කරන, වැඩි කාලයක් උණුසුම්ව තබා ගනී. නිවැරදි L/D ඔබේ ද්රව්ය අවශ්ය ප්රමාණයට වඩා වැඩි කාලයක් රඳවා නොගෙන එය සම්පූර්ණයෙන්ම දිය කරයි.
මගේ කොටස් කහ පාටයි. ඒක L/D ප්රශ්නයක්ද?
සාමාන්යයෙන් එය පදිංචි කාලය පිළිබඳ ගැටලුවක් වන අතර එය වෙඩි ප්රමාණයේ සිට බැරලය දක්වා ධාරිතාව පිළිබඳ ගැටලුවකි. පදිංචිය ගණනය කිරීම පළමුව ක්රියාත්මක කරන්න. කුඩා කොටසක් විශාල බැරලයක පිසිනු ලබන්නේ නම්, උෂ්ණත්ව සැකසුමකින් තොරව සහ ඉස්කුරුප්පු ජ්යාමිතියකින් එය නිවැරදි නොවේ. කුඩා ඉස්කුරුප්පු විෂ්කම්භය, හෝ කුඩා යන්ත්රයක් වනු ඇත.