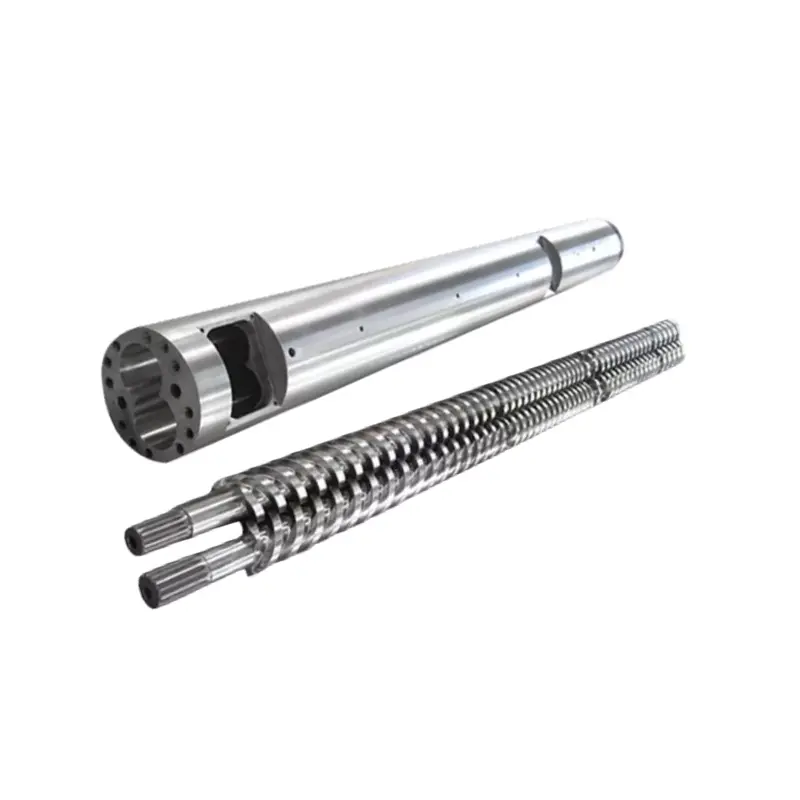
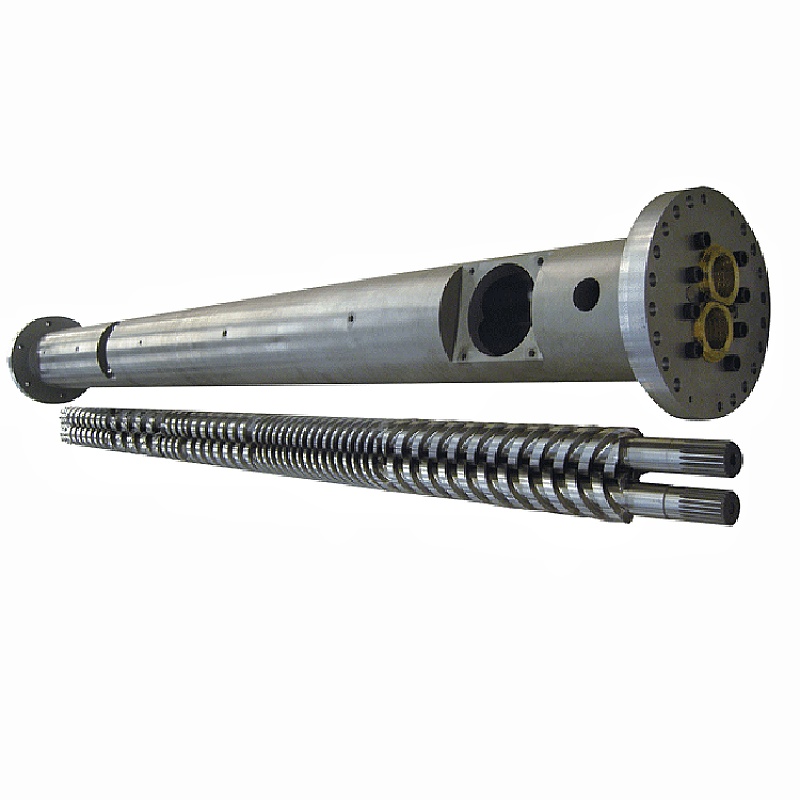
නව කොටස යන්ත්රයට පැමිණෙන තෙක් බැරල් ෆ්ලැන්ජ් එකක් සරලව පෙනේ. එවිට රෙජිස්ටර්, බෝල්ට් කවය, මුද්රා තැබීමේ මුහුණේ හෝ දියවන ඡේදයේ කුඩා දෝෂයක් ස්ථාපනය නතර කළ හැකිය. මෙම මාර්ගෝපදේශය පැරණි සාම්පලයක්, යන්ත්ර අතුරුමුහුණතක් සහ මෙහෙයුම් රාජකාරියක් පාලිත ෆ්ලැන්ජ් පිරිවිතරයක් බවට පත් කරන්නේ කෙසේද යන්න මිලදී ගැනීමේ සහ නඩත්තු කණ්ඩායම්වලට පෙන්වයි.



ඉක්මන් පිළිතුර
මිලදී ගැනීමටextruder barrel flange, සිදුර, පිටත විෂ්කම්භය, ඝනකම, ස්ථානගත කිරීමේ ලේඛනය, බෝල්ට් රටාව, මුද්රා තැබීමේ මුහුණත, ද්රව්ය, මතුපිට ප්රතිකාර සහ සංසර්ග කොටස් හඳුනා ගන්නා පාලිත චිත්රයක් යවන්න. සත්ය උෂ්ණත්වය සහ පීඩන පදනම, එක්ස්ට්රූඩර් හෝ ඩයි-හෙඩ් ආකෘතිය, ප්රමාණය සහ පරීක්ෂණ අවශ්යතා එක් කරන්න.
"ANSI," "DIN," "JIS" හෝ "PN16" යන වචන වලින් පමණක් අභිරුචි යන්ත්ර ෆ්ලැන්ජ් ඇණවුම් නොකරන්න. සම්පූර්ණ සම්මත තනතුර සහ සේවා පදනම සඳහන් කළ විට පමණක් එම යොමු කිරීම්වලට සම්මත පයිප්ප ෆ්ලැන්ජ් නිර්වචනය කළ හැකිය. එක් පැත්තක් පිළිගත් ෆ්ලැන්ජ් රටාවක් අනුගමනය කරන විට පවා එක්ස්ට්රූඩර් සම්බන්ධතාවයකට සාමාන්යයෙන් එහිම අතුරු මුහුණත් ඇඳීම අවශ්ය වේ.
මුලින්ම ඔබ මිලදී ගන්නේ කුමන ආකාරයේ ෆ්ලැන්ජ් එකක්දැයි හඳුනා ගන්න
ප්රසම්පාදන දෝෂ බොහෝ විට ආරම්භ වන්නේ විවිධ සංරචක තුනක් ෆ්ලැන්ජ් ලෙස හඳුන්වන විටය. සම්මත පයිප්ප ෆ්ලැන්ජ්, අභිරුචි එක්ස්ට්රූඩර් බැරල් ෆ්ලැන්ජ් සහ සංක්රාන්ති ඇඩැප්ටරය ඡායාරූපයක සමාන විය හැකිය. ඒවා එකම ආකාරයෙන් නිශ්චිතව දක්වා නැත.
| සංරචකය | එය නිර්වචනය කරන්නේ කුමක්ද | ප්රධාන ප්රසම්පාදන අවදානම |
|---|---|---|
| සම්මත පයිප්ප ෆ්ලැන්ජ් | නියම ප්රමිතිය, සංස්කරණය, නාමික ප්රමාණය, පන්තිය හෝ PN, මුහුණත, ද්රව්ය, සිදුරු සහ සම්බන්ධතා වර්ගය | "DIN flange" වැනි කෙටි ලේබලයකට මාන සහ ශ්රේණිගත කිරීමේ පද්ධතියකට වඩා යොමු විය හැක |
| අභිරුචි පිටකිරීමේ බැරල් ෆ්ලැන්ජ් | පාලිත යන්ත්ර ඇඳීම, සංසර්ග බැරලය හෝ ඇඩප්ටරය, රෙජිස්ටර්, බෝල්ට් රටාව, දියවන සිදුර, මුද්රා තැබීමේ විශේෂාංගය සහ සේවා රාජකාරි | අභිරුචි ස්ථානගත කිරීමේ සහ ප්රවාහ විශේෂාංග ඇති යන්ත්රෝපකරණ අතුරුමුහුණතක් සඳහා පයිප්ප-ෆ්ලැන්ජ් වගුවක් භාවිතා කිරීම |
| ඩයි-හෙඩ් ඇඩැප්ටර ෆ්ලැන්ජ් | අතුරුමුහුණත් දෙකක් සහ අභ්යන්තර දියවන සංක්රාන්තිය, දිශානතිය, ආධාරක සහ සංවේදක හෝ තිර ඇසුරුම් අවශ්යතා | කෙළවර දෙකම වෙන වෙනම ගැලපේ, නමුත් එකලස් කරන ලද ප්රවාහ මාර්ගය, මැද රේඛාව හෝ බෝල්ට් දිශානතිය එසේ නොවේ |
නංහයියාගේ ධාරාවබැරල් ෆ්ලැන්ජ් පරාසයෆ්ලැන්ජ් සම්බන්ධතා සහ අභිරුචිකරණය කළ හැකි වරාය ප්රමාණයන් සහිත රවුම් වානේ ෆ්ලැන්ජ් ආවරණය කරයි. ප්ලාස්ටික්, රසායනික, කැට සහ යන්ත්ර සූත්ර යෙදීම් සඳහා සම්පූර්ණයෙන්ම අභිරුචිකරණය කළ මානයන් සමඟ ANSI, DIN සහ JIS රටා තිබේ.
අපගේ කර්මාන්තශාලා දර්ශනය:සම්මත නම තාක්ෂණික සංවාදයක් ආරම්භ කරයි; එය ඇඳීම අවසන් නොකරයි. අපි මුලින්ම අහනවා කොටස වාඩි වී සිටින්නේ කොහේද, එය ස්ථානගත කරන්නේ කුමක්ද, එය මුද්රා කරන්නේ කුමක්ද සහ එය හරහා යන්නේ කුමක්ද යන්නයි. එම කාර්යයන් පැහැදිලි වූ පසු, නිවැරදි මානයන් පාලනය කිරීම වඩාත් පහසු වේ.


ෆ්ලැන්ජ් ගැලපෙනවාද යන්න තීරණය කරන මානයන්
ප්රයෝජනවත් චිත්රයක් ක්රියාකාරීත්වයෙන් ප්රමාණය වෙන් කරයි. බෝල්ට් සිදුරු ක්ලැම්ප් බලයක් නිර්මාණය කරයි, ලේඛනය කොටස් ස්ථානගත කරයි, මුහුණ මුද්රාව දරයි සහ සිදුර උණු කිරීම හෝ ක්රියාවලි මාධ්යය දරයි. එක් අංගයක් තවත් එකක් සඳහා වන්දි ගෙවීමට ඉල්ලා සිටීම දුෂ්කර එකලස් කිරීම සහ අවිනිශ්චිත මුද්රා තැබීම නිර්මාණය කරයි.
| ඇඳීමේ විශේෂාංගය | එය වැදගත් වන්නේ ඇයි | ගැනුම්කරු සඳහන් කළ යුතු දේ |
|---|---|---|
| පිටත විෂ්කම්භය | හීටර්, ආරක්ෂක හෝ ආධාරක අසල ලියුම් කවරය, මෙවලම් ප්රවේශය සහ නිෂ්කාශනය පාලනය කරයි | නාමික ප්රමාණය, ඉවසීම සහ ඕනෑම සීමා සහිත අංශයක් |
| මධ්යම සිදුරු හෝ දියවන මාර්ගය | ප්රවාහ අඛණ්ඩතාව සහ සන්ධියේ අභ්යන්තර පියවර පාලනය කරයි | විෂ්කම්භය, ඉවසීම, සංක්රාන්ති හැඩය, දිශාව සහ මතුපිට අවශ්යතාවය |
| සමස්ත සහ දේශීය ඝනකම | බෝල්ට් බැඳීම, තද බව, පෙළගැස්ම සහ එකලස් කරන ලද දිගට බලපායි | ඩේටම් මුහුණු, ඝනකම, ප්රතිබෝර සහ හබ් දිග |
| ලේඛනය හෝ ස්පිගෝට් ස්ථානගත කිරීම | බෝල්ට් සිදුරු නිෂ්කාශනය මත විශ්වාසය තැබීම වෙනුවට සංකේන්ද්රික එකලස් කිරීම ස්ථාපිත කරයි | පිරිමි හෝ ගැහැණු ලක්ෂණය, විෂ්කම්භය, ගැඹුර, ගැලපෙන සහ ඊයම්-ඉන් |
| බෝල්ට් රටාව | කලම්ප සම්බන්ධතාවය ලබා දෙන අතර කෝණික දිශානතිය සවි කරයි | ප්රමාණය, තාර-රවුම් විෂ්කම්භය, සිදුරු ප්රමාණය, නූල්, ගැඹුර සහ කෝණික දත්ත |
| මුද්රා තැබීමේ මුහුණ | ගෑස්කට්, මුදුවක්, වලක් හෝ ලෝහ මුහුණක් සමඟ අපේක්ෂිත සම්බන්ධතාවය නිර්මාණය කරයි | මුහුණත වර්ගය, මානයන්, නිමාව, මුද්රා පිරිවිතර සහ අවසර ලත් හානි |
| ජ්යාමිතික පාලනය | සිදුර, ලියාපදිංචි කිරීම සහ මුද්රා තැබීම මුහුණ නිවැරදිව සම්බන්ධ කර තබන්න | Datums plus අවශ්ය පැතලි බව, ලම්බක බව, පිහිටීම, coaxiality හෝ runout |
| දිශානතියේ විශේෂාංග | හීටර්, සංවේදක තොට, යතුරු මාර්ග, ආරක්ෂක හෝ අසමමිතික සංසර්ග කොටස් පෙළගස්වන්න | එක් පැහැදිලි දත්තයකින් ඔරලෝසු කෝණය |
ISO 286-1 සිලින්ඩර ලක්ෂණ සහ මූලික සිදුරු සහ මූලික පතුවළ සංකල්ප ඇතුළුව රේඛීය ප්රමාණයේ ඉවසීම් සහ ගැලපීම් සඳහා ජාත්යන්තර පද්ධතියක් සපයයි. ISO 1101 ආකෘතිය, දිශානතිය, පිහිටීම සහ ධාවන පාලනය සඳහා සංකේත භාෂාව සපයයි. මෙම ප්රමිතීන් අවශ්යතාවය ප්රකාශ කිරීමට උපකාරී වේ, නමුත් නිර්මාණකරු තවමත් ක්රියාකාරී දත්ත සහ අවසර ලත් අගයන් තෝරාගත යුතුය.
බෝල්ට්-හෝල් නිෂ්කාශනය ස්ථානගත කිරීමේ පද්ධතියක් නොවේ.සම්බන්ධිත ඩයි හෙඩ් හෝ ඇඩප්ටරය බැරල් සිදුර සමඟ සංකේන්ද්රීය විය යුතු නම්, ලේඛනයක් හෝ වෙනත් පාලිත ස්ථානගත කිරීමේ අංගයක් නිර්වචනය කරන්න. නොගැලපෙන සිදුරු දෙකක් එකට බල කරන අතරතුර බෝල්ට් තද කිරීමෙන් මුහුණට, මුද්රාවලට හෝ ගාංචුවලට හානි විය හැකි අතර හානිකර අභ්යන්තර පියවරක් තැබිය හැකිය.

ANSI, DIN, JIS සහ PN සම්පූර්ණ මිලදී ගැනීමේ විස්තර නොවේ
Nanhaiya ANSI, DIN සහ JIS විකල්ප හෝ අභිරුචි කළ ප්රමිතියක් පිරිනමයි. එම පරාසය ප්රයෝජනවත් වන්නේ ෆ්ලැන්ජ් ස්ථාපිත ශාක නල මාර්ගයට සම්බන්ධ වන විට හෝ පවතින කලාපීය රටාවකට ගැළපෙන විටය. උපුටා දැක්වීමට තවමත් නිශ්චිත ලේඛනය, සංස්කරණය, නාමික ප්රමාණය, ශ්රේණිගත කිරීම, මුහුණ, ද්රව්ය සහ ඕනෑම ව්යාපෘති වෙනස් කිරීමක් අවශ්ය වේ.
උදාහරණයක් ලෙස, ASME B16.5, NPS 1/2 සිට NPS 24 දක්වා පයිප්ප ෆ්ලැන්ජ් සහ ෆ්ලැන්ජ් සවි කිරීම් සඳහා නම් කර ඇත. එහි විෂය පථය පීඩන-උෂ්ණත්ව ශ්රේණිගත කිරීම්, ද්රව්ය, මානයන්, ඉවසීම, සලකුණු කිරීම සහ පරීක්ෂා කිරීම ආමන්ත්රණය කරයි. මෙය එහි විෂය පථය තුළ ඇති සංරචක සඳහා ශක්තිමත් රාමුවකි, නමුත් එහි මාතෘකාව සෑම extruder සම්බන්ධතාවයක්ම B16.5 ෆ්ලැන්ජ් එකක් බවට පත් නොකරයි.
ප්රායෝගික වෙනස:ෆ්ලැන්ජ් පීඩන නල සීමාවක කොටසක් නම්, අදාළ නල රීති සහ සුදුසුකම් ලත් ඉංජිනේරු සමාලෝචනය භාවිතා කරන්න. එය අභිරුචි යන්ත්ර අතුරුමුහුණතක් නම්, අනුමත උපකරණ ඇඳීම සහ මෙහෙයුම් රාජකාරි සමඟ එය පාලනය කරන්න. එය භූමිකාවන් දෙකම ඉටු කරන්නේ නම්, මිලදී ගැනීමේ පැකේජය අවශ්යතා කට්ටල දෙකම සපුරාලිය යුතුය.
සම්මත රටාව
සම්මත අංකය, වර්ෂය හෝ සංස්කරණය, ප්රමාණය, පන්තිය හෝ PN, මුහුණත, ද්රව්ය සමූහය සහ සංසර්ග සංරචකය සඳහන් කරන්න. ඕනෑම අපගමනයක් පැහැදිලිව ලැයිස්තුගත කරන්න.
අභිරුචි රටාව
අත්සන් කළ චිත්රය අධිකාරිය බවට පත් කරන්න. සම්මතයකට යොමුවකට තවමත් තෝරාගත් නූල්, ගැලපීම්, සංකේත හෝ පරීක්ෂණ ක්රම නිර්වචනය කළ හැක.
මිශ්ර අතුරු මුහුණත
ප්රමිතියක් අනුගමනය කරන මුහුණ සහ අභිරුචිකරණය කර ඇත්තේ කුමන මුහුණද යන්න පෙන්වන්න. අන්ත දෙකම අතර අභ්යන්තර සංක්රමණය සහ කෝණික සම්බන්ධතාවය නිර්වචනය කරන්න.
අපගේ කර්මාන්තශාලා දර්ශනය:"පැරණි ෆ්ලැන්ජ් එක හා සමානයි" යනු ප්රයෝජනවත් සන්දර්භය වන නමුත් එය පරීක්ෂා කළ හැකි අවශ්යතාවයක් නොවේ. අපි නියම අතුරු මුහුණත චිත්රයක් මත තබා එය අනුමත කරන ලෙස ගැනුම්කරුගෙන් ඉල්ලා සිටිමු. මෙමගින් නිෂ්පාදන, පරීක්ෂණ සහ ස්ථාපන කණ්ඩායම් වලට මිනුමකින් ප්රශ්න කරන විට එකම පිළිතුර ලබා දේ.
පීඩන පන්තිය උෂ්ණත්වය හා ද්රව්ය වලින් වෙන් කළ නොහැක
Nanhaiyaගේ බැරල් ෆ්ලැන්ජ් පිටුව PN6, PN10, PN16, PN25, PN40 සහ PN63 විකල්ප ලැයිස්තුගත කරයි. මේවා එක් විශ්වීය ක්රියාකාරී පීඩන ප්රකාශයක් ලෙස නොව පවතින පිරිවිතර වර්ග ලෙස සලකන්න. භාවිත කළ හැකි ශ්රේණිගත කිරීමක් පාලක ප්රමිතිය, ද්රව්ය, උෂ්ණත්වය, ජ්යාමිතිය, බෝල්ට් කිරීම, මුද්රාව සහ පද්ධති සැලසුම මත රඳා පවතී.
පොලිමර් සැකසුම් කෙටි ෆ්ලැන්ජ් ලේබලයක් විස්තර කළ නොහැකි කොන්දේසි එකතු කරයි. සම්බන්ධතාවය උණුසුම් දියවීම, තාපනය සහ සිසිලන චක්ර, යන්ත්ර කම්පනය, හිසේ බර, එකලස් කිරීමේ බර සහ පිරිසිදු කිරීම දැකිය හැක. සාමාන්ය සහ උපරිම කොන්දේසි ප්රකාශ කරන්න, නමුත් සාමාන්ය ක්රියාවලි සිටුවම් වලින් වෙන්ව සැලසුම් කොන්දේසි තබා ගන්න.
| රාජකාරි ආදානය | නිෂ්පාදකයාට එය අවශ්ය වන්නේ ඇයි? | ඇමිණීමට සාක්ෂි |
|---|---|---|
| සාමාන්ය සහ උපරිම උෂ්ණත්වය | ද්රව්යමය හැසිරීම, මුද්රා තෝරාගැනීම, තාප චලනය සහ ශ්රේණිගත කිරීමේ පදනමට බලපායි | ක්රියාවලි පත්රය, තාපක සැකසුම් සහ මනින ලද මෙහෙයුම් පරාසය |
| සාමාන්ය සහ උපරිම පීඩනය | අදාළ සැලසුම් ක්රමය යටතේ යාන්ත්රික සහ මුද්රා තැබීමේ රාජකාරිය නිර්වචනය කරයි | උපකරණ පරාසය, මෙහෙයුම් වාර්තා සහ සැලසුම් අවශ්යතා |
| පීඩන මාධ්යය | උණු කරන ලද බහු අවයවික, ගෑස්, දියර හෝ ශාක නල සඳහා විවිධ සැලසුම් සහ පිරිසිදු කිරීමේ පාලනයන් අවශ්ය විය හැකිය | ද්රව්යයේ නම, සූත්රය, ආරක්ෂිත දත්ත සහ ක්රියාවලි රූප සටහන |
| බාහිර පැටවීම | බර ඩයි හෙඩ් එකක් හෝ සහය නොදක්වන පයිප්පයක් ෆ්ලැන්ජ් හි නැමීමේ බර එකතු කළ හැකිය | එකලස් බර, ගුරුත්වාකර්ෂණ මධ්යස්ථානය, ආධාරක සහ ස්ථාපන ඇඳීම |
| තාප චක්ර | නැවත නැවත ප්රසාරණය වීම සහ හැකිලීම පෙර පැටවීම, පෙළගැස්වීම සහ මුද්රා තැබීම කෙරෙහි බලපෑ හැකිය | සංඛ්යාතය සහ උණුසුම සහ සිසිලන අනුපිළිවෙල ආරම්භ කිරීම සහ නතර කිරීම |
| අදාළ කේතය හෝ පාරිභෝගික රීතිය | ගණනය කිරීම්, ද්රව්ය වාර්තා, සලකුණු කිරීම, පරීක්ෂා කිරීම සහ අනුමත කිරීමේ වගකීම තීරණය කරයි | නිවැරදි ලේඛනය, සංස්කරණය සහ ව්යාපෘති පිරිවිතර |
කාන්දු වීම සඳහා තනි ප්රතිකාරයක් ලෙස ඉහළ PN අංකයක් තෝරා නොගන්න.කාන්දු වීම මුහුණට හානි වීම, වැරදි මුද්රාවක්, විකෘති කිරීම, දූෂණය වීම, දුර්වල පෙළගැස්ම, නුසුදුසු බෝල්ටිං හෝ තාප චලන වලින් පැමිණිය හැකිය. පන්තිය හෝ තද කිරීමේ ක්රමය වෙනස් කිරීමට පෙර අසාර්ථක යාන්ත්රණය සොයා ගන්න.


සැබෑ පරිසරය සඳහා ද්රව්ය සහ මතුපිට ප්රතිකාර තෝරන්න
නන්හයියා කාබන් වානේ, මල නොබැඳෙන වානේ සහ මිශ්ර වානේ වලින් බැරල් ෆ්ලැන්ජ් නිෂ්පාදනය කරයි. පවතින මතුපිට ප්රතිකාරවලට වැලි පිපිරවීම, ගැල්වනීකරණය සහ නිකල් ආලේපනය ඇතුළත් වන අතර පාරිභෝගික අවශ්යතා සඳහා වෙනත් ප්රතිකාර ලබා ගත හැකිය. අනුමත ඇඳීම පුළුල් ද්රව්යමය පවුලක් පමණක් නොව, නිශ්චිත ශ්රේණියක් සහ ප්රතිකාර විෂය පථයක් සඳහන් කළ යුතුය.
| විකල්පය | ගැනුම්කරුවෙකුට එය සලකා බැලිය හැක්කේ ඇයි? | අනුමැතියට පෙර විසඳිය යුතු ප්රශ්න |
|---|---|---|
| කාබන් වානේ | පරිසරය පාලනය වන සාමාන්ය යන්ත්රෝපකරණ ශක්තිය සහ ආර්ථිකමය නිෂ්පාදනය | නියම ශ්රේණිය, විඛාදන ආරක්ෂණය, වෙල්ඩින් හැකියාව, උෂ්ණත්ව පදනම සහ නිරාවරණය වූ මතුපිට |
| මල නොකන වානේ | විඛාදන ප්රතිරෝධය හෝ නිර්වචනය කරන ලද ක්රියාවලිය පරිසරයක් සඳහා පිරිසිදු නිරාවරණය මතුපිට | නියම ශ්රේණිය, රසායනික නිරාවරණය, ගැලීමේ අවදානම, සංසර්ග ද්රව්ය සහ නිෂ්පාදන මාර්ගය |
| මිශ්ර ලෝහ වානේ | නිශ්චිත මිශ්ර ලෝහයක් සහ ප්රතිකාර මාර්ගයක් ඉල්ලා සිටින යාන්ත්රික හෝ තාප ගාස්තු | ශ්රේණිය, තාප පිරියම් කිරීම, දෘඪතාව, දෘඪතාව, යන්ත්රෝපකරණ සහ පරීක්ෂණ වාර්තා |
| වැලි පිපිරුණු මතුපිට | මතුපිට සකස් කිරීම හෝ නිශ්චිත බාහිර නිමාවක් | කුමන මුහුණුවලට සලකනු ලබන්නේද සහ කුමන නිරවද්ය හෝ මුද්රා තැබීමේ මුහුණු ආරක්ෂා කළ යුතුද? |
| ගැල්වනයිස් කරන ලද හෝ නිකල් ආලේපිත මතුපිට | එකඟ වූ පරිසරයක් සඳහා අතිරේක මතුපිට ආරක්ෂාව | ආලේපන ද්රව්ය, ඝනකම නිර්ණායකය, ආවරණ සහිත ප්රදේශ, මාන දීමනාව සහ අලුත්වැඩියා කිරීමේ ක්රමය |
ආලේපනයක් නුසුදුසු මූලික ද්රව්යයක්, දුර්වල ජ්යාමිතිය හෝ හානි වූ මුද්රා තැබීමේ මුහුණත නිවැරදි නොකරයි. චිත්රය වෙස් මුහුණු සහ අවසාන මානයන් නිර්වචනය නොකරන්නේ නම් එයට සමීපව ගැලපෙන ලේඛනයක් ද වෙනස් කළ හැකිය. ඉවසීම ප්රතිකාර කිරීමට පෙර හෝ එකලස් කිරීමට සූදානම් නිමි කොටසට අදාළ වේද යන්න තීරණය කරන්න.
අපගේ කර්මාන්තශාලා දර්ශනය:අපි ආරක්ෂිත බාහිර මුහුණු වලින් වැඩ කරන මුහුණු වෙන් කරමු. මුද්රා ඉඩමක්, පිහිටීම විෂ්කම්භය හෝ තද සිදුරක් අහම්බෙන් ආලේපනයක් නොලැබිය යුතුය. චිත්රයේ ප්රතිකාර මායිම් සලකුණු කිරීම නිමි කොටස් පැමිණීමෙන් පසු ඒවා විසඳීමට වඩා ආරක්ෂිත වේ.



ආදේශක බැරල් ෆ්ලැන්ජ් මැනිය හැකි ආකාරය
පැරණි කොටසක් වටිනා භෞතික සාක්ෂි සපයයි, නමුත් එය තවදුරටත් අපේක්ෂිත ජ්යාමිතිය නියෝජනය නොකරනු ඇත. ලේඛනයක් පැළඳිය හැකිය, අලුත්වැඩියා කිරීමේදී මුහුණක් ඉවත් කළ හැකි අතර තාපය තහඩුව විකෘති කළ හැකිය. මුල් යන්ත්රය හෝ එකලස් කිරීමේ ඇඳීම පවතින විට හොඳම ආරම්භක අධිකාරිය ලෙස පවතී.
- ස්ථාපිත එකලස් කිරීම ඡායාරූපගත කරන්න.ප්රවාහ දිශාව, සංරචක අනුපිළිවෙල, මධ්ය රේඛාව, ආධාරක, හීටර්, සංවේදක සහ ප්රවේශය විසුරුවා හැරීමට පෙර වාර්තා කරන්න.
- සංසර්ග සංරචක දෙකම හඳුනා ගන්න.එක් එක් මුහුණට සම්බන්ධ බැරලය, ඇඩප්ටරය, තිර වෙනස් කරන්නා, සංගම හරය, ගියර් පෙට්ටිය පැත්තේ ව්යුහය හෝ ඩයි හෙඩ් සටහන් කරන්න.
- සාක්ෂි වෙනස් නොකර පිරිසිදු කරන්න.වටකුරු දාර හෝ අසාර්ථකත්වය පැහැදිලි කරන ඇඳුම් ලකුණු ඔප දැමීමකින් තොරව පොලිමර් සහ ලිහිල් දූෂණය ඉවත් කරන්න.
- දත්ත ස්ථාපිත කරන්න.මානයන් පටිගත කිරීමට පෙර ප්රාථමික මුද්රා තැබීම හෝ සවිකරන මුහුණත, සිදුර හෝ රෙජිස්ටර් අක්ෂය සහ එක් කෝණික ලක්ෂණයක් තෝරන්න.
- එක් එක් අතුරු මුහුණත මැන බලන්න.සිදුර, පිටත විෂ්කම්භය, ඝණකම, සෑම පියවරක්ම සහ ගැඹුර, බෝල්ට් රටාව, නූල්, ප්රතිවිරෝධක, මුහුණත ලක්ෂණ සහ දිශානතිය වාර්තා කරන්න.
- සංසර්ගයේ කොටස් මැනීම.පිටපත් කරන ලද පැළඳ සිටින ෆ්ලැන්ජ් එකකින් පැරණි දෝෂය ප්රතිනිෂ්පාදනය කළ හැක. සත්ය පිරිමි සහ කාන්තා ලේඛන, පවතින බෝල්ට් නියැලීම සහ මුද්රා තැබූ ස්ථානය තහවුරු කරන්න.
- නව ඇඳීම මත ගැටුම් නිරාකරණය කරන්න.නියැදිය, මුල් ඇඳීම සහ සංසර්ග මිනුම් සසඳා, පසුව අපේක්ෂිත කාර්යය ප්රතිෂ්ඨාපනය කරන මානය අනුමත කරන්න.
අවම ඡායාරූප කට්ටලය:එක් ස්ථාපිත දළ විශ්ලේෂණයක්, ෆ්ලැන්ජ් මුහුණු දෙකම, පැති දසුනක්, බැරල් හෝ ඩයි-හෙඩ් නාම පුවරුව, සෑම සලකුණක් හෝ කොටස් අංකයක්, මුද්රාව සහ හානියේ සමීප දසුන්. දිශානතිය සඳහා කොටස අසල පරිමාණයක් තබන්න, නමුත් ඉදිරිදර්ශන ඡායාරූප වලින් විවේචනාත්මක මානයන් කිසි විටෙකත් ගණනය නොකරන්න.
ද්විත්ව ඉස්කුරුප්පු හෝ බහු සංරචක ව්යාපෘති සඳහා, කෝණික දිශානතිය ප්රවේශමෙන් පරීක්ෂා කරන්න. උණු කිරීම විවෘත කිරීම, තාපක පර්යන්තය, සංවේදක තොට හෝ ආධාරක නොමැති අතර බෝල්ට් රටාවක් සමමිතික විය හැකිය. එකලස් කිරීම එකට බෝල්ට් කළ හැකි අතර තවමත් භාවිතා කළ නොහැකි ස්ථානයකට කරකවනු ලැබේ.
සැපයුම්කරුට පද්ධතිය අවබෝධ වන පරිදි ආශ්රිත නිෂ්පාදන පවුල බෙදා ගන්න. නන්හයියා සහය දක්වයිතනි ඉස්කුරුප්පු ඇණ, සමාන්තර ද්විත්ව ඉස්කුරුප්පු ඇණසහකේතුකාකාර ද්විත්ව ඉස්කුරුප්පු බැරලයයෙදුම්, ප්ලස්extruder confluence coresසහ අභිරුචිකරණය කරන ලද ඩයි අතුරුමුහුණත්.
යන්ත්රෝපකරණ හැකියාව ඇඳීමට සහය දක්වයි, නමුත් එය ප්රතිස්ථාපනය නොකරයි
නන්හයියාගේනිෂ්පාදන උපකරණපිටුව CNC විදුම් සහ ඇඹරුම් ස්ථානගත කිරීමේ නිරවද්යතාවය 0.02 mm ලැයිස්තුගත කරයි. අක්රමවත් ඉස්කුරුප්පු පියාසැරි සහ විශේෂ ෆ්ලැන්ජ් ව්යුහයන් සඳහා අක්ෂ පහක යන්ත්රෝපකරණ ද එය හඳුනා ගනී. මෙම හැකියාවන් සංකීර්ණ සිදුරු රටා සහ ෆ්ලැන්ජ් ලක්ෂණ වලට අදාළ වේ.
යන්ත්රයක ප්රකාශිත ස්ථානගත කිරීමේ හැකියාව සෑම නිමවූ ෆ්ලැන්ජ් එකකම ස්වයංක්රීයව ඉවසීම නොවේ. චිත්ර ඇඳීම, ක්රියාවලි මාර්ගය, සවිකිරීම, ද්රව්ය තත්ත්වය, තාප පිරියම් කිරීම හෝ ආෙල්පන අනුපිළිවෙල සහ එකඟ වූ පරීක්ෂණ ක්රමය මගින් සැබෑ පිළිගැනීම ලැබේ.
| නිෂ්පාදන අදියර | පාලන ප්රශ්නය | ප්රයෝජනවත් ගැනුම්කරුවන්ගේ වාර්තාව |
|---|---|---|
| ද්රව්ය රිසිට්පත | ඇණවුමේ දක්වා ඇති නියම ශ්රේණියට සහ පෝරමයට ද්රව්ය ගැළපේද? | කොන්ත්රාත්තුවේ සඳහන් කර ඇති විට ද්රව්ය සහතිකය |
| දත්ත සැකසීම | කුමන මුහුණ සහ අක්ෂය පසු විශේෂාංග පාලනය කරයිද? | පැහැදිලි දත්ත යෝජනා ක්රමය සමඟ අනුමත ඇඳීම |
| සිදුරු සහ ලියාපදිංචි යන්ත්රෝපකරණ | සංසර්ගයේ විෂ්කම්භය, ගැඹුර සහ ගැලපීම් නිවැරදි අනුපිළිවෙලින් නිපදවා තිබේද? | තීරණාත්මක අතුරුමුහුණත් විශේෂාංග සඳහා මාන වාර්තාව |
| සිදුරු නිෂ්පාදනය | තාර කවය, කෝණික දිශානතිය, නූල් සහ ගැඹුර නිවැරදිව සඳහන් කර තිබේද? | රටා පරීක්ෂණ ප්රතිඵල සහ නූල් සත්යාපනය |
| මුහුණ නිම කිරීම | මුද්රා ජ්යාමිතිය, පැතලි බව සහ මතුපිට අවශ්යතා ආරක්ෂා කර තිබේද? | නිශ්චිත මුහුණු පරීක්ෂාව සහ මතුපිට වාර්තාව |
| තාප හෝ මතුපිට ප්රතිකාර | ප්රතිකාරය ප්රමාණය, පැතලි බව, තද බව හෝ ආරක්ෂිත ප්රදේශ වෙනස් කරයිද? | අවශ්ය පරිදි ප්රතිකාර සහතිකය සහ අවසාන මාන පරීක්ෂාව |
| අවසාන ලකුණු කිරීම සහ ඇසුරුම් කිරීම | ශාකයට සංශෝධනය, දිශානතිය සහ සංසර්ගය එකලස් කිරීම හඳුනාගත හැකිද? | කොටස් සලකුණු කිරීම, පරීක්ෂා කිරීම මුදා හැරීම සහ ආරක්ෂිත ඇසුරුම් |



අපගේ කර්මාන්තශාලා දර්ශනය:ඉවසීමකට හේතුවක් සහ පරීක්ෂණ ක්රමයක් තිබිය යුතුය. එකලස් කිරීම පාලනය කිරීමට අවශ්ය ස්ථාන, මුද්රා තැබීම සහ පෙළගැස්වීමේ විශේෂාංග අපි තද කරමු. සෑම මානයකටම හැකි කුඩාම ඉවසීම යෙදීමෙන් පිරිවැය එකතු කරන අතර ඇත්ත වශයෙන්ම සුදුසු බව තීරණය කරන විශේෂාංගවලින් අවධානය වෙනතකට යොමු කළ හැකිය.
ඔබට පවසන පොදු ෆ්ලැන්ජ් ගැටළු මොනවාද?
සම්බන්ධතා ගැටළුවක් එක් ඡායාරූපයකින් කලාතුරකින් හඳුනාගත හැකිය. රෝග ලක්ෂණය දිස්වන විට, එය උෂ්ණත්වය හෝ පීඩනය සමඟ වෙනස් වේද යන්න සහ හරියටම කාන්දු වීම, චලනය හෝ හානිය ආරම්භ වන්නේ කොතැනද යන්න සටහන් කරන්න. පාලිත විචල්යයක් වරකට වෙනස් කරන්න.
| නිරීක්ෂණය කළ ගැටලුව | විමර්ශනය කළ හැකි හේතු | ප්රසම්පාදන පාඩම |
|---|---|---|
| නව ෆ්ලැන්ජ් ලේඛනයට ඇතුළු නොවනු ඇත | වැරදි විෂ්කම්භය හෝ ගැළපීම, ස්ථානගත මුහුණ මත ආලේපනය, බර්, කුණු, තාප තත්ත්වය හෝ සංසර්ගය-කොටස විකෘති කිරීම | රාජ්ය අවසන් ප්රතිකාර මානයන්, සුදුසු, ඊයම් සහ පරීක්ෂා උෂ්ණත්වය |
| බෝල්ට් සිදුරු සමපාත නොවේ | වැරදි තාර කවය, සිදුරු ගණන, කෝණික දත්ත, හස්තය, නූල් හෝ ඇඳීම් සංශෝධනය | දෘශ්ය දිශානති විශේෂාංගයකින් සම්පූර්ණ රටාව මානය කරන්න |
| උනුසුම් කිරීමේදී කාන්දු වීම පෙනේ | තාප චලනය, නුසුදුසු මුද්රාව, මුහුණ විකෘති කිරීම, පූර්ව පැටවීම නැතිවීම හෝ අනුමත පදනමෙන් පිටත උෂ්ණත්වය | පද්ධති සමාලෝචනයේ තාප චක්රය, මුද්රා පිරිවිතර සහ බෝල්ට් කිරීමේ ක්රමය ඇතුළත් කරන්න |
| එක් අංශයක කාන්දුව පවතී | දේශීය මුහුණට හානි වීම, දූෂණය වීම, අසමාන පැතලි බව, නොගැලපීම හෝ බාහිර නැමීම් භාරය | මුහුණු පාලනයන් සඳහන් කර අමුණා ඇති එකලස් කිරීමට සහාය වන්න |
| සන්ධියේදී පොලිමර් දිරාපත් වේ | අභ්යන්තර පියවර, මළ සාක්කුව, රළු හානි, කාන්දු වන මාර්ගය හෝ අතුරු මුහුණත අසල අධික පදිංචිය | බාහිර ෆ්ලැන්ජ් මානයන් පමණක් නොව, එකලස් කරන ලද දියවන ඡේදය පාලනය කරන්න |
| ගාංචු නැවත නැවතත් ලිහිල් හෝ අසාර්ථක වේ | වැරදි ගාංචු පිරිවිතර, අසමාන එකලස් කිරීම, තාප බයිසිකල් පැදීම, කම්පනය, අධි බර හෝ විකෘති මුහුණු | වගකිවයුතු ඉංජිනේරුවරයා සම්පූර්ණ සන්ධිය සඳහා බෝල්ට් කිරීම සහ තද කිරීම නිර්වචනය කරන්න |
| විඛාදනය ආරම්භ වන්නේ සම්බන්ධතාවයෙනි | නුසුදුසු ද්රව්ය, හානියට පත් ආලේපනය, සිරවී ඇති දූෂණය, නොගැලපෙන පරිසරය හෝ ගැල්වනික් තත්ත්වය | ද්රව්ය සහ ප්රතිකාර තෝරා ගැනීමට පෙර සැබෑ රසායනික හා පිරිසිදු පරිසරය විස්තර කරන්න |
වැඩි ව්යවර්ථයක් රෝග විනිශ්චයක් නොවේ.අධික ලෙස තද කිරීම නූල්, බෝල්ට්, මුහුණු, මුද්රා හෝ සම්බන්ධිත උපකරණ වලට හානි කළ හැකිය. යන්ත්රය හුදකලා කර ආරක්ෂිත කරන්න, පසුව සුදුසුකම් ලත් පුද්ගලයින් සම්පූර්ණ සන්ධිය පරීක්ෂා කර අනුමත එකලස් කිරීමේ ක්රියා පටිපාටිය අනුගමනය කරන්න.
ෆ්ලැන්ජ් සම්බන්ධ වන්නේ නම් aපයිප්ප නිස්සාරණය මිය යන හිස, ආධාරක සහ මැද රේඛාව මෙන්ම සන්ධිය පරීක්ෂා කරන්න. a අසල සම්බන්ධ වන්නේ නම්ප්ලාස්ටික් extruder ගියර් පෙට්ටියහෝ බැරල් ආධාරක, යන්ත්ර ව්යුහය අතුරුමුහුණත පෙළගැස්වීමෙන් පිටතට බල නොකරන බව තහවුරු කරන්න.
Extruder barrel flange RFQ පිරික්සුම් ලැයිස්තුව
සම්පූර්ණ RFQ මඟින් ගැනුම්කරු ස්ථාපනය කිරීමට බලාපොරොත්තු වන කොටසම උපුටා දැක්වීමට සැපයුම්කරුට ඉඩ සලසයි. හැකි සෑම විටම සංශෝධන-පාලිත චිත්රයක් අමුණන්න සහ තවමත් ඉංජිනේරු තහවුරු කිරීම් අවශ්ය සෑම අයිතමයක්ම සලකුණු කරන්න.
- Flange කාර්යය සහ නිශ්චිත ස්ථාපන ස්ථානය
- යන්ත්ර නිෂ්පාදකයා, ආකෘතිය සහ අනුක්රමික සන්දර්භය
- සංසර්ග සංරචක ඇඳීම් හෝ කොටස් අංක දෙකම
- පිටත විෂ්කම්භය සහ සියලුම දේශීය ලියුම් කවර සීමාවන්
- මධ්යම සිදුරු සහ අභ්යන්තර සංක්රාන්ති ජ්යාමිතිය
- සමස්ත ඝනකම, හබ්, පියවර සහ අවපාත
- විෂ්කම්භය, ගැඹුර, ගැලපීම් සහ ඊයම්-ඉන් ලියාපදිංචි කරන්න
- බෝල්ට් ප්රමාණය, තාර කවය සහ කෝණික දත්ත
- Clearance-hole, counterbore හෝ නූල් විස්තර
- මුද්රා තැබීමේ මුහුණ, වලක්, ගෑස්කට් හෝ මුද්රා පිරිවිතර
- අවශ්ය පෝරමය, දිශානතිය සහ ස්ථාන පාලනය
- නිශ්චිත ද්රව්ය ශ්රේණිය සහ තාප පිරියම් කිරීම
- මතුපිට ප්රතිකාර, ආවරණ සහ අවසාන මානයන්
- සාමාන්ය සහ සැලසුම් උෂ්ණත්ව තොරතුරු
- සාමාන්ය සහ සැලසුම් පීඩන තොරතුරු
- මධ්යම, පොලිමර් සූත්රය සහ පිරිසිදු කිරීමේ නිරාවරණය
- බාහිර පැටවීම්, ආධාරක සහ තාප චක්ර
- අදාළ සම්මත, සංස්කරණය සහ ව්යාපෘති නීති
- ප්රමාණය, අමතර කොටස් උපාය සහ සලකුණු කිරීම
- ද්රව්ය, ප්රතිකාර සහ පරීක්ෂණ ලේඛන
- අවශ්ය යෝග්යතා පරීක්ෂාව හෝ එකඟ වූ පද්ධති පරීක්ෂණය
- ආදේශන සඳහා ඡායාරූප සහ තත්ත්ව වාර්තාව
අපගේ කර්මාන්තශාලා දර්ශනය:ඡායාරූප අපට බලන්නේ කොතැනදැයි කියයි, සාම්පල අපට දැන් පවතින දේ කියයි සහ චිත්ර අපට නිෂ්පාදනය කළ යුතු දේ කියයි. ශක්තිමත් ප්රතිස්ථාපන ඇණවුමක් පවතින විට තුනම භාවිතා කරයි. ඔවුන් එකඟ නොවන්නේ නම්, අපි වඩාත් පහසු මිනුම තෝරා ගැනීම වෙනුවට අනුමැතිය ඇඳීම නතර කරමු.
සංසර්ග අතුරුමුහුණත වටා පිළිගැනීමක් ගොඩනඟන්න
ඇඳීම සමාලෝචනයේදී හඳුනාගත් අවදානම් පරීක්ෂාව අනුගමනය කළ යුතුය. සරල පැතලි තලයකට කෙටි මාන වාර්තාවක් අවශ්ය විය හැක. පීඩන-මායිම් සංරචකයක්, විශේෂ ඇඩප්ටරය හෝ සමීප-සුදුසු ප්රතිස්ථාපනය සඳහා වගකිවයුතු ඉංජිනේරු ක්රියා පටිපාටිය යටතේ වැඩි වාර්තා, සාක්ෂි සහිත පරීක්ෂාව හෝ පද්ධති පරීක්ෂාව අවශ්ය විය හැකිය.
| පිළිගැනීමේ දොරටුව | සාක්ෂි | ප්රශ්නය නිදහස් කරන්න |
|---|---|---|
| ඇඳීම අනුමත කිරීම | දත්ත, මානයන්, ඉවසීම්, ද්රව්ය, ප්රතිකාර සහ සටහන් සමඟ අත්සන් කරන ලද සංශෝධනය | චිත්රය උපකල්පන මත රඳා නොසිට අපේක්ෂිත සංසර්ගය එකලස් කිරීම විස්තර කරයිද? |
| ද්රව්ය සහ ප්රතිකාර | කොටසට හෝ නිෂ්පාදන කොටසට සම්බන්ධ අවශ්ය සහතික | ඇණවුමේ සඳහන් ශ්රේණියට සහ ප්රතිකාරයට වාර්තා ගැළපේද? |
| මාන පරීක්ෂාව | සිදුර, ලේඛනය, ඝනකම, බෝල්ට් රටාව, මුද්රා ජ්යාමිතිය සහ නිශ්චිත ජ්යාමිතික පාලන සඳහා ප්රතිඵල | ක්රියාකාරී විශේෂාංග සියල්ල සැකසීමෙන් පසු අනුමත සීමාවන් තුළ තිබේද? |
| දෘශ්ය තත්ත්වය | ඡායාරූප සහ මුහුණු, නූල්, ආලේපනය, දාර සහ සලකුණු පරීක්ෂා කිරීම | මුද්රා තැබීම සහ ස්ථානගත කිරීම මතුපිට පිරිසිදු, ආරක්ෂිත සහ පිළිගත නොහැකි හානිවලින් තොරද? |
| සංසර්ගය පරීක්ෂා කිරීම | ගැණුම්කරු-සපයන ලද සංසර්ග කොටස්, මිනුම් හෝ එකඟ වූ පරීක්ෂණ සවිකිරීම් සමඟ ගැලපේ | එකලස් කිරීම බල කිරීමකින් තොරව අපේක්ෂිත පරිදි ස්ථානගත කරයි, දිශානතිය සහ සවි කරයිද? |
| පද්ධතිය හෝ පීඩන පරීක්ෂණය | එකඟ වූ ක්රියා පටිපාටිය, වගකිවයුතු අනුමැතිය සහ අවශ්ය විට වාර්තාගත ප්රතිඵලය | ෆ්ලැන්ජ්ගේ සැබෑ විෂය පථය සහ පාලන නීති සඳහා නිවැරදි පරීක්ෂණය සිදු කළේද? |
| නැව්ගත කිරීමේ නිකුතුව | කොටස් හඳුනාගැනීම, ආරක්ෂාව, ඇසුරුම් ලැයිස්තුව සහ ලේඛන ඇසුරුම | ලැබෙන බලාගාරයට නිවැරදි සංශෝධනය හඳුනා ගැනීමට, සංරක්ෂණය කිරීමට සහ ස්ථාපනය කළ හැකිද? |
ස්ථාපන සහාය හෝ නඩත්තු සැලසුම් සඳහා, Nanhaiya's සමාලෝචනය කරන්නතාක්ෂණික සේවය. සැපයුම්කරු තෝරාගැනීම ද ඇතුළත් විය හැකියසමාගම් පැතිකඩ, නිෂ්පාදන උපකරණසහ ධාරාවසහතික.
නිතර අසන ප්රශ්න
extruder barrel flange උපුටා දැක්වීමට අවශ්ය තොරතුරු මොනවාද?
පිටත විෂ්කම්භය, සිදුර, ඝනකම, ස්ථානගත කිරීමේ ලේඛනය, බෝල්ට් ප්රමාණය, බෝල්ට් කුහරය හෝ නූල් ප්රමාණය, තාර-කවයේ විෂ්කම්භය, සිදුරු දිශානතිය, මුද්රා තැබීමේ මුහුණ සහ සංසර්ග සංරචකය සඳහා පාලිත චිත්රයක් හෝ පැහැදිලි මානයන් යවන්න. extruder ආකෘතිය, ද්රව්ය, මෙහෙයුම් උෂ්ණත්වය සහ පීඩන පදනම, මතුපිට ප්රතිකාර, ප්රමාණය සහ අවශ්ය පරීක්ෂණ ලේඛන එකතු කරන්න.
බැරල් ෆ්ලැන්ජ් නියම කිරීමට ANSI, DIN හෝ JIS ප්රමාණවත්ද?
නැත. සම්මත පයිප්ප ෆ්ලැන්ජ් සඳහා නිශ්චිත සම්මත අංකය, සංස්කරණය, ප්රමාණය, ශ්රේණිගත කිරීම, මුහුණත, ද්රව්ය සහ සංසර්ග සංරචකය අවශ්ය වේ. අභිරුචි නිස්සාරකයක් හෝ ඩයි-හෙඩ් ෆ්ලැන්ජ් එකක් සඳහා පාලිත යන්ත්රෝපකරණ ඇඳීමක් අවශ්ය විය හැක, මන්ද එහි ලේඛනය, දියවන ඡේදය, බෝල්ට් දිශානතිය සහ සමස්ත ජ්යාමිතිය පයිප්ප-ෆ්ලැන්ජ් ප්රමිතියකින් බැහැර විය හැක.
Nanhaiya flange පිටුවේ PN6, PN10, PN16, PN25, PN40 සහ PN63 අදහස් කරන්නේ කුමක්ද?
ඒවා නන්හයියා බැරල් ෆ්ලැන්ජ් සඳහා ලැයිස්තුගත කර ඇති පීඩන පන්තියේ විකල්ප වේ. ඒවා සෑම ද්රව්යයක්ම සහ උෂ්ණත්වය සඳහා විශ්වීය ක්රියාකාරී පීඩන සහතිකයක් නොවේ. මිලදී ගැනීමේ පිරිවිතර මඟින් තෝරාගත් PN පන්තිය නියම ප්රමිතිය, මානයන්, ද්රව්ය, උෂ්ණත්ව පදනම, බෝල්ට් කිරීම, මුද්රාව සහ අදාළ පද්ධති සැලසුම් නීතිවලට සම්බන්ධ කළ යුතුය.
බැරල් ෆ්ලැන්ජ් සඳහා මා තෝරා ගත යුතු ද්රව්ය මොනවාද?
Nanhaiya කාබන් වානේ, මල නොබැඳෙන වානේ සහ මිශ්ර වානේ විකල්ප ඉදිරිපත් කරයි. තෝරාගැනීමේදී බර, උෂ්ණත්වය, විඛාදනයට නිරාවරණය වීම, පොලිමර් හෝ ආකලන සමඟ සම්බන්ධ වීම, වෙල්ඩින් අවශ්යතා, සංසර්ගයේ කොටස් ද්රව්ය, මතුපිට ප්රතිකාර සහ පාලන සැලසුම් නීති සලකා බැලිය යුතුය. ද්රව්යමය පවුලෙන් පමණක් ඇණවුම් කරනවාට වඩා අනුමත චිත්රයේ නියම ශ්රේණිය සඳහන් කරන්න.
ප්රතිස්ථාපන extruder flange මා මැනිය හැක්කේ කෙසේද?
සිදුර, පිටත විෂ්කම්භය, සමස්ත ඝනකම, රෙජිස්ටර් විෂ්කම්භය සහ ගැඹුර, බෝල්ට් ප්රමාණය, සිදුරු හෝ නූල් ප්රමාණය, තාර-රවුම් විෂ්කම්භය, කෝණික දිශානතිය සහ මුද්රා තැබීමේ ලක්ෂණ මැනීම. සංසර්ග කොටස, ගලා යන දිශාව සහ එකලස් කිරීමේ ස්ථානය සටහන් කරන්න. ඉවත් කරන ලද කොටස පැළඳීමට, විකෘති කිරීමට හෝ කලින් අලුත්වැඩියා කිරීමට ඉඩ ඇති නිසා මුල් යන්ත්ර ඇඳීම සමඟ මිනුම් සසඳන්න.
ස්ථාපනය කිරීමෙන් පසු extruder flange කාන්දු වන්නේ ඇයි?
විය හැකි හේතු අතරට හානි වූ හෝ නුසුදුසු මුද්රා තැබීමේ මුහුණක්, වැරදි ගෑස්කට් හෝ මුද්රාවක්, ෆ්ලැන්ජ්-ෆේස් විකෘති කිරීම, දුර්වල ලේඛන පෙළගැස්ම, දූෂණය, අසමාන බෝල්ට්, නුසුදුසු ගාංචු, තාප චලනය හෝ අනුමත සැලසුමෙන් පිටත පීඩනය සහ උෂ්ණත්ව තත්ත්වය ඇතුළත් වේ. වැඩි තද කිරීමේ බලයක් යෙදීමට පෙර හේතුව සොයා ගන්න.
සැපයුම්කරුවෙකුට නියැදියකින් අඳින ලද බැරල් ෆ්ලැන්ජ් එකක් පිටපත් කළ හැකිද?
භෞතික සාම්පලයක් ප්රයෝජනවත් වේ, නමුත් එය එකම අධිකාරිය නොවිය යුතුය. ඇඳීම, විඛාදනය, නැවත සකස් කිරීම, අලුත්වැඩියා කිරීම සහ තාප විකෘති කිරීම විවේචනාත්මක මානයන් වෙනස් කළ හැකිය. පවතින විට මුල් චිත්රය භාවිතා කරන්න, සංසර්ග සංරචක මැනීම සහ ප්රතිස්ථාපන ඇඳීම අනුමත කිරීමට පෙර ප්රතිසාධනය කරන්නේ කුමන මානයන්දැයි එකඟ වන්න.
අභිරුචි බැරල් ෆ්ලැන්ජ් එකක් පිළිගත යුත්තේ කෙසේද?
ප්රථමයෙන් ඇඳීම අනුමත කරන්න, පසුව ඇණවුමට අවශ්ය ද්රව්ය සහ ප්රතිකාර වාර්තා තහවුරු කරන්න. සිදුර, රෙජිස්ටර්, ඝනකම, බෝල්ට් රටාව, මුද්රා තැබීමේ ජ්යාමිතිය සහ ඇඳීමට එරෙහිව නිශ්චිත පෝරමය හෝ ස්ථාන පාලනය පරීක්ෂා කරන්න. ප්රායෝගික වූ විට සංසර්ග කොටස් සමඟ ගැලපෙන බව තහවුරු කර, අදාළ ඉංජිනේරු ක්රියා පටිපාටිය යටතේ එකඟ වූ පද්ධතිය හෝ පීඩන පරීක්ෂණය පමණක් සිදු කරන්න.
තාක්ෂණික යොමු කිරීම්
- නන්හයියා බැරල් ෆ්ලැන්ජ්: පළමු පාර්ශවීය ද්රව්ය, ප්රමිතීන්, මතුපිට ප්රතිකාර, PN විකල්ප, යෙදුම් සහ නිෂ්පාදන රූප.
- නන්හයියා නිෂ්පාදන උපකරණ: පළමු පාර්ශ්ව යන්ත්රෝපකරණ හැකියාවන් සහ ප්රකාශිත උපකරණ ස්ථානගත කිරීමේ දත්ත.
- ASME B16.5-2020 දළ විශ්ලේෂණය: නිල ASME විෂය පථය සහ පයිප්ප ෆ්ලැන්ජ් සහ ෆ්ලැන්ජ් සවි කිරීම් සඳහා අන්තර්ගතය.
- ISO 286-1:2010: රේඛීය ප්රමාණ සහ ගැලපීම් මත ඉවසීම සඳහා කේත පද්ධතියේ නිල ISO විස්තරය.
- ISO 1101:2017: ආකෘතිය, දිශානතිය, ස්ථානය සහ ධාවනය සඳහා ජ්යාමිතික ඉවසීමේ භාෂාව පිළිබඳ නිල ISO විස්තරය.
ඒවායේ සම්පූර්ණ අවශ්යතා අවශ්ය වූ විට ප්රමිති මිලදී ගැනීම හෝ ඔවුන්ගේ බලයලත් ප්රකාශකයන් හරහා ප්රවේශ විය යුතුය. වගකිවයුතු ඉංජිනේරුවරයා නිෂ්පාදනයට හෝ පරීක්ෂා කිරීමට පෙර අදාළ සංස්කරණය, අධිකරණ බලය සහ ව්යාපෘති නීති තහවුරු කළ යුතුය.
කතුවැකි සටහන: මෙම මාර්ගෝපදේශය නන්හයියාගේ වත්මන් නිෂ්පාදන විකල්ප යෙදුම්-විශේෂිත ඉංජිනේරු තීරණ වලින් වෙන් කරයි. අවසාන පීඩන සැලසුම, බෝල්ට් කිරීම, මුද්රා තැබීම, ද්රව්ය ශ්රේණිය, ඉවසීම සහ පිළිගැනීමේ අවශ්යතා අනුමත මිලදී ගැනීමේ පිරිවිතරයේ තහවුරු කළ යුතුය.