නිෂ්පාදන ඡායාරූපයකින් සහ පිටත මානයන්ගෙන් WPC අච්චුවක් තෝරා ගත නොහැක. මෙවලම ලී-ප්ලාස්ටික් සූත්රය, පැතිකඩ අංශය, ප්රතිදානය, පිටකිරීමේ විසර්ජනය, ක්රමාංකන ක්රමය, සිසිලන රේඛාව සහ නිමි පුවරුව හෝ පැතිකඩ සඳහා භාවිතා කරන කාර්ය සාධන පරීක්ෂණවලට අනුරූප විය යුතුය.


ඉක්මන් පිළිතුර
මිලදී ගැනීමට aWPC නිස්සාරණ අච්චුව, අවසාන හරස්කඩ ඉවසීම්, සම්පූර්ණ පොලිමර් සහ දැව පිරවුම් සූත්රය, ද්රව්ය සකස් කිරීමේ ක්රමය, ඉලක්ක ප්රතිදානය සහ රේඛා වේගය, එක්ස්ට්රූඩර් අතුරුමුහුණත, පහළ සිසිලන පිරිසැලසුම සහ නිමි භාණ්ඩ පිළිගැනීමේ සැලැස්ම සමඟ යවන්න. චිත්රයේ දෘශ්ය පෘෂ්ඨ, විවේචනාත්මක බිත්ති, අභ්යන්තර ඉළ ඇට, කුහර, අරය සහ ඕනෑම එම්බෝස් කිරීමේ හෝ වැලි දැමීමේ දීමනාවක් සලකුණු කරන්න.
වියළි මාන වාර්තාවකින් පමණක් මෙවලම් පිළිගන්න එපා. අපේක්ෂිත රේඛාව හරහා එකඟ වූ සූත්රය ක්රියාත්මක කරන්න, පැතිකඩ සිසිල් වීමට ඉඩ දෙන්න, ඉන්පසු මානයන්, බිත්ති සහ ඉළ ඇටයේ thickness ණකම, සෘජු බව, ඇඹරීම, මතුපිට තත්ත්වය සහ දිගට ස්කන්ධය මැනීම. නිෂ්පාදන කාර්ය සාධන පරීක්ෂණ නිමි භාණ්ඩ නිෂ්පාදකයාගේ වගකීම වේ.
හුදකලා වානේ බ්ලොක් එකක් නොව, සාදන පද්ධතියක් මිලදී ගන්න
WPC දියවීම නිස්සාරණයෙන් පිටවන විට නිස්සාරණ අච්චුව උණුසුම් පැතිකඩ නිර්මාණය කරයි. එම පැතිකඩ තවමත් මෘදු වන අතර හැඩය වෙනස් කිරීමට හැකියාව ඇත. ක්රමාංකන යන්ත්ර, සිසිලන කොටස්, ආධාරක, හෑල්-ඕෆ් සහ කැපුම් උපකරණ පසුව එය රඳවා තබා ස්ථායීකරණය කරයි. බංකුවක් මත නිවැරදිව පෙනෙන ඩයි එකක් එම පහළ කොටස් එයට නොගැලපේ නම් අස්ථායී පැතිකඩක් නිපදවිය හැක.
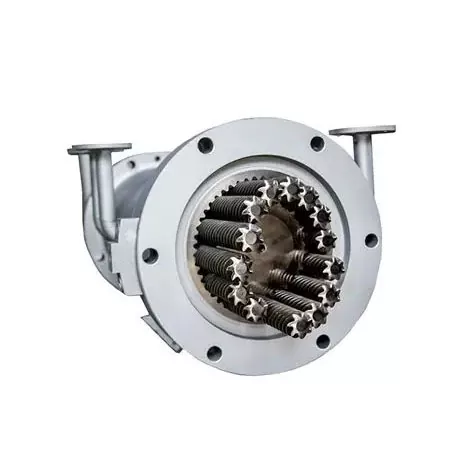
Nanhaiya's WPC පුස් පරාසය දැඩි වූ සහ ඔප දැමූ මතුපිට සහිත වානේ ශරීර භාවිතා කරයි. අච්චු CNC යන්ත්රගත කර තාප පිරියම් කර ඇති අතර විකල්ප සිසිලන නාලිකා තිබේ. නිෂ්පාදන විෂය පථය, ලී ෆිලර් සමඟ PE හෝ PP වලින් සාදන ලද තට්ටු, වැටවල්, පැනල් සහ එළිමහන්-ගෘහ භාණ්ඩ සංරචක ඇතුළුව තහඩු, පුවරු සහ පැතිකඩ ආවරණය කරයි.
| අයිතමය මිලදී ගන්න | එහි කාර්යය | උපුටා දැක්වීමේ දිස්විය යුතු දේ |
|---|---|---|
| ඇඩැප්ටරය සහ ඇතුල්වීම | පැතිකඩ ප්රවාහ මාර්ගයට extruder discharge සම්බන්ධ කරයි | ෆ්ලැන්ජ්, බෝල්ට් රටාව, රෙජිස්ටර්, සීල්, දියවන ඇතුල්වීම, මැද උස, හීටරය සහ සංවේදක විස්තර |
| නිස්සාරණය මිය යයි | උණු කිරීම බෙදා හරින අතර උණුසුම් පැතිකඩ කොටස සාදයි | ශරීරය සහ ඇතුල් කිරීමේ ඇඳීම්, ද්රව්ය, ප්රතිකාර, තාපන කලාප, ප්රවාහ මතුපිට නිමාව සහ ගැලපුම් ස්ථාන |
| ක්රමාංකනය හෝ ප්රමාණ කිරීමේ මෙවලම | මුල් සිසිලනය අතරතුර තීරනාත්මක පෘෂ්ඨයන් සහ මානයන් සඳහා සහය දක්වයි | කොටස් ගණන, ස්පර්ශක මතුපිට, රික්තක හෝ ජල සම්බන්ධතා, ගැලපීම සහ සවි කිරීම |
| සිසිලන මෙවලම | පැතිකඩ සහාය දක්වන අතරතුර තාපය ඉවත් කරයි | සිසිලන නාලිකා, ජල අවශ්යතා, ටැංකි හෝ තහඩු පිරිසැලසුම සහ සම්බන්ධතා ප්රමාණය |
| කොටස් වෙනස් කරන්න | සැලසුම් කළ නිෂ්පාදන ප්රභේදවලට ඉඩ දෙන්න හෝ සාමාන්ය ඇඳුම් ආයිත්තම් ප්රතිස්ථාපනය කරන්න | ඇඳීම් අංක, අනුකූලතා අනුකෘතිය, අමතර ප්රමාණය සහ ක්රියා පටිපාටිය වෙනස් කිරීම |
| හැසිරවීම සහ සහාය | මෙවලම ස්ථානගත කර extruder සම්බන්ධතාවය ආරක්ෂා කරයි | කොටස් බර, ඉසිලීමේ ස්ථාන, ස්ථාවරය, රේල් පීලි, මැද රේඛාව ගැලපීම සහ ගබඩා සවිකිරීම් |
| ලේඛනගත කිරීම | නිෂ්පාදනය, ස්ථාපනය, ක්රියාත්මක කිරීම සහ අනාගත ප්රතිස්ථාපනය පාලනය කරයි | අනුමත චිත්ර, ද්රව්ය බිල්පත්, පරීක්ෂණ වාර්තා, අත්පොත සහ අමතර කොටස් ලැයිස්තුව |
අපගේ කර්මාන්තශාලා දර්ශනය:"WPC අච්චුවක එක් කට්ටලයක්" යන වාක්ය ඛණ්ඩය මිල සංසන්දනය කිරීම සඳහා නොපැහැදිලි ය. එක් සැපයුම්කරුවෙකු රත් වූ මළ සිරුර පමණක් උපුටා දැක්විය හැක. තවත් එකකට ඇඩප්ටරය, ක්රමාංකන කිහිපයක්, සිසිලන තහඩු, ආධාරක, අමතර හීටර් සහ කොමිස් කිරීමේ මාර්ගෝපදේශය ඇතුළත් විය හැක. එකතුව සංසන්දනය කිරීමට පෙර රේඛීය අයිතම විෂය පථයක් සංසන්දනය කරන ලෙස අපි ගැනුම්කරුගෙන් ඉල්ලා සිටිමු.



අවසාන පැතිකඩ ඇඳීම ආරම්භක ස්ථානයයි
නාමාවලි ඡායාරූපයක් නිෂ්පාදන පවුල පෙන්වයි, නමුත් එය මෙවලම් පාලනය කරන තොරතුරු සඟවයි. අපට මානයන් සහ ඉවසීම් සහිත කොටස් දර්ශනයක් අවශ්යයි. චිත්රය මගින් ක්ලිප්, ගාංචු, රාමු හෝ වෙනත් පැතිකඩ සමඟ සංසර්ගයේ යෙදෙන පෘෂ්ඨ ද හඳුනාගත යුතුය, මන්ද එම විශේෂාංග බොහෝ විට අලංකාර මුහුණකට වඩා දැඩි පාලනයක් ලැබිය යුතු බැවිනි.
හිස් පැතිකඩක් සඳහා, සෑම බිත්තියක්ම සහ වෙබ් මානයක් ලබා දෙන්න. කලාත්මක රටාවක් ලෙස අභ්යන්තර කුහරයන් තබන්න එපා. ඒවායේ ජ්යාමිතිය ද්රව්ය ව්යාප්තිය, සිසිලනය, තද බව, පැතිකඩ බර සහ කොටස ඇදගෙන යාම යටතේ හැසිරෙන ආකාරය කෙරෙහි බලපායි.
- සමස්ත පළල, උස සහ පැතිකඩ දිශානතිය
- සෑම පිටත මුහුණකම බිත්ති ඝණකම
- අභ්යන්තර වෙබ් ඝණකම සහ පිහිටීම
- කුහරයේ ප්රමාණය, ප්රමාණය සහ ජ්යාමිතිය
- කෝනර් සහ අභ්යන්තර අරය
- කට්ට, දිව, ක්ලිප් සහ ගාංචු කලාප
- විවේචනාත්මක ඉවසීම් සහ පරීක්ෂණ දත්ත
- දුන්න, ඇඹරීම සහ කෙළින් වීමට අවසර ඇත
- ඒකක දිගකට ඉලක්ක ස්කන්ධය
- පෙනෙන මුහුණු සහ මතුපිට දෝෂ සීමාවන්
- කාවැද්දීම, වැලි දැමීම හෝ බුරුසු දීමනාව
- කැපුම් දිග සහ පහළට කපන ක්රමය
- ඝන, කුහර, ආවරණ හෝ සම-නිස්සාරණ ඉදි කිරීම්
- අනුමත ප්රධාන නියැදිය සහ සංශෝධන දිනය
සීතල නිමි පැතිකඩෙහි පිටපතක් ලෙස ඩයි විවරය මැෂින් නොකරන්න.උණුසුම් WPC කොටස ඉදිමීම, ඇද වැටීම, ක්රමාංකනය සහ සිසිලනය හරහා වෙනස් විය හැක. මෙවලම් වන්දි නියම සූත්රය, ප්රතිදානය සහ පහළ පද්ධතිය වටා සංවර්ධනය කළ යුතුය.
අපගේ කර්මාන්තශාලා දර්ශනය:පිරිසිදු 3D විදැහුම්කරණය විකුණුම් සඳහා ප්රයෝජනවත් වේ, නමුත් එය දුර්වල නිෂ්පාදන ලේඛනයකි. අපි විමසන්නේ කුමන මතුපිට තවත් කොටසක් සමඟ එකලස් කරන්නේද, කුමන බිත්ති ශක්තිය පාලනය කරන්නේද, පාරිභෝගිකයා දකින මුහුණ සහ ශාකයට වෙනස්කම් පිළිගත හැක්කේ කොතැනද යන්නයි. එම ප්රමුඛතා සිතියම සෑම පේළියකටම එකම තද ඉවසීම තැබීමට වඩා ප්රයෝජනවත් වේ.


WPC යනු එක් අමුද්රව්යයක් නොව සූත්ර පවුලකි
මෙවලම් සාදන්නෙකුට WPC අකුරු වලට වඩා වැඩි යමක් අවශ්ය වේ. පොලිමර් PE, PP හෝ PVC විය හැකිය. දැව සංරචක විශේෂ, අංශු ආකෘතිය, ප්රමාණය බෙදා හැරීම සහ තෙතමනය තත්ත්වය වෙනස් විය හැක. සූත්රවල ඛනිජ පිරවුම, ලිහිසි තෙල්, සම්බන්ධක කාරකය, වර්ණක, ස්ථායීකාරක, පෙණ දමන කාරකය හෝ ප්රතිචක්රීකරණය කළ ද්රව්ය ද අඩංගු විය හැකිය.
Nanhaiya's WPC අච්චු පිටුව ඉලක්ක ද්රව්ය ලෙස දැව පිරවුම් සහිත PE සහ PP හඳුනා ගනී. එහි නිෂ්පාදන සහ යෙදුම් පරාසය PVC ෆෝම් පුවරුව සහ විශේෂිත PE දැව-ප්ලාස්ටික් සැකසුම් ද ආවරණය කරයි. නිශ්චිත නිෂ්පාදන සූත්රය ලබා දෙන්න, එවිට අච්චුව එයට ඇතුළු වන ද්රව්ය සඳහා නිර්මාණය කර ඇත.
| සූත්ර ආදානය | මෙවලම් සැපයුම්කරුට එය අවශ්ය වන්නේ ඇයි? | මොනව යවන්නද |
|---|---|---|
| Matrix පොලිමර් | වෙනස්වීම් දියවන හැසිරීම, උෂ්ණත්ව කවුළුව, ඇඳීම සහ සිසිලන ප්රතිචාරය | නිශ්චිත දුම්මල ශ්රේණිය, සැපයුම්කරුවන්ගේ දත්ත පත්රිකාව සහ ප්රතිශතය |
| දැව සංරචක | ආහාර හැසිරීම, ප්රවාහ ප්රතිරෝධය, තෙතමනය පැටවීම සහ මතුපිට පෙනුම බලපායි | දැව වර්ගය, පිටි හෝ කෙඳි, අංශු පරාසය, තොග ඝනත්වය, තෙතමනය තත්ත්වය සහ ප්රතිශතය |
| ඛනිජ පිරවුම | දුස්ස්රාවීතාවය, බර, ඇඳීම සහ මතුපිට වෙනස් කරයි | ද්රව්යයේ නම, අංශු දත්ත, ප්රතිකාර සහ ප්රතිශතය |
| ලිහිසි තෙල් සහ සැකසුම් ආධාර | බලපෑම් මියයාම මුදා හැරීම, පීඩනය, මතුපිට සහ පහළට ප්රතිකාර කිරීම | නිෂ්පාදනයේ නම, එකතු කිරීමේ අනුපාතය සහ මිශ්ර කිරීමේ අනුපිළිවෙල |
| සම්බන්ධක කාරකය සහ ස්ථායීකාරකය | සංයෝගය සහ අවසාන නිෂ්පාදන කාර්ය සාධනය වෙනස් කරයි | ශ්රේණිය සහ ප්රතිශතය, සහ ඕනෑම සැකසුම් සීමාවන් |
| වර්ණක හෝ කැප් තට්ටුව | දෘශ්ය මතුපිට, තාප ප්රතිචාරය සහ සම-නිස්සාරණ පිරිසැලසුම කෙරෙහි බලපායි | වර්ණ පද්ධතිය, ස්ථර ඝනකම ඉලක්කය, සම-නිස්සාරණ ස්ථානය සහ ප්රවාහ අනුපාතය |
| ප්රතිචක්රීකරණය කළ අන්තර්ගතය | දුස්ස්රාවීතාවය, දූෂණය සහ තෙතමනය විචලනය එකතු කළ හැකිය | මූලාශ්රය, සකස් කිරීම, උපරිම ප්රතිශතය සහ විශාල වෙනස්කම් |
| පෙණ නඟින පද්ධතිය | ඝනත්වය වර්ධනය, පීඩනය සහ මාන ප්රතිසාධනය වෙනස් කරයි | සම්පූර්ණ සකස් කිරීම, ඉලක්ක ඝනත්වය සහ සැකසුම් කවුළුව |
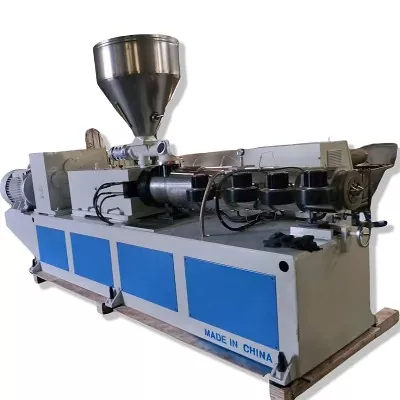
එක්සත් ජනපද කෘෂිකර්ම දෙපාර්තමේන්තුවේ වන නිෂ්පාදන රසායනාගාරය පැහැදිලි කරන්නේ සැකසීමට පෙර, වෙනම සංයෝග කිරීමේ පියවරකදී හෝ පේළියේ නිස්සාරණ ක්රියාවලියකදී WPC තෙතමනය ඉවත් කළ හැකි බවයි. එහි තාක්ෂණික පරිච්ඡේදය ද WPC නිෂ්පාදකයින් තනි ඉස්කුරුප්පු, එක්-පියවර නිවුන්-ඉස්කුරුප්පු සංයෝග කිරීම සහ පැතිකඩ කිරීම සහ ටැන්ඩම් පද්ධති හරහා පූර්ව සංයුක්ත පෙති ඇතුළු විවිධ උපකරණ මාර්ග භාවිතා කරයි. අච්චුව එහි දියවීම සපයන මාර්ගයට අනුරූප විය යුතුය.
විමර්ශන සූත්ර රීතිය:මෙවලම් ගිවිසුමේ එක් අනුමත සූත්රයක් සහ සකස් කිරීමේ ක්රමයක් දමන්න. අනාගත වෙනස්කම් සිදු විය හැකි නමුත් පීඩනය, මතුපිට, මානයන් හෝ ප්රතිදානය වෙනස් වන විට කණ්ඩායමට මූලික පදනමක් අවශ්ය වේ.
තෙතමනය RFQ හි තමන්ගේම රේඛාවක් ලැබිය යුතුය. බුබුලු, සිදුරු සහ අච්චුවේ අස්ථායී මතුපිටක් ගබඩා කිරීම, වියළීම, මිශ්ර කිරීම, පෝෂණය කිරීම හෝ වාතාශ්රය ආරම්භ විය හැක. ඔප දැමූ ප්රවාහ පෘෂ්ඨයකට සංයෝගයේ පවතින ජලය ඉවත් කළ නොහැක.
WPC දියවීම නිපදවන ආකාරයට අච්චුව ගලපන්න
තනි ඉස්කුරුප්පු පැතිකඩක් හරහා ධාවනය වන පූර්ව සංයුක්ත WPC පෙති වර්ගයක් එක් නිවුන් ඉස්කුරුප්පු ක්රියාවලියක මිශ්ර කර හැඩගස්වා ඇති වියළි මිශ්රණයකට වඩා වෙනස් ආකාරයකින් අච්චුවට ළඟා වේ. ප්රතිදානයට විවිධ පීඩන ස්ථායිතාව, උෂ්ණත්ව ව්යාප්තිය සහ තිර සීමා කිරීම් වලට සංවේදීතාව තිබිය හැක. පැතිකඩ පමණක් නොව, extruder සහ ඇඩැප්ටරය සමාලෝචනය කිරීමට අච්චු සැපයුම්කරුගෙන් ඉල්ලා සිටින්න.
| නිෂ්පාදන මාර්ගය | සාමාන්ය මිලදී ගැනීමේ අවධානය | අච්චු ඇතුල්වීමේ දී අවශ්ය තොරතුරු |
|---|---|---|
| පූර්ව සංයුක්ත පෙති සහ තනි ඉස්කුරුප්පු පැතිකඩ | ස්ථාවර ප්රවාහනය, උණු කිරීම, පීඩන උත්පාදනය සහ පැතිකඩ ගොඩනැගීම | පෙති ශ්රේණිය, තෙතමනය, ඉස්කුරුප්පු විෂ්කම්භය, ප්රතිදානය, දියවන උෂ්ණත්වය, පීඩන පරාසය සහ පෙරීම |
| එක්-පියවර ද්විත්ව ඉස්කුරුප්පු සංයෝග කිරීම සහ පැතිකඩ කිරීම | එක් අඛණ්ඩ මාර්ගයක් තුළ පෝෂණය, මිශ්ර කිරීම, තෙතමනය ඉවත් කිරීම සහ පිහිටුවීම | සම්පූර්ණ සූත්රය, පෝෂක සැලැස්ම, වාතාශ්රය, ඉස්කුරුප්පු වින්යාසය, විසර්ජන පීඩනය, උෂ්ණත්වය සහ අනුපාත විචලනය |
| ටැන්ඩම් නිස්සාරණය | අවසාන පීඩනය සහ පැතිකඩ තීරුබදු වලින් සංයෝග කිරීම හෝ වියලීමේ රාජකාරිය වෙන් කරන්න | මාරු කිරීමේ ක්රමය, දෙවන-එක්ස්ට්රඩර් දත්ත, දියවන තත්ත්වය, තාර්කික පාලනය සහ අප්සට් හැසිරවීම |
| සම-නිස්සාරණ තොප්පිය හෝ ක්රියාකාරී ස්ථරය | පැතිකඩ වටා ස්ථායී ස්ථරය බෙදා හැරීම සහ ඇලවීම | හරය සහ කැප් සූත්ර, ප්රවාහ අනුපාතය, ආදාන දිශානතිය, තනි පීඩන සහ ස්ථර ඝනකම පිළිගැනීම |
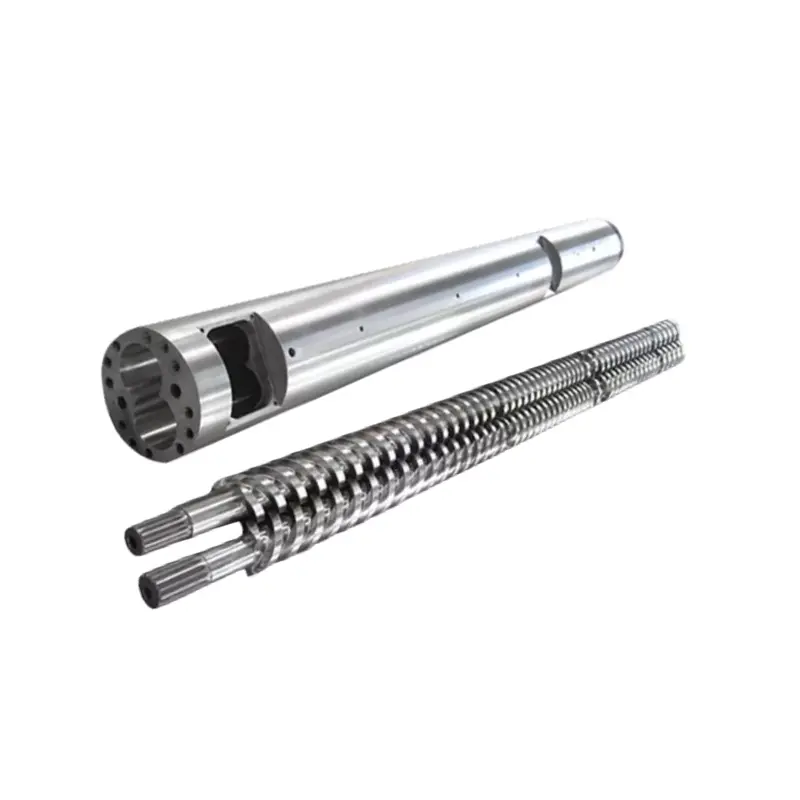
නන්හයියා සැපයුම්තනි ඉස්කුරුප්පු, සමාන්තර නිවුන් ඉස්කුරුප්පු, කේතුකාකාර ද්විත්ව ඉස්කුරුප්පු බැරල්සහප්ලාස්ටික් extruder යන්ත්ර. ක්රියාවලිය කාර්යය මගින් ප්ලාස්ටික් අංශය තෝරන්න. ඉන්පසු එම කොටස නඩත්තු කළ හැකි දියවන තත්ත්වය වටා අච්චුව සැලසුම් කරන්න.
උල්ෙල්ඛ දැව සහ ඛනිජ පිරවූ සූත්ර සඳහා, අච්චු සීමා කිරීම වැඩි කිරීමට පෙර ඉස්කුරුප්පු ඇණ සහ බැරල් පැකේජය සමාලෝචනය කරන්න. නන්හයියාගේ දැනට පවතින මාර්ගෝපදේශකය,WPC නිස්සාරණය සඳහා ඉස්කුරුප්පු බැරලය: ලී-ප්ලාස්ටික් ඇඳීම නතර කරන්නේ කෙසේද?, මෙම ලිපියේ පැතිකඩ-මෙවලම් තීරණ අනුපිටපත් නොකර වාතාශ්රය, උෂ්ණත්වය සහ මතුපිට තේරීම ආවරණය කරයි.
අපගේ කර්මාන්තශාලා දර්ශනය:නව අච්චුවක් පීඩනය වැඩි කරන විට, ඩයි බොහෝ විට ක්ෂණිකව දොස් පවරයි. සමහර විට සීමා කිරීම වැරදියි. සමහර විට ඉස්කුරුප්පු ඇණට නිල ඇඳුමක් සැපයිය නොහැක, සම්පූර්ණයෙන්ම සූදානම් කළ උණු කිරීම ඉල්ලූ අනුපාතයට. අපි වෙනස්කම් වලට පෙර සහ පසු පීඩනය සංසන්දනය කර, තිරය සහ ද්රව්ය තත්ත්වය පරීක්ෂා කර, නැවත ප්රවාහ මාර්ගය කැපීමට පෙර සත්ය ශුද්ධ ප්රතිදානය තහවුරු කරමු.

ප්රොෆයිල් ප්රවාහය මිය යන පිටවීමේ දී එකට පැමිණිය යුතුය
WPC පැතිකඩක ඝන පිටත බිත්ති, තුනී අභ්යන්තර වෙබ්, ගැඹුරු කට්ට සහ එක් කොටසක කුඩා කොන් අඩංගු විය හැක. එක් එක් මාර්ගය වෙනස් ලෙස ගලායාමට ප්රතිරෝධය දක්වයි. දියවීම එක් ප්රදේශයකට ඉතා ඉක්මනින් සහ තවත් ප්රදේශයකට ඉතා සෙමින් ළඟා වන්නේ නම්, පැතිකඩට අදින්න, ඇඹරීම, ඉරීම හෝ අසමාන ඝනත්වය සහ මතුපිට පෙන්විය හැක.
මෙවලම් නිර්මාණය කොටස සමතුලිත කිරීම සඳහා සංක්රාන්ති හැඩය සහ දේශීය ප්රවාහ ප්රතිරෝධය භාවිතා කරයි. ඉලක්කය සෑම අභ්යන්තර ලක්ෂ්යයකදීම සමාන වේගයක් නොවේ. ඉලක්කය වන්නේ ක්රමාංකනයට අධික ලෙස නිවැරදි කිරීමකින් තොරව සහාය විය හැකි පිටවීමේ ස්ථාවර පැතිකඩකි.
පිටත බිත්ති
දෘශ්යමාන මුහුණුවලට ස්ථායී සැපයුමක් සහ ඩයි තොල්වල සුදුසු මතුපිටක් අවශ්ය වේ. ඝන කොටස් ද ක්රමාංකනය තුළට වැඩි තාපයක් ගෙන යන අතර තුනී ලක්ෂණ වලට වඩා සෙමින් සිසිල් කළ හැක.
අභ්යන්තර වෙබ්
තුනී ඉළ ඇට අසම්පූර්ණ පිරවීම හෝ ඉරීම සඳහා අවදානමට ලක් වේ. මෙවලම් සහ පිළිගැනීමේ ඇඳීම් වල ඒවායේ පෝෂක මාර්ග, හන්දි සහ පහළ ආධාරක දෘශ්යමාන විය යුතුය.
කට්ට සහ කොන්
කුඩා විශේෂාංග මඟින් දේශීය ප්රවාහය විස්තාරණය කළ හැකි අතර ගැටලු අවසන් කළ හැක. ක්රියාකාරී දාර සලකුණු කරන්න, එවිට මෙවලම් නිවැරදි කිරීම විවේචනාත්මක නොවන මතුපිටක් වැඩිදියුණු කිරීම වෙනුවට ගැලපීම ආරක්ෂා කරයි.



අපගේ කර්මාන්තශාලා දර්ශනය:අච්චුව නිවැරදි කිරීම සඳහා මනින ලද හේතුවක් තිබිය යුතුය. පැතිකඩ බර, සිහින්, වේගවත්, මන්දගාමී හෝ විකෘති වූ ස්ථානය අපි සලකුණු කරමු, පසුව පාලිත පියවරයන් තුළ වගකිවයුතු ප්රවාහ ප්රදේශය වෙනස් කරන්න. ප්රොෆයිල් එක "වැරදියි වගේ" නිසා ඩයි තොල් ඇඹරීමෙන් එක් අඩුපාඩුවක් තවත් එකක් සඳහා වෙළඳාම් කළ හැකි අතර ඊළඟ කට්ටලයට අවශ්ය වාර්තාව ඉවත් කරයි.
ක්රමාංකනය සහ සිසිලනය සීතල පැතිකඩ තීරණය කරයි
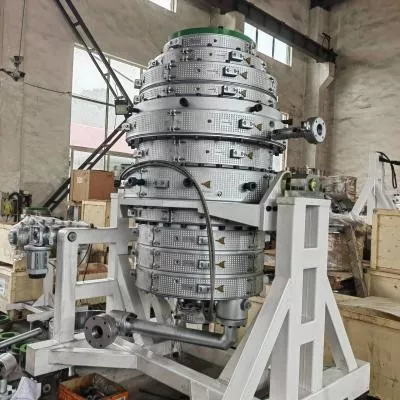
extrusion die උණුසුම් අංශයක් සාදයි. ක්රමාංකනය ද්රව්යයෙන් තාපය පිටවන අතරතුර තීරනාත්මක පෘෂ්ඨයන් ස්ථාපිත කර සහය දක්වයි. තහඩු, ටැංකි හෝ ඉසින කොටස් හරහා සිසිලනය දිගටම සිදු වන අතර, හෑල්-ඕෆ් පාලිත ආතතිය යටතේ පැතිකඩ චලනය කරයි. මෙම සංරචක මධ්ය රේඛාවක් සහ වේග යොමුවක් බෙදාගත යුතුය.
Nanhaiya එහි WPC අච්චු වල විකල්ප සිසිලන නාලිකා පිරිනමයි. එක් එක් පරිපථයේ අරමුණ, ඇතුල්වීමේ සහ පිටවන ප්රමාණය, ජල තත්ත්ව අවශ්යතාවය, මෙහෙයුම් උෂ්ණත්වය සහ පවතින ප්රවාහය සඳහන් කරන්න. පරිමාණ හෝ සුන්බුන් එකතු කළ හැකි නාලිකා පිරිසිදු කිරීම සඳහා ප්රවේශය ද බලාගාරය සැලසුම් කළ යුතුය.
| පහළ ආදානය | පැතිකඩ මත බලපෑම | ලබා දීමට ගැනුම්කරු දත්ත |
|---|---|---|
| ක්රමාංකන සම්බන්ධතා සහ සහාය | කොටස සිසිල් වන විට තෝරාගත් පිටත මුහුණු, කට්ට, දාර හෝ කුහර රඳවා තබා ගනී | ක්රමාංකන ඇඳීම, දිග, අදියර ගණන, රික්ත ක්රමය සහ ගැලපුම් පරාසය |
| සිසිලන-ජල තත්ත්වය | තාපය ඉවත් කිරීමේ වේගය සහ මාන ස්ථායීකරණය වෙනස් කරයි | සැපයුම් උෂ්ණත්ව පරාසය, ප්රවාහ, පීඩනය, ජල ගුණාත්මකභාවය සහ ප්රතිචක්රීකරණ පද්ධතිය |
| ඩයි සිට ක්රමාංකනය දක්වා දුර | ප්රමාණ කිරීමට පෙර සහාය නොදක්වන උණුසුම් පැතිකඩ හැසිරීම වෙනස් කරයි | රේඛා පිරිසැලසුම, ගැලපුම් පරාසය සහ ආරම්භක ප්රවේශය |
| Haul-off වර්ගය සහ පෙළගැස්ම | රේඛා වේගය සකසන අතර පැතිකඩ අසමාන ලෙස ඇද ගත හැකිය | තීරය හෝ ධාවන පථය, වේග පරාසය, සම්බන්ධතා දිග සහ මැද උස |
| කැපීම සහ ගොඩගැසීම | ප්රාථමික සිසිලනය කිරීමෙන් පසු චලනය හෙළි කිරීමට හෝ නිර්මාණය කිරීමට හැකිය | කැපුම් දිග, කියත් හෝ කපන වර්ගය, ආධාරක වගුව සහ ගොඩගැසීමේ ක්රමය |
මැරෙන පිටවීමේ දී සීතල මානයන් පොරොන්දු නොවන්න.සිසිලනයෙන් පසු එක් එක් මානය මනිනු ලබන්නේ කොතැනද සහ කවදාද යන්න එකඟ වන්න. අනුමත සාම්පල සහ නිෂ්පාදන පාලනය සඳහා එකම සමීකරණ සහ මිනුම් ක්රමය භාවිතා කරන්න.
USDA Forest Products Laboratory හි පැතිකඩ-නිස්සාරණ පර්යේෂණය විස්තර කරන්නේ උණු කළ WPC ඩයි එකක් හරහා හැඩගස්වා ගත් ක්රියාවලියක්, පසුව ප්රමාණයේ ඩයි, ජල ඉසින ටැංකියක් සහ අදින්න. එම අනුපිළිවෙල ප්රයෝජනවත් මතක් කිරීමකි: අච්චුව එක් අයිතමයක් ලෙස මිල දී ගත් විට පවා, සැකසීමේ ප්රතිඵලය මුළු පේළියටම අයත් වේ.
අච්චු ඉදිකිරීම, ප්රතිකාර කිරීම සහ පරීක්ෂා කිරීම සඳහන් කරන්න
Nanhaiya එහි WPC අච්චු වානේ වලින් නිපදවන අතර වැඩ කරන ප්රදේශ සඳහා දැඩි වූ සහ ඔප දැමූ පෘෂ්ඨ සහිත අධි-ශක්ති මිශ්ර වානේ විස්තර කරයි. සෑම අච්චුවක්ම CNC යන්තගත කර, තාප පිරියම් කර ඔප දමා ඇත. අවසාන ගිවිසුම මගින් එම සාමාන්ය නිෂ්පාදන ගුණාංග සංරචක මට්ටමේ අවශ්යතා බවට පත් කළ යුතුය.
- එක් එක් ප්රධාන සංරචක සඳහා ද්රව්ය ශ්රේණිය
- තාප පිරියම් කිරීම සහ දැඩි කිරීමේ විෂය පථය
- නිමි දෘඪතාව අවශ්යතාවය සහ පරීක්ෂණ ස්ථානය
- ගලා-මතුපිට නිම කිරීමේ අවශ්යතාව
- විවේචනාත්මක මානයන් සහ ඉවසීම
- රෙජිස්ටර්, ඩෝවල් සහ එකලස් යොමු කිරීම්
- තාපක ප්රමාණය, බලය, වෝල්ටීයතාවය සහ සම්බන්ධක
- තාපගති වර්ගය, ස්ථානය සහ කේබල් විස්තර
- පීඩන සහ උණු-උෂ්ණත්ව වරායන්
- සිසිලන නාලිකා ඇඳීම සහ පීඩන පරීක්ෂණය
- ගාංචු ද්රව්ය, ශ්රේණියේ සහ අමතර ප්රමාණය
- ප්රතිස්ථාපනය කළ හැකි ඇතුළු කිරීම සහ පළඳින කොටස අර්ථ දැක්වීම
- මලකඩ ආරක්ෂා කිරීම, ඇසුරුම් කිරීම සහ ගබඩා කිරීමේ ක්රමය
- ද්රව්ය, ප්රතිකාර සහ මාන වාර්තා
සෑම තැනකම දුෂ්කරම මතුපිට ඉල්ලා නොසිටින්න. ඩයි බොඩි, ඇතුළු කිරීම්, ගාංචු, ඇඩැප්ටරය සහ ආධාරක විවිධ කාර්යයන් ඇත. පිරිවිතරය අපේක්ෂිත දැව හා ඛනිජ අන්තර්ගතය සමඟ මතුපිට තත්ත්වය, උපස්ථර ශක්තිය, අලුත්වැඩියා කිරීමේ ක්රමය සහ විඛාදන නිරාවරණය ඒකාබද්ධ කළ යුතුය.


සැපයුම්කරුගේ සුදුසුකමට නන්හයියාගේ සුදුසුකම් ඇතුළත් විය හැකනිෂ්පාදන උපකරණ, සහතික තොරතුරුසහස්ථාපනය සහ නඩත්තු සහාය. සාමාන්ය නාමාවලි ප්රකාශයක් මත රඳා නොසිට අවශ්ය ලියකියවිලි සහ සහාය මිලදී ගැනීමේ ඇණවුමේ තබන්න.
වගකිවයුතු කලාපය සොයා ගැනීමට දෝෂ රටාව භාවිතා කරන්න
WPC පැතිකඩ දෝෂයන් අමුද්රව්ය, මික්සර්, පෝෂක, ඉස්කුරුප්පු ඇණ සහ බැරල්, අච්චුව, ක්රමාංකනය, සිසිලන කොටස හෝ හෑල්-ඕෆ් වලින් ආරම්භ විය හැක. හරස්කඩේ දෝෂයක් පිහිටීම සහ කාලයත් සමඟ එහි වෙනස් වීම ප්රයෝජනවත් ඉඟි ලබා දෙයි. උෂ්ණත්වය, වේගය සහ මෙවලම් එකට වෙනස් කිරීමට පෙර ඒවා වාර්තා කරන්න.
| නිරීක්ෂණය කළ දෝෂය | අච්චු චෙක්පත් | වෙනත් රේඛා චෙක්පත් | ප්රසම්පාදන පාඩම |
|---|---|---|---|
| පැතිකඩ එක් පුනරාවර්තන දිශාවකට කරකවයි | ප්රවාහ සමතුලිතතාවය, බිත්ති වන්දි, මිය යාම සහ විසර්ජන තත්ත්වය | ක්රමාංකන ස්ථානය, සිසිලන ශේෂය සහ හෑල්-ඕෆ් පෙළගැස්ම | සම්පූර්ණ සිසිලනයෙන් පසු මනින ලද පිළිගැනීමේ අයිතමයක් කරකවන්න |
| එක් බිත්තියක් හෝ ඉළ ඇටයක් තුනී වේ | දේශීය සීමා කිරීම, ස්ථානගත කිරීම, තැන්පත් කිරීම, ඇඳීම හෝ හානි වූ ප්රවාහ මතුපිට | සූත්රය අනුකූලතාව, තෙතමනය, තිර තත්ත්වය සහ ප්රතිදාන ස්ථාවරත්වය | චිත්රයේ සෑම විවේචනාත්මක බිත්තියක්ම සහ ඉළ ඇටයක් සලකුණු කරන්න |
| අභ්යන්තර වෙබ් බිඳීම් | වෙබ් පෝෂක මාර්ගය, හන්දිය නිර්මාණය සහ පිටවීමේ සහාය | තෙතමනය, දූෂණය, උණු කිරීම සකස් කිරීම, වේගය සහ සහාය නොදක්වන දුර | ධාවන පරීක්ෂණයේ හරස්කඩ කැපුම් පරීක්ෂණයක් ඇතුළත් කරන්න |
| රළු හෝ ඉරා දැමූ මතුපිට | Die-lip නිමාව, තැන්පතු, උෂ්ණත්වය සහ දේශීය ප්රවාහය | සූත්රය, ලිහිසි තෙල් සමතුලිතතාවය, තෙතමනය, විසරණය සහ රේඛා වේගය | නම් කරන ලද සූත්රයක් යටතේ භෞතික මතුපිට සාම්පලයක් අනුමත කරන්න |
| බුබුලු හෝ සිදුරු | රඳවා තබා ගැනීමේ කලාප සහ දේශීය උනුසුම් වීම | දැව තෙතමනය, වියළීම, පෝෂණය, වාතාශ්රය සහ වාෂ්පශීලී ඉවත් කිරීම | පරීක්ෂණ සැලැස්මේ තෙතමනය සකස් කිරීම සහ වාතාශ්රය කාර්ය සාධනය වාර්තා කරන්න |
| දුඹුරු හෝ කළු සලකුණු | මළ කලාප, තැන්පතු, අධික දේශීය උෂ්ණත්වය සහ පිරිසිදු කිරීමේ හානි | බැරල් තැන්පතු, තාප ඉතිහාසය, වසා දැමීමේ භාවිතය සහ දූෂිත ආහාර | ලේඛනගත ආරම්භයක්, වසා දැමීම සහ පිරිසිදු කිරීමේ ක්රියා පටිපාටියක් ඉල්ලා සිටින්න |
| ධාවනයකදී මානයන් ප්ලාවනය වේ | තාප චලනය, ලිහිල් ගැලපීම, ඇඳීම සහ සිසිලන-නාලිකාවේ තත්ත්වය | ප්රතිදානය, උෂ්ණත්වය, පීඩනය, රික්තය, ජලය සහ ඇදගෙන යාමේ වේගය | එක් මුල් සාම්පලයක් නොව, ස්ථාවර ධාවනයක් හරහා කාලානුරූපී නියැදීමක් භාවිතා කරන්න |
| ඉහළ පීඩනය සහ අඩු ප්රතිදානය | සීමා සහිත ගලායාම, අවහිර වූ මාර්ගය, නුසුදුසු සංක්රාන්තිය හෝ අඩු උෂ්ණත්වය | තිරය අවහිර කිරීම, පැළඳ සිටින ඉස්කුරුප්පු ඇණ, ආහාර සීමා කිරීම සහ ද්රව්ය දුස්ස්රාවීතාවය | පීඩන ස්ථානය සහ භාවිතා කළ හැකි මෙහෙයුම් කවුළුවක් නිර්වචනය කරන්න |
ප්රායෝගික රෝග විනිශ්චය ක්රමය:extrudate සහ අවසාන පැතිකඩෙහි ඉහළ, පහළ, වම් සහ දකුණ සලකුණු කරන්න. ක්රමාංකනය හරහා එකම දිශානතිය වාර්තා කරන්න. රේඛීය සංරචකයකින් පසු දෝෂය භ්රමණය වුවහොත් හෝ වෙනස් වුවහොත්, අච්චුව සකස් කිරීම සඳහා සාමාන්ය උපදෙස් වලට වඩා විමර්ශනයට හොඳ ආරම්භක ලක්ෂ්යයක් ඇත.
අපගේ කර්මාන්තශාලා දර්ශනය:දෝෂයක් "මතුපිට නරකයි" ලෙස පමණක් විස්තර කරන විට අපි ප්රවේශම් වන්නෙමු. එය දිස්වන්නේ කොතැනද, එය අඛණ්ඩද, ආරම්භයෙන් පසුව එය ආරම්භ වන්නේ කවදාද, කුමන සූත්රය ක්රියාත්මක වන්නේද සහ පීඩනයට කුමක් සිදුවේද යන්න අපි අසමු. දිශානතිය සහිත සමීප ඡායාරූපයක් සහ රඳවා තබා ඇති කොටස බොහෝ විට දිගු පණිවිඩයකට වඩා වැඩි කාලයක් ඉතිරි කරයි.

WPC නිස්සාරණ අච්චු RFQ පිරික්සුම් ලැයිස්තුව
සම්පූර්ණ RFQ උද්ධෘත සංසන්දනය කරන අතර ඉංජිනේරු කණ්ඩායමට පැහැදිලි යොමු කොන්දේසියක් ලබා දෙයි. නිෂ්පාදන ඇඳීම, සූත්රය, රේඛා පිරිසැලසුම සහ පිළිගැනීමේ ලේඛනය හරහා එක් සංශෝධන අංකයක් භාවිතා කරන්න.
- නිමි භාණ්ඩය හඳුනා ගන්න.රාජ්ය තට්ටුව, වැටවල්, දොර රාමුව, සිවිලිම, පැනලය, ටිම් හෝ වෙනත් පැතිකඩක්. යෙදුම සහ දෘශ්යමාන හෝ ක්රියාකාරී වන්නේ කුමන මතුපිටද යන්න පැහැදිලි කරන්න.
- පාලිත හරස්කඩ අමුණන්න.මානයන්, බිත්ති, ඉළ ඇට, කුහර, අරය, දත්ත, ඉවසීම්, සෘජු බව, ඇඹරීම සහ දිගට ඉලක්ක ස්කන්ධය ඇතුළත් කරන්න.
- සම්පූර්ණ සූත්රය ලබා දෙන්න.පොලිමර් ශ්රේණිය, දැව වර්ගය සහ අන්තර්ගතය, ඛනිජ පිරවුම, ලිහිසි තෙල්, සම්බන්ධක කාරකය, ස්ථායීකාරක, වර්ණක, ප්රතිචක්රීකරණය කළ අන්තර්ගතය සහ ඕනෑම පෙණ හෝ කැප්-ලේයර් පද්ධතියක් ලැයිස්තුගත කරන්න.
- ද්රව්ය සකස් කිරීම විස්තර කරන්න.වියළීම, මිශ්ර කිරීම, සංයෝග කිරීම, පෙතිකරණය, ගබඩා කිරීම, තොග ඝනත්වය සහ තෙතමනය-පාලන තොරතුරු ලබා දෙන්න.
- නිස්සාරණ මාර්ගය නිර්වචනය කරන්න.රාජ්ය තනි ඉස්කුරුප්පු, සමාන්තර නිවුන්, කේතුකාකාර නිවුන් හෝ ටැන්ඩම්; ඉස්කුරුප්පු විෂ්කම්භය; ප්රතිදානය; රේඛාවේ වේගය; පෙරීම; සාමාන්ය පීඩනය; සහ උෂ්ණත්ව කවුළුව.
- යාන්ත්රික අතුරු මුහුණත පාලනය කරන්න.ෆ්ලැන්ජ්, රෙජිස්ටර්, බෝල්ට් කවය, දියවන ඇතුල්වීම, මුද්රා තැබීමේ මුහුණ, මැද උස, ආධාරක, එසවීම සහ අභ්යවකාශ ලියුම් කවරය අමුණන්න.
- විදුලි සහ උපයෝගිතා දත්ත ලැයිස්තුගත කරන්න.වෝල්ටීයතාවය, සංඛ්යාතය, තාපක පාලනය, තාප කවුන්ටර වර්ගය, කේබල් ප්රමිතිය, සිසිලන-ජල උෂ්ණත්වය, ප්රවාහය, පීඩනය සහ ගුණාත්මකභාවය ලබා දෙන්න.
- පහළ පිරිසැලසුම පෙන්වන්න.ක්රමාංකන කොටස්, රික්තක හෝ ජල සම්බන්ධතා, සිසිලන ටැංකි, ආධාරක වගු, හෑල්-ඕෆ්, එම්බෝසින් ඒකකය, කපනය සහ පවතින ගැලපීම් ඇතුළත් කරන්න.
- මතුපිට වැඩ නිර්වචනය කරන්න.නිෂ්පාදිතය රේඛාව සිනිඳු, එම්බොස් කරන ලද, වැලි හෝ බුරුසුවකින් ඉවත් කරන්නේද යන්න සහ ද්විතියික ක්රියාවලිය කොපමණ ද්රව්ය ඉවත් කරන්නේද යන්න සඳහන් කරන්න.
- සපයන ලද සෑම සංරචකයක්ම ලැයිස්තුගත කරන්න.වෙනම ඇඩැප්ටරය, ඩයි බොඩි, ඇතුළු කිරීම්, ක්රමාංකන, සිසිලන තහඩු, හීටර්, සංවේදක, සීල්, ගාංචු, ස්ටෑන්ඩ්, මෙවලම් සහ අමතර කොටස්.
- තාක්ෂණික ගොනුව ඉල්ලන්න.චිත්ර, ද්රව්ය බිල්පත්, ද්රව්ය සහ ප්රතිකාර වාර්තා, පරීක්ෂණ වාර්තාව, විදුලි ලැයිස්තුව, සිසිලන රූප සටහන, අත්පොත සහ අමතර කොටස් ලැයිස්තුව ඇතුළත් කරන්න.
- පිළිගැනීමේ පරීක්ෂණය ලියන්න.සූත්රය, පැතිකඩ, ප්රතිදානය, වේගය, ධාවන කාලය, ක්රියාවලි වාර්තා, නියැදීම් සංඛ්යාතය, මාන සීමාවන්, මතුපිට නියැදිය සහ නිමි භාණ්ඩ පරීක්ෂණ නම් කරන්න.
ආදේශන අනතුරු ඇඟවීම:නව කට්ටලයේ එකම නිර්වචනය ලෙස අඳින ලද අච්චුව භාවිතා නොකරන්න. මුල් ඇඳීම්, යන්ත්ර අතුරුමුහුණත් මිනුම්, හොඳ රඳවා ගත් පැතිකඩක් සහ ප්රතිස්ථාපනය සඳහා හේතුව ඒකාබද්ධ කරන්න. අඳින ලද ප්රවාහ විශේෂාංග පිටපත් කිරීමෙන් පැරණි දෝෂය ප්රතිනිෂ්පාදනය කළ හැකිය.
PVC හෝ WPC පුවරු රේඛාවක් සඳහා, සමාලෝචනය කරන්නPVC පුවරුව කේතුකාකාර ද්විත්ව ඉස්කුරුප්පු බැරලයමෙවලම් පැකේජය සමඟ. ඉහළ නිමැවුම් හෝ සංයෝග කිරීමේ රාජකාරි සඳහා, සංසන්දනය කරන්නසම-භ්රමණය සමාන්තර ද්විත්ව ඉස්කුරුප්පු බැරලයසහ පුළුල්සමාන්තර ද්විත්ව ඉස්කුරුප්පු පරාසය. මෙම සබැඳි උපකරණ තෝරාගැනීමට සහාය වේ; අවසාන තේරීම තවමත් සූත්රය සහ ක්රියාවලි මාර්ගය මත රඳා පවතී.
පාලිත නිෂ්පාදන ධාවනය සමඟ අච්චුව පිළිගන්න
සංරචක පරීක්ෂාව සමඟ ආරම්භ කරන්න, ඉන්පසු රේඛාවේ ඇති ප්රතිඵලය ඔප්පු කරන්න. එකඟ වූ WPC සූත්රය වැදගත් වන්නේ වෙනස් පොලිමර්, දැව අන්තර්ගතය, තෙතමනය තත්ත්වය හෝ ලිහිසි තෙල් පද්ධතියකට පීඩනය, මතුපිට සහ මාන ප්රතිසාධනය වෙනස් කළ හැකි බැවිනි.
| පිළිගැනීමේ අදියර | සත්යාපනය කළ යුතු දේ | රඳවා ගැනීමට වාර්තා කරන්න |
|---|---|---|
| ලේඛන සමාලෝචනය | ඇඳීම් සංශෝධන, සංරචක ලැයිස්තුව, ද්රව්ය සහ ප්රතිකාර විෂය පථය, හීටර්, සංවේදක, සිසිලන පරිපථ, අමතර කොටස් සහ අත්පොත් | අත්සන් කරන ලද ලේඛන ලේඛනය |
| බංකු පරීක්ෂාව | තීරණාත්මක අතුරුමුහුණත්, රෙජිස්ටර්, විවෘත කිරීම්, ඇතුළු කිරීම්, මුද්රා තැබීමේ මුහුණු, ගාංචු, ප්රවාහ මතුපිට සහ එකලස් දිශානතිය | මාන සහ දෘශ්ය වාර්තාව කොටස් අංකවලට බැඳී ඇත |
| ස්ථාපනය | මධ්යයේ උස, ෆ්ලැන්ජ් ෆිට්, ආධාරක, එසවුම් ප්රවේශය, හීටර රැහැන්, සංවේදක, ජල සම්බන්ධතා සහ ක්රමාංකනවලට පෙළගැස්වීම | ස්ථාපන පිරික්සුම් ලැයිස්තුව සහ ඡායාරූප |
| උණුසුම් කිරීම | කලාප හඳුනා ගැනීම, පාලක ප්රතිචාරය, සංවේදක කියවීම, ධාරාව ඇඳීම, කාන්දු වීම සහ සිසිලන-නාලිකාවේ තත්ත්වය | කලාප සිතියම සහ ස්ථාවර කියවීම් |
| නිෂ්පාදන ධාවනය | අනුමත සූත්රය, ආහාර සකස් කිරීම, ප්රතිදානය, රේඛීය වේගය, උෂ්ණත්වය, පීඩනය, මෝටර් බර, සිසිලනය සහ ගෙනයාමේ කොන්දේසි | කාලය මත පදනම් වූ ක්රියාවලි පත්රය සහ රඳවා ගත් අමුද්රව්ය නියැදිය |
| පැතිකඩ පරීක්ෂා කිරීම | පිටත මානයන්, බිත්ති සහ ඉළ ඇට කොටස්, සෘජු බව, ඇඹරීම, මතුපිට, වර්ණය, දිගට ස්කන්ධය සහ සංසර්ග සංරචක සමඟ ගැලපේ | කපන ලද ස්ථානය සහ නිෂ්පාදන කාලය සමඟ මිනුම් බැඳී ඇත |
| වෙනස් කිරීම සහ ප්රකෘතිමත් වීම | එකඟ වූ ගැලපීම, සාමාන්ය නැවැත්වීම සහ නැවත ආරම්භ කිරීම, හෝ දෛනික නිෂ්පාදනයට වැදගත් වන විට එක් ප්රමාණය හෝ වර්ණය වෙනස් කිරීම | ක්රියාකරු අත්සන් කිරීම සහ ඉතිරි ක්රියා ලැයිස්තුව |
නිමි භාණ්ඩයට පැතිකඩ මානයන් ඉක්මවා යන පරීක්ෂණ අවශ්ය විය හැකිය.ASTM D7031WPC නිෂ්පාදනවල යාන්ත්රික හා භෞතික ගුණාංග ඇගයීම සඳහා මාර්ගෝපදේශයක් වන අතර, පරිශීලකයින් යෙදුමට සුදුසු පරීක්ෂණ තෝරාගත යුතු බව එහි සඳහන් වේ.ASTM D7032-21WPC සහ ප්ලාස්ටික්-දැව තට්ටු පුවරු, පඩිපෙළ, ආරක්ෂක සහ අත් පටි සඳහා කාර්ය සාධන ශ්රේණිගත කිරීම් ආවරණය කරයි.
ස්වාභාවික තන්තු ශක්තිමත් කරන ලද සංයුක්ත තට්ටු පුවරු සඳහා,ISO 16616:2015පරීක්ෂණ ක්රම සපයයි, අතරISO 19821:2017ලිපින පරාසය ශ්රේණිගත කිරීම. කොන්ත්රාත්තුව ලිවීමට පෙර අදාළ සංස්කරණය, ජාතික කේතය සහ නිෂ්පාදන විෂය පථය තහවුරු කරන්න. අච්චුව නිමි භාණ්ඩයේ අනුකූලතාව රැගෙන නොයයි.
අපගේ කර්මාන්තශාලා දර්ශනය:හොඳම භාරදීම ස්ථාවර ක්රියාවලි කවුළුවක් සහ සොයා ගත හැකි සාම්පල කට්ටලයකි. අපට දැන ගැනීමට අවශ්ය වන්නේ කුමන සූත්රය ක්රියාත්මක වූයේද, රේඛාව කෙතරම් වේගයෙන් ගමන් කළේද, පීඩනය පිහිටුවූයේ කොතැනද, සිසිලනය සැකසූ ආකාරය සහ එක් එක් නියැදිය කපන විටද යන්නයි. මේසයක් මත තබා ඇති එක් හොඳ පෙනුමක් ඇති පුවරුවක් රේඛාවට එය නැවත කළ හැකිද යන්න පැහැදිලි නොකරයි.

නිතර අසන ප්රශ්න
WPC නිස්සාරණ අච්චුවක් උපුටා දැක්වීමට අවශ්ය තොරතුරු මොනවාද?
ඉවසීම්, සම්පූර්ණ WPC සූත්රය, ද්රව්ය සකස් කිරීමේ ක්රමය, පිටකිරීමේ සහ ඇඩැප්ටර විස්තර, ඉලක්ක ප්රතිදානය සහ රේඛා වේගය, සිසිලනය සහ හෑල්-ඕෆ් පිරිසැලසුම, මතුපිට අවශ්යතා, වෙනස් කිරීමේ සැලැස්ම, පවතින උපයෝගිතා සහ මැනිය හැකි පිළිගැනීමේ පරීක්ෂණය සමඟ අවසාන පැතිකඩ ඇඳීම යවන්න. භෞතික නිෂ්පාදන නියැදියක් ප්රයෝජනවත් වේ, නමුත් එය පාලිත ඇඳීම ප්රතිස්ථාපනය නොකළ යුතුය.
එක් WPC අච්චුවකට PE, PP සහ PVC මත පදනම් වූ දැව සංයුති ධාවනය කළ හැකිද?
එකම නිමි හැඩය ද්රව්ය එකිනෙකට හුවමාරු නොවේ. PE, PP සහ PVC මත පදනම් වූ WPC සූත්ර ප්රවාහය, උෂ්ණත්ව කවුළුව, ලිහිසි කිරීම, ඇද වැටීම සහ සිසිලන ප්රතිචාරය අනුව වෙනස් විය හැක. එක් මෙවලම් අංගයක් සහ වෙනම ඇතුළත් කිරීම් ප්රායෝගිකද නැතහොත් කැපවූ මෙවලම් ආරක්ෂිතද යන්න තීරණය කිරීමට පෙර අපි නිශ්චිත සූත්රය සහ සැකසුම් මාර්ගය සමාලෝචනය කරමු.
WPC නිස්සාරණ අච්චුවක ක්රමාංකනය ඇතුළත් වේද?
උපුටා ගත් විෂය පථය කිව යුතුය. extrusion die මගින් උණුසුම් දියවීම හැඩගස්වන අතර, ක්රමාංකනය, සිසිලන කොටස් සහ හෑල්-ඕෆ් එය සිසිල් වන විට පැතිකඩ රඳවා තබා ස්ථායි කරයි. ඩයි, ඇඩැප්ටර, ක්රමාංකන, සිසිලන තහඩු, මුද්රා, හීටර්, සංවේදක සහ කොටස් වෙනස් කරන රේඛීය අයිතම මෙවලම් ලැයිස්තුවක් ඉල්ලන්න.
WPC පැතිකඩ අච්චුවෙන් පසු ඇඹරෙන්නේ හෝ නැමෙන්නේ ඇයි?
ඇඹරීම හෝ දුනු අසමාන ඩයි ප්රවාහය, අසමතුලිත බිත්ති හෝ වෙබ් කොටස්, අසමාන සිසිලනය, ක්රමාංකන පෙළගැස්ම, අස්ථායී ප්රතිදානය, ඒකාකාර නොවන උෂ්ණත්වය හෝ නොගැලපෙන ප්රවාහයකින් පැමිණිය හැකිය. විචල්ය කිහිපයක් සකස් කිරීමට පෙර විකෘතියේ දිශාව සහ වේලාව මැන බලන්න. සම්පූර්ණ සෑදීම සහ සිසිලන පද්ධතිය පරීක්ෂා කළ යුතුය.
WPC අච්චු සඳහා නන්හයියා භාවිතා කරන ද්රව්ය මොනවාද?
Nanhaiya's WPC අච්චු පිටුව වානේ ලැයිස්තුගත කර ඇති අතර දැඩි වූ සහ ඔප දැමූ පෘෂ්ඨ සහිත අධි-ශක්ති මිශ්ර වානේ විස්තර කරයි. සෑම අච්චුවක්ම CNC යන්තගත කර තාප පිරියම් කර ඇත, විකල්ප සිසිලන නාලිකා ඇත. අනුමත මිල කැඳවීම ව්යාපෘතිය සඳහා නිශ්චිත ශ්රේණිය, ප්රතිකාර විෂය පථය, ප්රවාහ-මතුපිට නිමාව සහ පරීක්ෂණ වාර්තා හඳුනාගත යුතුය.
හිස් WPC තට්ටුවේ පැතිකඩක් නියම කළ යුත්තේ කෙසේද?
සම්පූර්ණ හරස්කඩ බාහිර මානයන්, බිත්ති සහ ඉළ ඇටයේ ඝණකම, කුහර ජ්යාමිතිය, අරය, විවේචනාත්මක ඉවසීම්, දෘශ්ය මුහුණු, එම්බෝස් කිරීම හෝ වැලි දැමීමේ දීමනාව, දිගට ඉලක්ක ස්කන්ධය සහ අවසාන නිෂ්පාදන පරීක්ෂණ ප්රමිතිය සපයන්න. කුමන මානයන් ක්රියාකාරී දැයි සලකුණු කරන්න, එවිට ගැලපීම වඩාත් වැදගත් වන්නේ කොතැනදැයි මෙවලම් නිෂ්පාදකයා දනී.
අච්චුවට WPC තට්ටුවේ සම්මත අනුකූලතාව සහතික කළ හැකිද?
නැත. අච්චුව පැතිකඩ සෑදීම පාලනය කරයි, නමුත් අවසාන නිෂ්පාදන කාර්ය සාධනය ද සූත්රය, සංයෝග කිරීම, තෙතමනය පාලනය, නිස්සාරණ තත්වයන්, සිසිලනය සහ නිෂ්පාදන තත්ත්ව පද්ධතිය මත රඳා පවතී. නිෂ්පාදකයා විසින් තෝරාගත් ASTM, ISO හෝ ජාතික ප්රමිතිය වැනි අදාළ අවශ්යතා සඳහා නිමි තට්ටුව පරීක්ෂා කළ යුතුය.
WPC නිස්සාරණ අච්චුව පිළිගත යුත්තේ කෙසේද?
අනුමත ඇඳීම්, ද්රව්ය, ප්රතිකාර, අතුරුමුහුණත්, හීටර්, සංවේදක, ප්රවාහ මතුපිට පරීක්ෂා කර කොටස් වෙනස් කරන්න. පසුව නම් කරන ලද පැතිකඩ, නිමැවුම් සහ රේඛීය වේගයකින් එකඟ වූ නිෂ්පාදන සූත්රය ධාවනය කරන්න. ක්රියාවලි තත්වයන් වාර්තා කර සිසිල් කළ පැතිකඩෙහි මානයන්, බිත්ති සහ ඉළ ඇට කොටස්, සෘජු බව, ඇඹරීම, මතුපිට, දිගට ස්කන්ධය සහ නිෂ්පාදන පිරිවිතරයට අනුව අවශ්ය ඕනෑම පරීක්ෂණයක් මැන බලන්න.
නන්හයියාගේ වත්මන් WPC අච්චුව, ඉස්කුරුප්පු බැරලය, උපකරණ සහ සේවා පිටු වලින් සකස් කරන ලද තාක්ෂණික අන්තර්ගතය. බාහිර තාක්ෂණික සහාය නිල USDA, ASTM සහ ISO මූලාශ්රවලට සීමා වේ. අවසාන මෙවලම් මානයන්, ද්රව්ය, ප්රතිකාර, රේඛීය විෂය පථය සහ පිළිගැනීමේ නිර්ණායක අනුමත ව්යාපෘති ලේඛන මගින් පාලනය වේ.