පයිප්ප ඩයි හෙඩ් නාමික විෂ්කම්භයකට වඩා වැඩි විය යුතුය. එය පොලිමර්, සූත්රගත කිරීම, පයිප්ප ප්රමිතිය, ප්රතිදානය, පිටකිරීමේ සම්බන්ධතාවය, ක්රමාංකන පද්ධතිය සහ ඔබේ ක්රියාකරුවන් ප්රමාණ වෙනස් කරන ආකාරය සමඟ ගැළපිය යුතුය. මෙම මාර්ගෝපදේශය එම යෙදවුම් PVC, PE, CPVC, PP සහ PPR පයිප්ප නිෂ්පාදනය සඳහා මිලදී ගැනීමේ පිරිවිතරයක් බවට පත් කරයි.


මිලදී ගැනීමට aපයිප්ප නිස්සාරණය මිය යන හිස, සැපයුම්කරුට ගැලපෙන දත්ත කට්ටල පහක් යවන්න: ද්රව්ය සහ සූත්රගත කිරීම; පයිප්ප සම්මතය, විෂ්කම්භය සහ බිත්ති පරාසය; ප්රතිදාන සහ රේඛීය වේගය; extruder flange සහ melt-inlet අතුරුමුහුණත; සහ පහළ ධාරා ක්රමාංකනය, රික්තකය, සිසිලනය සහ ඇදගෙන යාමේ සැකැස්ම. "PVC පයිප්ප, 110 mm" පමණක් ලබා දෙන ඉල්ලීමක් ඉංජිනේරු විද්යාව සඳහා සූදානම් නැත.
වැදගත්ම කොන්ත්රාත් ලක්ෂ්යය වන්නේ පිළිගැනීමේ කොන්දේසියයි. සත්ය නිෂ්පාදන ද්රව්ය, නල ප්රමාණය, ස්ථායී ප්රතිදානය, රේඛීය වේගය, උණුසුම සහ සංවේදක සැකසුම, අවසර ලත් බිත්ති විචලනය, පිටත විෂ්කම්භය, ovality, මතුපිට තත්ත්වය සහ අවශ්ය නිෂ්පාදන පරීක්ෂණ නම් කරන්න. ඩයි හෙඩ් උණුසුම් දියවීම හැඩගස්වයි, නමුත් එය විසින්ම අවසන් සිසිලන නළය සහතික කළ නොහැක.
පළමු තීරණය ඩයි විෂ්කම්භය නොවේ
පළමු තීරණය වන්නේ නිෂ්පාදන ලියුම් කවරයයි. එක් හිසක් වෙනස් කළ හැකි ඩයිස් සහ මැන්ඩ්රල් සහිත ආසන්න ප්රමාණ සමූහයක් ධාවනය කළ හැකිය. ඉතා පුළුල් ප්රමාණයේ පරාසයක් ගලායාම, පදිංචි කාලය, ගැලපීම, හිසේ පීඩනය සහ වෙනස් කිරීමේ කාර්යයේ සම්මුති ඇති කළ හැක. නිවැරදි පරාසය ද්රව්ය සහ අනුපාතය මත රඳා පවතී, ශරීරය තුළට භෞතිකව ගැලපෙන ඇතුළු කිරීම් මත පමණක් නොවේ.
අපි සෑම පරීක්ෂණයක්ම මායිම් තුනකට බෙදන්නෙමු. නිෂ්පාදන මායිම පයිප්ප ද්රව්ය, සම්මත, විෂ්කම්භය සහ බිත්තිය ආවරණය කරයි. ක්රියාවලිය සීමාව ප්රතිදානය, වේගය, උෂ්ණත්වය සහ පීඩනය ආවරණය කරයි. යාන්ත්රික මායිම ෆ්ලැන්ජ්, මධ්ය රේඛාව, හීටර්, සංවේදක, එසවීම සහ පහළ පිහිටීම ආවරණය කරයි.
| ගැනුම්කරු ආදානය | ඇයි ඒක මැරෙන හිස වෙනස් කරන්නේ | යැවීමට සාක්ෂි |
|---|---|---|
| පොලිමර් සහ සම්පූර්ණ සූත්රය | දුස්ස්රාවීතාව, තාප සංවේදිතාව, ලිස්සා යාම, ඇඳීම, විඛාදන අවදානම, පදිංචි කාල සීමාව සහ පිරිසිදු කිරීමේ ක්රමය වෙනස් කරයි | ෙරසින් ශ්රේණියේ දත්ත පත්රය, සූත්රගත කිරීමේ ප්රතිශත සහ නියැදිය |
| පයිප්ප සම්මතය සහ යෙදුම | රේඛාව නිෂ්පාදනය කර පරීක්ෂා කළ යුතු නිමි භාණ්ඩය නිර්වචනය කරයි | නියම සම්මත අංකය, සංස්කරණය, වෙළෙඳපොළ සහ අභ්යන්තර ඇඳීම |
| OD, බිත්තිය, SDR හෝ කාලසටහන් පරාසය | වළයාකාර ප්රවාහ ප්රදේශය, මෙවලම් පවුල සහ ප්රායෝගික වෙනස් කිරීමේ-කොටස පරාසය සකසයි | අවම, සාමාන්ය සහ උපරිම නිෂ්පාදන සහිත ප්රමාණයේ වගුව |
| ශුද්ධ ප්රතිදානය සහ රේඛීය වේගය | ප්රවාහ ප්රවේගය, පීඩනය, උනුසුම් බර, පදිංචි කාලය සහ පහළ සිසිලන ඉල්ලුම වෙනස් කරයි | එක් එක් තීරණාත්මක ප්රමාණය සඳහා ස්ථායී අලෙවි කළ හැකි kg/h |
| Extruder සහ ඇඩැප්ටර අතුරුමුහුණත | ආදාන ජ්යාමිතිය, බෝල්ට් රටාව, රෙජිස්ටර්, මුද්රාව, මැද උස සහ ආධාරකය තීරණය කරයි | පවතින යන්ත්රයේ පාලිත ඇඳීම සහ මනින ලද ඡායාරූප |
| ක්රමාංකනය සහ සිසිලන පද්ධතිය | Drawdown, අවසාන OD, ovality, බිත්ති බෙදා හැරීම සහ ආරම්භක හැසිරීම් වලට බලපායි | ක්රමාංකන ඇඳීම්, රික්ත ටැංකි දත්ත, සිසිලන දිග සහ ඇදගෙන යාමේ ස්ථානය |
| මාරු කිරීමේ සැලැස්ම | ඉවත් කළ හැකි කොටස් මොනවාද, ඒවා කේන්ද්රගත වී ඇති ආකාරය සහ ක්රියාකරුවන් ඒවා කෙතරම් ආරක්ෂිතව හසුරුවන්නේද යන්න තීරණය කරයි | සංඛ්යාතය, පිරිසිදු කිරීමේ ක්රමය, දොඹකර ධාරිතාව සහ ඉලක්කගත අක්රිය කාලය වෙනස් කරන්න |
අපගේ කර්මාන්තශාලා දර්ශනය:නාමික නල විෂ්කම්භයක් ප්රමාණවත් ඩයි-හෙඩ් පිරිවිතරයක් ලෙස අපි නොසලකමු. ගැනුම් කරුවෙකු අපට ලබා දෙන්නේ දුම්මල නාමය සහ OD පමණක් නම්, අපි ප්රවාහ මාර්ගය සවි කිරීමට පෙර බිත්ති මාලාව, සූත්රය, ප්රතිදානය, එක්ස්ට්රඩර් අතුරුමුහුණත සහ ප්රමාණයේ ක්රමය ඉල්ලා සිටිමු. නැතිවූ යෙදවුම් මත පදනම් වූ වේගවත් උද්ධරණයක් සාමාන්යයෙන් පිළිතුරු නොලබන ප්රශ්න ක්රියාත්මක කිරීමට ගෙන යයි.



නිමි පයිප්ප සම්මතයෙන් ආරම්භ කරන්න
ඩයි හෙඩ් යනු නිෂ්පාදන මෙවලමකි. එය නල සහතිකයක් නොවේ. ගැනුම්කරු නිශ්චිත නිෂ්පාදන ප්රමිතිය සහ සංස්කරණය හඳුනාගත යුතු අතර, සැපයුම්කරු නල ලියුම් කවරය ප්රවාහ මාර්ගයක්, මෙවලම් කට්ටලයක් සහ ගැලපුම් ක්රමයකට පරිවර්තනය කළ යුතුය. එහි වෙළඳපල සහ යෙදුම සඳහා අවශ්ය පරීක්ෂණ මගින් නිමි නළය මත අවසාන අනුකූලතාවය සනාථ වේ.
පොදු ජල නල ව්යාපෘති සඳහා, ප්රයෝජනවත් නිල යොමු තුනක් වේPVC-U පයිප්ප සඳහා ISO 1452-2:2009, PE පයිප්ප සඳහා ISO 4427-2:2019සහISO 15874-2:2013 උණුසුම් හා සීතල ජල ස්ථාපනය සඳහා භාවිතා කරන PP පයිප්ප සඳහා. කොන්ත්රාත්තුව සකස් කරන විට වත්මන් සංස්කරණය, සංශෝධන සහ ජාතික සම්මත කිරීම පරීක්ෂා කරන්න.
| පයිප්ප පවුල | නිල ආරම්භක යොමුව | ඩයි-හෙඩ් RFQ හට තවමත් අවශ්ය තොරතුරු |
|---|---|---|
| PVC-U පීඩන පයිප්ප | ISO 1452-2 හෝ අවශ්ය ජාතික සමානතාව | PVC වියළි මිශ්ර සූත්රය, පයිප්ප ශ්රේණි, නාමික OD, බිත්ති මේසය, සොකට් දීමනාව, ප්රතිදානය, රේඛා වේගය සහ මතුපිට අවශ්යතා |
| PE පීඩන පයිප්ප | ISO 4427-2 හෝ අවශ්ය ජාතික සමානතාව | නියම PE සංයෝගය, SDR පරාසය, OD පරාසය, ඝන හෝ සම-නිස්සාරණ ඉදිකිරීම්, තීරු හෝ ස්ථර සැකැස්ම, ප්රතිදාන සහ සිසිලන පද්ධතිය |
| PP හෝ PPR උණුසුම් හා සීතල ජල නළය | ISO 15874-2 හෝ අවශ්ය ජාතික සමානතාව | නිශ්චිත PP ශ්රේණිය, පයිප්ප මානය පන්තිය, සේවා යෙදුම, ස්ථර ඉදිකිරීම, විෂ්කම්භය සහ බිත්ති පරාසය, ප්රතිදානය සහ ක්රමාංකන ක්රමය |
| විදුලි නල හෝ කාර්මික නල | ගැණුම්කරුගේ අදාළ ජාතික, කර්මාන්ත හෝ පාරිභෝගික පිරිවිතර | ද්රව්ය සූත්රය, තද බව හෝ ක්රියාකාරී ඉලක්කය, ජ්යාමිතිය, වර්ණය, මුද්රණය හෝ ඉරි, පරීක්ෂණ සැලැස්ම සහ අවසර ලත් මතුපිට දෝෂ |
RFQ හි "ජාත්යන්තර ප්රමිතියට අනුව" ලියන්න එපා.ලේඛනය, කොටස, සංස්කරණය සහ දේශීය සම්මත කිරීම නම් කරන්න. ඉන්පසු ඔබේ නිමි පයිප්ප ඇඳීම සහ පරීක්ෂණ සැලැස්ම අමුණන්න. සමාන නාමික ප්රමාණවලට විවිධ බිත්ති පරාසයන්, පරීක්ෂණ කොන්දේසි සහ හඳුනාගැනීමේ අවශ්යතා තිබිය හැක.
තවත් එක් වෙන්වීමක් වැදගත් වේ. පානීය ජලය අනුමත කිරීම නිමි නල නිෂ්පාදනය සහ එහි තෙත් කරන ලද ද්රව්ය ගැන සැලකිලිමත් වේ. නන්හයියාගෙන් ඩයි හෙඩ් එකක් ඇණවුම් කිරීමෙන් පානීය ජල අනුමැතියක් ගැනුම්කරුගේ නළයට මාරු නොවේ. දුම්මල අනුමැතිය, සංයෝග පාලනය, නිෂ්පාදන වාර්තා සහ තෙවන පාර්ශ්ව සහතික කිරීම නල නිෂ්පාදකයාගේ අනුකූලතා පද්ධතියේ කොටසක් ලෙස පවතී.
PVC හෝ PE පමණක් නොව සැබෑ සූත්රය සඳහන් කරන්න
නන්හයියාගේපයිප්ප නිස්සාරණය මිය යන හිසආකලන, PE, CPVC සහ PP සමඟ PVC සඳහා පිරිනමනු ලැබේ. එම නම් ද්රව්යමය පවුල් නිර්වචනය කරයි. දියවන දුස්ස්රාවීතාවය, පිරවුම් පැටවීම, ස්ථායීකාරක පද්ධතිය, ප්රතිචක්රීකරණය කළ අන්තර්ගතය, සැකසුම් කවුළුව හෝ තහඩු පිටවීමේ ප්රවණතාව ඔවුන් අපට නොකියයි.
PVC සඳහා, සම්පූර්ණ වියළි මිශ්ර වට්ටෝරුව බර සහ මිශ්ර කිරීමේ තත්ත්වය අනුව යවන්න. කැල්සියම් කාබනේට් මට්ටම සහ අංශු ප්රතිකාරය, ලිහිසි තෙල් සමතුලිතතාවය, ස්ථායීකාරක පද්ධතිය, බලපෑම් විකරණකාරකය, සැකසුම් ආධාරය, වර්ණක සහ ප්රතිනිර්මාණය කිරීමේ ප්රතිශතය බිත්ති පෙනුම, හිස පීඩනය සහ තැන්පතු හැසිරීම වෙනස් කළ හැකිය.
PE හෝ PPR සඳහා, නිශ්චිත සංයෝග ශ්රේණිය සහ වත්මන් සැපයුම්කරු දත්ත පත්රිකාව යවන්න. එම ශ්රේණිය, ඝනත්වය, ආකලන, කාබන්-කළු හෝ වර්ණ පද්ධතිය සඳහා ප්රකාශයට පත් කර ඇති පරිදි දියවන ස්කන්ධ ප්රවාහ හෝ දුස්ස්රාවීතා තොරතුරු ඇතුළත් කරන්න, නැවත අඹරන සීමාව සහ හඳුනාගැනීමේ ඉරි හෝ ක්රියාකාරී ස්ථර සම-නිර්මාණය කර තිබේද යන්න.
PVC සහ CPVC
තාප ඉතිහාසය සහ පදිංචි කාලය සමීප අවධානයක් ලැබිය යුතුය. ප්රවාහ මාර්ගය අනවශ්ය ලෙස රඳවා තබා ගැනීම වැළැක්විය යුතු අතර, තාපන සැලැස්ම පාලනය කළ ආරම්භය සහ පිරිසිදු කිරීම සඳහා සහාය විය යුතුය. නිෂ්පාදනයට පෙර සූත්ර වෙනස්කම් හෙළි කළ යුතුය.
PE
ශ්රේණිය, දියවන ශක්තිය, ප්රතිදානය සහ සිසිලන ධාරිතාව එක්ව ක්රියා කරයි. ඉහළ ප්රතිදාන PE හිසකට ස්ථායී පරිධි ප්රවාහයක් සහ සුදුසු ප්රමාණ පද්ධතියක් අවශ්ය වේ, හුදෙක් විශාල වළයාකාර පරතරයක් නොවේ.
PP සහ PPR
නිශ්චිත දුම්මල සහ සේවා නිෂ්පාදනය සඳහන් කරන්න. උණුසුම් හා සීතල ජල නල, කාර්මික නල සහ බහු ස්ථර ඉදිකිරීම සඳහා විවිධ මෙවලම්, සිසිලනය සහ පිළිගැනීමේ කොන්දේසි අවශ්ය විය හැකිය.
අපගේ කර්මාන්තශාලා දර්ශනය:මෙවලම් අනුමත කිරීමෙන් පසු නිෂ්පාදන කණ්ඩායමක් පිරවුම, දුම්මල ශ්රේණිය හෝ ප්රතිචක්රීකරණය කළ ප්රතිශතය වෙනස් කරන විට, ඩයි එක හදිසියේ සාවද්ය වී නැත. ක්රියාවලි ආදානය වෙනස් වී ඇත. අපි තාක්ෂණික ගිවිසුමේ විමර්ශන සූත්රගත කිරීම සටහන් කරමු, එබැවින් අනාගත දෝශ නිරාකරණය දන්නා කොන්දේසියකින් ආරම්භ වේ.

ඩයි විවරය අවසාන පයිප්ප ප්රමාණය නොවේ
උණුසුම් වළයාකාර දියවීමක් මියයාමෙන් ඉවත් නොවන අතර ජ්යාමිතිකව ස්ථාවරව පවතී. එය පිටවීමේදී ඉදිමී, ඇදගෙන යාමෙන් පහළට ඇදගෙන යා හැක, ක්රමාංකනය සම්බන්ධ කර ගැනීම, සිසිලනය අතරතුර හැකිලීම සහ එහි උෂ්ණත්වය සමාන වන විට දිගටම වෙනස් විය හැක. නාමික 110 mm පයිප්පයක් ස්වයංක්රීයව 110 mm ඩයි විවරයක් භාවිතා නොකරන්නේ එබැවිනි.
අවසාන ප්රති result ලය පද්ධතියකින් පැමිණේ: පිටකිරීමේ ප්රතිදානය, දියවන උෂ්ණත්වය සහ පීඩනය, ඩයි සහ මැන්ඩ්රල් ජ්යාමිතිය, පරිධියේ තාප සමතුලිතතාවය, කේන්ද්රගත කිරීම, වායු මාර්ගය, ක්රමාංකනය, රික්තය, සිසිලනය සහ ඇදගෙන යාමේ වේගය. මෙම කොටස් විවිධ සැපයුම්කරුවන්ගෙන් මිල දී ගෙන තිබේ නම්, ගැනුම්කරු විසින් එක් පාලිත අතුරු මුහුණත් ඇඳීමක් සහ එක් පිළිගැනීමේ වගකීම් අනුකෘතියක් පැවරිය යුතුය.
| පාලන මූලද්රව්යය | එය සෘජුවම බලපාන දේ | තනියම ඔප්පු කරන්න බැරි දේ |
|---|---|---|
| ඩයි සහ මැන්ඩල් ගලා යන මාර්ගය | වළයාකාර දියවීම බෙදා හැරීම, පීඩනය අඩුවීම, පදිංචියේ හැසිරීම සහ ආරම්භක නල හැඩය | අවසාන සීතල OD, බිත්ති, ඕවලලි හෝ පීඩන කාර්ය සාධනය |
| මැන්ඩල් කේන්ද්රගත කිරීම ගැලපීම | ආරම්භක පරිධිය පරතරය සහ බිත්ති බෙදා හැරීම නිවැරදි කිරීම | උෂ්ණත්වය, ප්රවාහය හෝ පහළ පෙළගැස්ම ප්ලාවනය වන විට ස්ථාවර ප්රතිඵලයක් |
| තාපක-කලාප සැකැස්ම | හිස වටා සහ දිගේ තාප පාලනය | නිර්වචනය කරන ලද මිනුම් ක්රමයක් නොමැතිව සැබෑ දියවන උෂ්ණත්වය |
| ක්රමාංකනය සහ රික්ත ටැංකිය | බාහිර ප්රමාණය, මුල් සිසිලනය සහ හැඩ ආධාරක | එන උණුකරන නළය අස්ථායී වන විට ඒකාකාර බිත්තිය |
| සිසිලන පද්ධතිය | ඝණීකරණ අනුපාතය, මාන ස්ථාවරත්වය සහ අවශේෂ තාපය ඉවත් කිරීම | ජල උෂ්ණත්වය හෝ ප්රවාහය පාලනයකින් තොරව පවතින විට හොඳ ජ්යාමිතිය |
| Haul-off | රේඛා වේගය, ඇඳීම සහ ස්ථාවර ප්රවාහනය | අදින්නේ නොගැලපෙන විට හෝ වේගය උච්චාවචනය වන විට නිවැරදි මානයන් |
ප්රයෝජනවත් ප්රමාණ රීතිය:කුඩාම සහ විශාලතම නළය සඳහන් කරන්න, නමුත් දුෂ්කර මෙහෙයුම් කොන් වටා ඉංජිනේරු. මේවා බොහෝ විට ඉහළ නිමැවුමකින් විශාලතම නළය, ඉහළ රේඛීය වේගයකින් තුනීම බිත්තිය, පදිංචි කාලය වැඩි කරන අඩු නිමැවුම් කුඩා ප්රමාණය සහ තදම බිත්ති හෝ මතුපිට අවශ්යතාවය සහිත නිෂ්පාදනය වේ.


Nanhaiya සිය පයිප්ප ඩයි-හෙඩ් පරාසයේ වෙනස් කළ හැකි මැන්ඩ්රල්, සිසිලන-නාලිකා විකල්ප සහ ප්රතිස්ථාපනය කළ හැකි ලයිනර් පිරිනමයි. නිශ්චිත හේතුවක් සඳහා එම විකල්ප භාවිතා කරන්න. ක්රියාකරුවන්ට නැවත නැවතත් කළ හැකි කේන්ද්රගත කිරීමේ ක්රමයක් ඇති විට ගැලපීම ප්රයෝජනවත් වේ. ප්රතිස්ථාපනය කළ හැකි ඇඳුම් සංරචක ඒවායේ විෂය පථය, අමතර ප්රමාණය සහ ප්රතිස්ථාපන ක්රියා පටිපාටිය පැහැදිලි වන විට ප්රයෝජනවත් වේ.
යන්ත්රකරණය ආරම්භ කිරීමට පෙර extruder අතුරුමුහුණත අගුළු දමන්න
පයිප්ප ඩයි එකකට විශිෂ්ට අභ්යන්තර ප්රවාහ මාර්ගයක් තිබිය හැකි අතර ඇතුල්වීම, රෙජිස්ටර්, බෝල්ට් රටාව, මුද්රාව හෝ මැද උස උපකල්පනය කර ඇති නිසා තවමත් ස්ථාපනය කිරීමට අසමත් වේ. යන්ත්ර ඇඳීම් පැරණි, වෙනස් කළ හෝ නොතිබිය හැකි බැවින් ප්රතිස්ථාපන ව්යාපෘති විශේෂයෙන් අවදානමට ලක් වේ.
අපි සාක්ෂි ආකාර තුනකට කැමැත්තෙමු: මුල් පාලිත ඇඳීම, නැවුම් මිනුම් සහ පරිමාණ යොමුවක් සහිත පැහැදිලි ඡායාරූප. තිදෙනා එකඟ නොවන්නේ නම්, නිෂ්පාදන ඇඳීම මුදා හැරීමට පෙර ගැටුම විසඳන්න.
- Extruder සෑදීම, ආකෘතිය සහ ඉස්කුරුප්පු වින්යාසය
- ඉස්කුරුප්පු විෂ්කම්භය සහ ශ්රේණිගත ප්රතිදාන පරාසය
- විසර්ජනය හෝ ඇඩප්ටර් ෆ්ලැන්ජ් ඇඳීම
- විෂ්කම්භය, ගැඹුර සහ ඉවසීම ලියාපදිංචි කරන්න
- බෝල්ට් ප්රමාණය, නූල්, තාර කවය සහ දිශානතිය
- මුද්රා තැබීමේ-මුහුණු ජ්යාමිතිය සහ ගෑස්කට් ක්රමය
- උණු-ආදාන විෂ්කම්භය සහ සංක්රාන්ති දිග
- අවශ්ය බ්රේකර් ප්ලේට් හෝ තිර අතුරු මුහුණත
- පීඩන සංවේදක වරායේ විශාලත්වය සහ ස්ථානය
- උණු-උෂ්ණත්ව සංවේදක වර්ගය සහ ඇතුල් කිරීම
- තාපක වෝල්ටීයතාව, සංඛ්යාතය, බලය සහ සම්බන්ධක
- තාපගති වර්ගය සහ පාලක අනුකූලතාව
- හිස මැද උස සහ ගලා යන දිශාව
- ආධාරක රාමුව, රෝද, රේල් පීලි හෝ එසවුම් ස්ථාන
- ලබා ගත හැකි ස්ථාපනය සහ නඩත්තු නිෂ්කාශනය
- ක්රමාංකනය සහ පෙළගැස්වීමේ යොමුව වෙත දුර
Nanhaiya අභිරුචිකරණය කළ හැකි නිෂ්පාදනය කරයිබැරල් ෆ්ලැන්ජ්සහ ඩයි-හෙඩ් සංරචක, එබැවින් ඇඩැප්ටරය ස්ථාපන පුදුමයක් ලෙස වම්පස වෙනුවට හිස සමඟ සාකච්ඡා කළ හැකිය. සම්පූර්ණ රේඛා ව්යාපෘතියක් සඳහා, ඩයි අතුරුමුහුණත තෝරාගත් එක සමඟ පෙළගස්වන්නප්ලාස්ටික් extruder යන්ත්රය, පාලන සහ පහළ උපකරණ.
අපගේ කර්මාන්තශාලා දර්ශනය:ෆ්ලැන්ජ් එකක දුරකථන ඡායාරූපයක් අපට පිරිසැලසුම තේරුම් ගැනීමට උපකාර කරයි, නමුත් එය බෝල්ට් කවයක් හෝ ලියාපදිංචි යෝග්යතාවයක් නිර්වචනය නොකරයි. ප්රශ්න සෙවීමට අපි ඡායාරූපය භාවිතා කරමු. ලෝහ කැපීම සඳහා අපි අත්සන් කළ චිත්රයක් භාවිතා කරමු. එම වෙනස කුඩා අතුරු මුහුණත වැරදීමක් සම්පූර්ණ ස්ථාපනයක් ප්රමාද වීම වළක්වයි.


ද්රව්ය සහ පිරිසිදු කිරීමේ රාජකාරිය වටා ඉදිකිරීම් තෝරන්න
නන්හයියාගේ කැපවූ පයිප්ප ඩයි හෙඩ් දැඩි වූ පෘෂ්ඨ සහිත අධි-ශක්ති මිශ්ර වානේ භාවිතා කරන අතර නිරවද්ය CNC යන්ත්රකරණය සහ තාප පිරියම් කිරීම මගින් නිපදවනු ලැබේ. එහි ජෙනරාල්extruder die headපිටුවෙහි 38CrMoAl, නයිට්රයිඩින් සහ HV950 සිට HV1000 දක්වා මතුපිට දෘඪතාව ලැයිස්තුගත කරයි.
එම අගයන් ප්රයෝජනවත් ආරම්භක දත්ත වේ, නමුත් අනුමත පිරිවිතර තවමත් නිශ්චිත සංරචක ද්රව්ය, ප්රතිකාර විෂය පථය, නිමි දෘඪතා නිර්ණායකය, ප්රවාහ-මතුපිට නිමාව, මාන පරීක්ෂාව සහ ඕනෑම විඛාදන අවශ්යතාවයක් හඳුනාගත යුතුය. එක් සංරචකයක දෘඪතා අගයක් සෑම ගාංචු, තාපක ආවරණයක් හෝ ව්යුහාත්මක කොටසකට පිටපත් නොකළ යුතුය.
| සේවා තත්ත්වය | ප්රසම්පාදන සැලකිල්ල | උද්ධෘතයේ අර්ථ දැක්විය යුතු දේ |
|---|---|---|
| පිරවූ PVC | උල්ෙල්ඛ ඛනිජ පිරවුම, තැන්පතු සහ පිරිසිදු කිරීමේ වාර ගණන | සූත්රය, පිරවුම් මට්ටම, තෙත් කරන ලද සංරචක ද්රව්ය සහ ප්රතිකාරය, ප්රතිස්ථාපනය කළ හැකි ඇඳුම් විෂය පථය සහ පිරිසිදු කිරීමේ ක්රමය |
| CPVC හෝ තාප සංවේදී සංයෝගය | තාප ඉතිහාසය, රඳවා තබා ගැනීම සහ ද්රව්යමය හායනය | සැකසුම් කවුළුව, ප්රවාහ මාර්ග සංකල්පය, තාපන කලාප, සංවේදක ලක්ෂ්ය, ආරම්භක සහ වසා දැමීමේ ක්රියා පටිපාටිය |
| කාබන්-කළු PE | ස්ථාවර බෙදා හැරීම, මතුපිට ගුණාත්මකභාවය සහ දිගු ධාවන | සංයුක්ත ශ්රේණිය, ප්රතිදාන පරාසය, පීඩන කවුළුව, තාපක සැකැස්ම සහ පිරිසිදු කිරීමේ ප්රවේශය |
| ප්රතිචක්රීකරණය කළ අන්තර්ගතය | දූෂණය, දුස්ස්රාවීතාවයේ විචලනය සහ උල්ෙල්ඛ අංශු | මූලාශ්රය, උපරිම ප්රතිශතය, පෙරීමේ සැලැස්ම, නියැදිය, අපේක්ෂිත විචලනය සහ පිළිගැනීමේ සීමාවන් |
| නිතර වර්ණ වෙනස් වීම | රඳවා තබා ගැනීම, ප්රවේශය, වෙනස් කිරීමේ කොටස් හැසිරවීම සහ සීරීම් | වර්ණ අනුපිළිවෙල, පිරිසිදු කිරීමේ ද්රව්ය, අවසර වෙනස් කාලය, පිරිසිදු කිරීමේ ක්රියා පටිපාටිය සහ ඉවත් කළ හැකි කොටස් |
Harder යනු සම්පූර්ණ ද්රව්යමය උපාය මාර්ගයක් නොවේ.මතුපිට දෘඪතාව, නඩුවේ ගැඹුර, උපස්ථර තද බව, විඛාදන හැසිරීම, නිමාව සහ අලුත්වැඩියා කිරීමේ ක්රමය සංරචකයට සහ ක්රියාවලියට ගැලපේ. ප්රතිකාර කරන්නේ කුමක්ද, එය සත්යාපනය කරන්නේ කෙසේද සහ ඇණවුම සමඟ එන පරීක්ෂණ වාර්තාව ලැයිස්තුගත කිරීමට සැපයුම්කරුගෙන් අසන්න.


නන්හයියාගේ සමාලෝචනයනිෂ්පාදන උපකරණ, සහතිකසහතාක්ෂණික සේවයසැපයුම්කරුගේ සුදුසුකම් අතරතුර. ස්ථාපන මාර්ගෝපදේශ සහ දිගුකාලීන නඩත්තු උපදෙස් එකඟ වූ ආධාරක විෂය පථයට ඇතුළත් කළ හැක.
ප්රමාණය වෙනස් කිරීම මිලදී ගැනීමේ ගණනය කිරීමේ කොටසක් කරන්න
සෑම වෙනස්කමක්ම දොඹකරයක් සම්බන්ධ කරන්නේ නම්, හීටරයට හානි කළහොත් හෝ නැවත නැවත අත්හදා බැලීම් සහ දෝෂ කේන්ද්රගත කිරීම අවශ්ය නම් අඩු මෙවලම් මිලක් මිල අධික විය හැක. ඩයි සහ මැන්ඩ්රල් ඉවත් කරන්නේ කෙසේද, උණුසුම් කොටස් තබා ඇත්තේ කොතැනද, කුමන ගාංචු හසුරුවන්නේද, පෙළගැස්ම ප්රතිස්ථාපනය කරන්නේ කෙසේද සහ කුමන මුද්රා හෝ පරිභෝජන ද්රව්ය ප්රතිස්ථාපනය කරන්නේද යන්න විමසන්න.
| වෙනස් කිරීමේ ප්රශ්නය | ගැනුම්කරු සැලකිලිමත් විය යුත්තේ ඇයි? | කොන්ත්රාත් ප්රතිදානය |
|---|---|---|
| එක් ශරීරයක් බෙදාගන්නා ප්රමාණයන් මොනවාද? | ප්රධාන හිස් ගණන සහ වෙනස් කිරීමේ කොටස් කට්ටල පෙන්වයි | පයිප්ප OD, බිත්ති පරාසය සහ ද්රව්ය අනුව අනුකූලතා අනුකෘතිය |
| ඉවත් කිරීමට පෙර සිසිල් කළ යුත්තේ කුමක්ද? | අක්රිය කාලය සහ ආරක්ෂාව හැසිරවීමට බලපායි | ලිඛිත උෂ්ණත්වය සහ හැසිරවීමේ ක්රියා පටිපාටිය |
| ඩයි සහ මැන්ඩල් කේන්ද්රගත වන්නේ කෙසේද? | ආරම්භක සීරීම් සහ බිත්ති නිවැරදි කිරීම කෙරෙහි බලපායි | ගැලපුම් රූප සටහන, යොමු ස්ථාන සහ පුහුණුව |
| කුමන මෙවලම් සහ එසවුම් උපාංග අවශ්යද? | අනාරක්ෂිත improvised හැසිරවීම වළක්වයි | මෙවලම් ලැයිස්තුව, කොටස් බර, ඉසිලීමේ ස්ථාන සහ සවි කිරීම් ඇඳීම් |
| සාමාන්ය අමතර කොටස් මොනවාද? | නූල්, මුද්රාව, තාපකය හෝ සංවේදක හානිවලින් පසු අක්රිය කාලය අඩු කරයි | වසර දෙකක නිර්දේශිත අමතර ලැයිස්තුව අයිතමය අනුව මිල |
| ගලා යන මාර්ගය පිරිසිදු කරන්නේ කෙසේද? | ශ්රමය, මතුපිට අවදානම සහ වර්ණ-වෙනස් සීරීම් වෙනස් කරයි | අනුමත පිරිසිදු කිරීමේ මෙවලම්, ද්රව්ය සහ විසුරුවා හැරීමේ පියවර |
මිශ්ර නිෂ්පාදන කාලසටහනක් සඳහා, පැය ගණන, ශ්රමය සහ ආරම්භක සීරීම් අනුව වෙනස් කිරීමේ පිරිවැය ගණනය කරන්න. ශාකයක් සතියකට කිහිප වතාවක් දුර නල ප්රමාණ දෙකක් අතර වෙනස් වුවහොත්, සම්පූර්ණ හිස් දෙකක් බොහෝ ඇතුළු කිරීම් සහිත එක් ශරීරයකට වඩා වැඩි නිෂ්පාදන කාලය ආරක්ෂා කරයි. වෙනස්කම් කලාතුරකින් සිදු වන අතර පරාසය සංයුක්ත නම්, හවුල් ශරීරයක් සංවේදී විය හැකිය.
අපගේ කර්මාන්තශාලා දර්ශනය:මෙවලම් වෙනස් කරන්නේ කවුද සහ කුමන එසවුම් උපකරණ තිබේද යන්න අපි අසන්නෙමු. පිරිසිදු එකලස් කිරීමේ බංකුවක වැඩ කරන මෝස්තරයක් උණුසුම් නිස්සාරකයක් සහ රික්ත ටැංකියක් අසල අපහසු විය හැකිය. ක්රියාකරු ප්රවේශය ඉංජිනේරු ආදානයක් මිස අලෙවියෙන් පසු විස්තරයක් නොවේ.

වගකිවයුතු ක්රියාදාම කලාපය සොයා ගැනීමට නල දෝෂ භාවිතා කරන්න
නලයක් පිරිවිතරයෙන් ක්රියා විරහිත වූ විට, ක්රියාකරුවන් බොහෝ විට එහි මධ්යගත බෝල්ට් දෘශ්යමාන වන බැවින් පළමුව ඩයි එක සකස් කරයි. උෂ්ණත්වය, පිටාර ගැලීම හෝ පහළ ප්රවාහයේ ගැටලුවක් සඟවන අතරතුර එය එක් කියවීමක් තාවකාලිකව වැඩිදියුණු කළ හැක. එකවර වෙනස්කම් කිහිපයක් සිදු කිරීමට පෙර පරිධිය වටා සහ නල දිග දිගේ දෝෂය වාර්තා කරන්න.
| නිරීක්ෂණය කළ දෝෂය | මරණ පරීක්ෂක | ඉහළට සහ පහළට පරීක්ෂා කිරීම | මිලදී ගැනීමේ පාඩම |
|---|---|---|---|
| එක් පැත්තක් අඛණ්ඩව ඝනකම | මැන්ඩ්රල් කේන්ද්රගත කිරීම, ප්රවාහ මාර්ග තැන්පතු, හානි, තාපක ශේෂය සහ එකලස් කිරීම | පිටාර ගැලීම, ක්රමාංකන පෙළගැස්ම, රික්ත ව්යාප්තිය, සිසිලනය සහ ඇදගෙන යාමේ පෙළගැස්ම | ප්රවේශ විය හැකි කේන්ද්රගත කිරීම, උෂ්ණත්ව කලාප සහ පෙළගැස්වීමේ යොමුවක් අවශ්ය වේ |
| පයිප්ප වටා සහ දිගේ බිත්තිය වෙනස් වේ | ලිහිල් ගැලපීම, තාප චක්රය, අස්ථායී පීඩනය හෝ අසමාන ප්රවාහය | පෝෂණය, ඉස්කුරුප්පු නිමැවුම්, රේඛීය වේග පාලනය, රික්තය සහ ජල-උෂ්ණත්ව ස්ථායීතාවය | එක් කෙටි මිනුම් කට්ටලයක් නොව ස්ථාවර මෙහෙයුම් කවුළුවක් පිළිගන්න |
| දිගු මතුපිට රේඛා | දූෂණය, තැන්පත් වීම, සීරීම් හෝ හානි වූ ඩයි-තොල් මතුපිට | උණු නොකළ අංශු, පෙරීම, ක්රමාංකන හානි සහ හැසිරවීමේ සලකුණු | පිරිසිදු කිරීමේ මෙවලම්, පෙරහන් සැලැස්ම, මතුපිට පරීක්ෂාව සහ අමතර මෙවලම් නිර්වචනය කරන්න |
| කහ, දුඹුරු හෝ කළු ඉරි | මළ කලාප, තැන්පතු, අධික දේශීය තාපය සහ දිගු පදිංචි කාලය | දූෂිත ආහාර, බැරල් තැන්පතු, ඉස්කුරුප්පු ඇඳීම සහ වසා දැමීමේ පුහුණුව | පැරණි ජ්යාමිතිය පිටපත් කිරීමට පෙර සම්පූර්ණ දියවන මාර්ගය සහ පිරිසිදු කිරීමේ චර්යාව සමාලෝචනය කරන්න |
| ඉහළ හිස පීඩනය | සීමා කරන ලද වළයාකාර පරතරය, අඩු උෂ්ණත්වය, අවහිර වීම හෝ නුසුදුසු ප්රවාහ මාර්ගය | තිර සීමා කිරීම, ද්රව්ය දුස්ස්රාවීතාවය, ප්රතිදාන ඉල්ලුම සහ සංවේදක තත්ත්වය | පිරිවිතරයේ පීඩන මිනුම් ලක්ෂ්යය සහ මෙහෙයුම් සීමාව සඳහන් කරන්න |
| පයිප්ප ovality | අසමාන පිටවීමේ ප්රවාහය හෝ ආරම්භක නල පිහිටීම | ක්රමාංකන ඇඳීම, රික්තකය, සිසිලන ශේෂය, ආධාරක සහ හෑල්-ඕෆ් පෙළගැස්ම | අවසාන ඕවලිය සම්පූර්ණ රේඛා පිළිගැනීමේ පරීක්ෂණයට අයත් වේ |
| රළු අභ්යන්තර පෘෂ්ඨය | මැන්ඩල් නිමාව, තැන්පතු, උෂ්ණත්වය සහ ප්රවාහ හැසිරීම | ද්රව්ය තෙතමනය, විසරණය, හායනය සහ ප්රතිදාන ස්ථාවරත්වය | නියැදි අනුමැතිය තුළ අභ්යන්තර සහ බාහිර මතුපිට නිර්ණායක දෙකම ඇතුළත් කරන්න |
එක්-වෙනස් රීතිය:මූලික රේඛාව වාර්තා කරන්න, එක් පාලිත විචල්යයක් වෙනස් කරන්න, ද්රව්යය රේඛාව හරහා ගමන් කරන තෙක් රැඳී සිටින්න, බලපෑමට ලක් වූ නළය සලකුණු කර නැවත මැන බලන්න. උෂ්ණත්වය අහඹු ලෙස ගැලපීම, මධ්යගත කිරීම, රික්තය සහ හෑල්-ඕෆ් එකවරම හේතුව හඳුනා ගැනීමට අවශ්ය සාක්ෂි විනාශ කරයි.
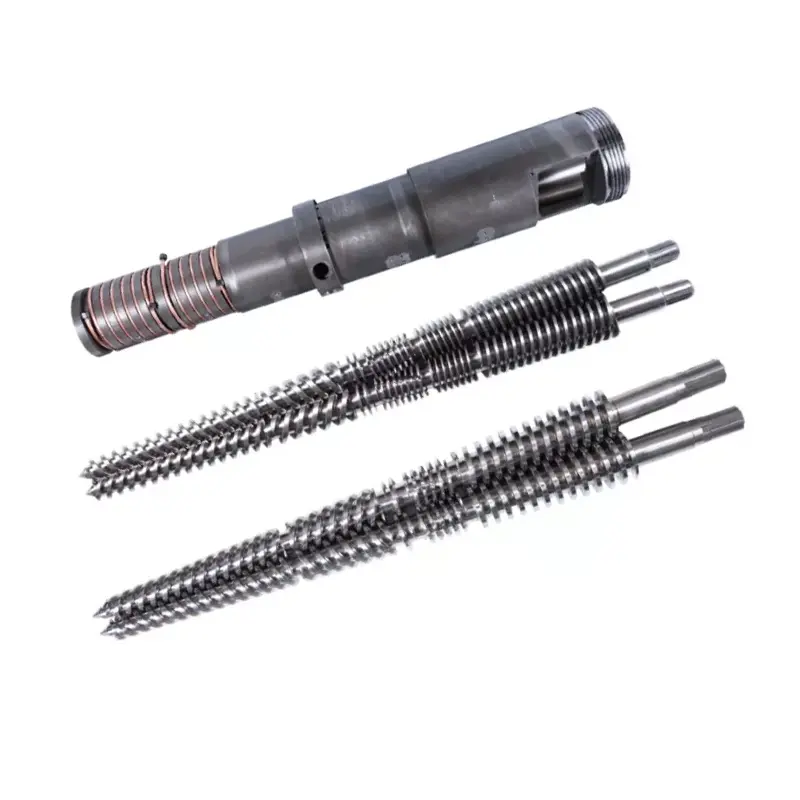
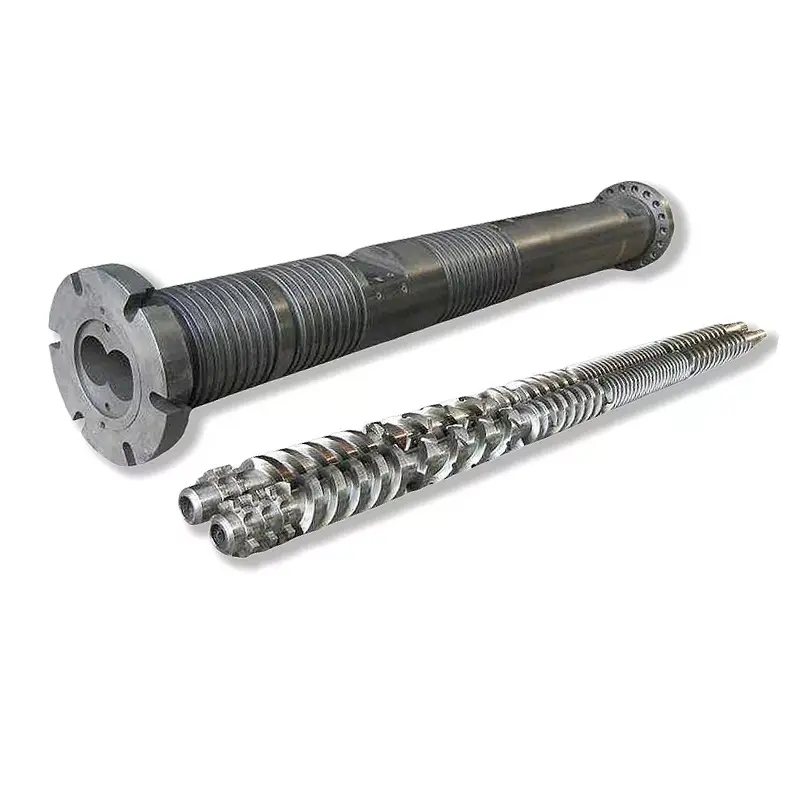
හිසට පෙර ප්රතිදානය හෝ උණු කිරීම පීඩනය අස්ථායී නම්, ඉස්කුරුප්පු ඇණ සහ බැරලය ද පරීක්ෂා කරන්න. නන්හයියා සැපයුම්PVC පයිප්ප තනි ඉස්කුරුප්පු, PVC පයිප්ප සමාන්තර ඉස්කුරුප්පු බැරල්සහPVC පයිප්ප කේතුකාකාර ද්විත්ව ඉස්කුරුප්පු බැරල්. අඳින ලද හෝ නුසුදුසු ප්ලාස්ටික් අංශයක් සඳහා වන්දි ගෙවීම සඳහා ඩයි නැවත සැලසුම් නොකළ යුතුය.

Pipe extrusion die head RFQ පිරික්සුම් ලැයිස්තුව
සම්පූර්ණ RFQ මඟින් ගැණුම්කරුට අඩු මූලික මිලක් ඇතුළත් මිල ගණන් සමඟ සංසන්දනය කිරීම වෙනුවට ඉංජිනේරු විෂය පථය සංසන්දනය කිරීමට ඉඩ සලසයි. පහත අයිතම එක් සංශෝධන-පාලිත පැකේජයකට දමන්න.
- නිෂ්පාදන හඳුනා ගන්න.සෑම නලයක්ම OD, බිත්ති පරාසය, SDR හෝ කාලසටහන, ස්ථර ඉදිකිරීම, වර්ණය සහ යෙදුම ලැයිස්තුගත කරන්න. සාමාන්ය නිෂ්පාදනය සහ වඩාත්ම දුෂ්කර ප්රමාණය සලකුණු කරන්න.
- සම්මතය නම් කරන්න.නිශ්චිත ප්රමිතිය, කොටස, සංස්කරණය, ජාතික හදා ගැනීම සහ අභ්යන්තර ඇඳීම ලබා දෙන්න. නිමි නල පරීක්ෂණ සැලැස්ම අමුණන්න.
- ද්රව්ය හෙළි කරන්න.සම්පූර්ණ PVC සූත්රය හෝ නිශ්චිත PE, PP හෝ PPR ශ්රේණිය, ආකලන, පිරවුම්, වර්ණක, ප්රතිචක්රීකරණය කළ අන්තර්ගතය සහ සැපයුම්කරු දත්ත පත්ර සපයන්න.
- අනුපාතය නිර්වචනය කරන්න.සෑම තීරනාත්මක නිෂ්පාදනයක් සඳහාම ශුද්ධ විකිණිය හැකි ප්රතිදානය සහ රේඛීය වේගය සහ පවතින සිසිලන ධාරිතාව සහ සාමාන්ය මෙහෙයුම් කාලසටහන ලබා දෙන්න.
- extruder විස්තර කරන්න.රාජ්ය තනි, සමාන්තර නිවුන් හෝ කේතුකාකාර නිවුන් ඉස්කුරුප්පු; ඉස්කුරුප්පු විෂ්කම්භය; මෝටර් බලය; සාමාන්ය ද්රවාංක පීඩනය සහ උෂ්ණත්වය; ඇඩප්ටර් පිරිසැලසුම; සහ වත්මන් ක්රියාවලි සීමාවන්.
- අතුරු මුහුණත පාලනය කරන්න.ෆ්ලැන්ජ්, රෙජිස්ටර්, බෝල්ට් කවය, මුද්රා තැබීමේ මුහුණ, දියවන ඇතුල්වීම, මැද උස, සංවේදක-වරාය සහ ආධාරක ඇඳීම් අමුණන්න.
- විදුලි විස්තර සඳහන් කරන්න.ලැයිස්තුගත හීටර වෝල්ටීයතාවය සහ සංඛ්යාතය, තාපකූප වර්ගය, සම්බන්ධක ප්රමිතිය, පාලක ගැළපුම, කේබල් දිග සහ අදාළ නම් අනතුරුදායක ප්රදේශ අවශ්යතාවය.
- පහළ රේඛාව පෙන්වන්න.ක්රමාංකන මානයන්, රික්ත ටැංකිය, සිසිලන දිග, ඉසින හෝ ගිල්වීමේ සැකැස්ම, ඇදගෙන යාමේ වර්ගය, මැද රේඛාව සහ ඩයි පිටවීමේ සිට ඇති දුර ඇතුළත් කරන්න.
- වෙනස් කිරීමේ විෂය පථය තෝරන්න.වෙනස් කිරීමේ කොටස් කට්ටල, අමතර හීටර් සහ සංවේදක, මුද්රා, ගාංචු, හැසිරවීමේ මෙවලම්, ගබඩා රාක්ක සහ අපේක්ෂිත ප්රමාණය වෙනස් කිරීමේ ක්රියා පටිපාටිය ලැයිස්තුගත කරන්න.
- ලේඛන නිර්වචනය කරන්න.එකලස් කිරීම සහ කොටස් ඇඳීම්, ද්රව්ය බිල්පත්, ද්රව්ය සහ තාප ප්රතිකාර වාර්තා, මාන පරීක්ෂාව, විදුලි ලැයිස්තුව, මෙහෙයුම් උපදෙස් සහ අමතර කොටස් ලැයිස්තුව ඉල්ලන්න.
- පිළිගැනීමේ පරීක්ෂණය ලියන්න.දුම්මල, සූත්රය, පයිප්ප ප්රමාණය, ධාවන කාලය, ප්රතිදානය, රේඛා වේගය, ක්රියාවලි වාර්තා, මානයන් නියැදීම සහ සමත්/අසාර්ථක නිර්ණායක නම් කරන්න.
- සහාය පැහැදිලි කරන්න.ස්ථාපන මගපෙන්වීම, කොමිස් කිරීමේ වගකීම, ක්රියාකරු පුහුණුව, දුරස්ථ සහාය සහ ඩයි-හෙඩ් සහ සම්පූර්ණ රේඛා කාර්ය සාධනය අතර මායිම පිළිබඳව එකඟ වන්න.
ආදේශන අනතුරු ඇඟවීම:අඳින ලද ඩයි එකක් තවදුරටත් එහි මුල් මානයන් ආරක්ෂා කර ගත නොහැක. මැෂින් අතුරුමුහුණත සහ හොඳ රඳවා තබා ඇති පයිප්ප මැනීම, ඕනෑම මුල් ඇඳීම් සොයාගෙන පැරණි හිස ප්රතිස්ථාපනය කරන්නේ මන්දැයි පැහැදිලි කරන්න. අඳින ලද සෑම මානයක්ම පිටපත් කිරීමෙන් එකම ප්රවාහය හෝ පෙළගැස්වීමේ ගැටලුව ප්රතිනිෂ්පාදනය කළ හැකිය.
ඉස්කුරුප්පු වින්යාසය ද ද්රව්යමය රාජකාරියට අනුරූප විය යුතුය. නන්හයියාගේ බ්රවුස් කරන්නතනි ඉස්කුරුප්පු, සමාන්තර නිවුන් ඉස්කුරුප්පුසහකේතුකාකාර ද්විත්ව ඉස්කුරුප්පු බැරල්පරීක්ෂණය සම්පූර්ණ ප්ලාස්ටික් අංශය ආවරණය කරන විට. උපාංග සහ සම්බන්ධිත මෙවලම් සඳහා, භාවිතා කරන්නextrusion අමතර කොටස් පරාසය.
ඔබ විකිණීමට සැලසුම් කරන නිෂ්පාදන තත්ත්වය මත හිස පිළිගන්න
නිෂ්පාදනය කරන ලද සංරචක ඇඳීමට ගැලපෙන බව මාන පරීක්ෂාව ඔප්පු කරයි. නිශ්චිත සංයෝගයක් සම්පූර්ණ රේඛාව හරහා ගලා යන ආකාරය එය ඔප්පු නොකරයි. ශබ්ද පිළිගැනීමේ සැලැස්ම කොටස් දෙකකින් සමන්විත වේ: සංරචක සත්යාපනය සහ නිෂ්පාදන ධාවනය.
| පිළිගැනීමේ අදියර | සත්යාපනය කළ යුතු දේ | තබා ගැනීමට වාර්තා කරන්න |
|---|---|---|
| ලේඛන සමාලෝචනය | අනුමත ඇඳීම් සංශෝධනය, ද්රව්ය බිල්පත්, වෙනස් කිරීමේ කොටස් අනුකෘතිය, තාපකය සහ සංවේදක ලැයිස්තුව, අත්පොත් සහ අමතර විෂය පථය | අත්සන් කරන ලද ලේඛන ලේඛනය |
| සංරචක පරීක්ෂාව | විවේචනාත්මක අතුරුමුහුණත්, කේන්ද්රීය ලක්ෂණ, මුද්රා තැබීමේ මුහුණු, ගාංචු, වරායන්, ද්රව්ය, ප්රතිකාර සහ දෘශ්ය ප්රවාහ මතුපිට තත්ත්වය | අනුපිළිවෙලෙහි දක්වා ඇති මානයන් සහ ද්රව්යමය හෝ ප්රතිකාර වාර්තා |
| එකලස් පරීක්ෂාව | සවි කිරීම, දිශානතිය, තාපක ස්ථාපනය, සංවේදක ඇතුළු කිරීම, කේන්ද්රගත චලනය, ආධාරක, එසවීම සහ ප්රවේශය | ඡායාරූප සමඟ එකලස් කිරීමේ පිරික්සුම් ලැයිස්තුව |
| උනුසුම් පරීක්ෂාව | කලාප හඳුනාගැනීම, පාලක ප්රතිචාරය, සංවේදක කියවීම, වත්මන් ඇඳීම සහ තාප ස්ථායීතාවය | කලාප සිතියම සහ ස්ථාවර කියවීම් |
| නිෂ්පාදන ධාවනය | එකඟ වූ ද්රව්ය, පයිප්ප ප්රමාණය, ප්රතිදානය, රේඛා වේගය, උෂ්ණත්වය, දියවන පීඩනය, මෝටර් බර, රික්තය සහ සිසිලන තත්ත්වයන් | කාලය මත පදනම් වූ ක්රියාවලි පත්රය සහ රඳවා ගත් සාම්පල |
| නල පරීක්ෂාව | OD, බහු ඔරලෝසු ස්ථාන වල බිත්තිය, ovality, දිගට ස්කන්ධය, අභ්යන්තර සහ පිටත පෘෂ්ඨය, සෘජු බව සහ අවශ්ය සම්මත පරීක්ෂණ | පරීක්ෂණ වාර්තාව නියැදි ස්ථානය සහ නිෂ්පාදන කාලය සමඟ බැඳී ඇත |
| සාමාන්ය මෙහෙයුම | ආරම්භය, මධ්යගත නිවැරදි කිරීම, සාමාන්ය නැවතුමක්, ආරක්ෂිතව විසුරුවා හැරීම හෝ එකඟ වූ ප්රමාණයේ වෙනසක් | ක්රියාකරු අත්සන් කිරීම සහ විවෘත අයිතම ලැයිස්තුව |
ප්රායෝගික විට ගැනුම්කරුගේ සාමාන්ය සූත්රගත කිරීම භාවිතා කරන්න. ආදේශක ද්රව්ය අවශ්ය නම්, වෙනස සටහන් කර පරීක්ෂණයෙන් ඔප්පු වන දේ සීමා කරන්න. සාර්ථක PE ධාවනයක් PVC සූත්රයක් වලංගු නොවන අතර ඝන-බිත්ති අඩු වේග නිෂ්පාදනයක් තුනී බිත්ති අධිවේගී තත්වයක් ඔප්පු නොකරයි.
අපගේ කර්මාන්තශාලා දර්ශනය:උපරිම ප්රතිදානයකදී කෙටි සංදර්ශකයකට වඩා සොයා ගත හැකි මිනුම් සහිත ස්ථාවර ධාවනයකට අපි කැමැත්තෙමු. පීඩනය සමනය විය යුතුය, බිත්ති කියවීම් පාලනය කළ හැකි විය යුතුය, හීටර් අසාමාන්ය ලෙස චක්රීය නොවිය යුතුය සහ සිසිලනය කළ නළය එකඟ වූ පරීක්ෂණයට අනුකූල විය යුතුය. එම ප්රතිඵලය දෙපැත්තටම ප්රයෝජනවත් භාරදීමේ ලක්ෂ්යයක් ලබා දෙයි.


නිතර අසන ප්රශ්න
පයිප්ප නිස්සාරණය ඩයි හෙඩ් එකක් උපුටා දැක්වීමට අවශ්ය තොරතුරු මොනවාද?
පොලිමර් ශ්රේණිය සහ සූත්රය, පයිප්ප ප්රමිතිය, සම්පූර්ණ ප්රමාණය සහ බිත්ති පරාසය, ඉලක්ක ප්රතිදානය සහ රේඛා වේගය, පිටකිරීමේ වර්ගය, දියවන ආදාන සහ ෆ්ලැන්ජ් ඇඳීම, තාපක වෝල්ටීයතාව, සංවේදක අවශ්යතා, පහළ ක්රමාංකන විස්තර, කැමති වෙනස් කිරීමේ කොටස් සහ පිළිගැනීමේ සැලැස්ම යවන්න. වත්මන් සම්බන්ධතාවයේ ඡායාරූප සහ මනින ලද ඇඳීම් ප්රතිස්ථාපන ව්යාපෘති සඳහා ද ප්රයෝජනවත් වේ.
PVC, PE සහ PPR එක පයිප්ප ඩයි හෙඩ් එකක් ධාවනය කළ හැකිද?
පටු ලෙස නිර්වචනය කරන ලද ව්යාපෘතියක හවුල් බාහිර ශරීරයක් තාක්ෂණිකව කළ හැකි නමුත් PVC, PE සහ PPR එකම ප්රවාහ, තාප හෝ ප්රමාණයේ තත්වයන් නිර්මාණය නොකරයි. අපි මුලින්ම සම්පූර්ණ සූත්රගත කිරීම, ප්රතිදානය, ප්රමාණ පරාසය, ප්රවාහ මාර්ග අවශ්යතා සහ පිරිසිදු කිරීමේ ක්රමය සංසන්දනය කරමු. වෙනම මෙවලමක් හෝ වෙනම හිසක් ආරක්ෂිත නිෂ්පාදන තේරීම විය හැකිය.
පයිප්ප ඩයි විෂ්කම්භය අවසාන නල විෂ්කම්භයට සමානද?
සාමාන්යයෙන් නැත. දියවීම ඉදිමී, පහළට ඇද, ක්රමාංකනයට ඇතුළු වී සිසිල් වන නිසා ඩයි එකෙන් ඉවත් වූ පසු උණුසුම් නළය වෙනස් වේ. අවශ්ය ඩයි සහ මැන්ඩ්රල් මානයන් නාමික පයිප්ප ප්රමාණයෙන් කෙලින්ම පිටපත් නොකර ද්රව්ය, ප්රතිදානය, රේඛා වේගය, රික්ත ප්රමාණය සහ සිසිලන පද්ධතිය සමඟ සැලසුම් කළ යුතුය.
ඩයි හෙඩ් එකෙන් පමණක් පයිප්ප බිත්ති ඝණත්වය සහ ඕවලිය සහතික කළ හැකිද?
නැත. මිය යන හිස වළයාකාර දියවන ව්යාප්තිය ස්ථාපිත කරයි, නමුත් අවසාන බිත්ති ඝණත්වය සහ ovality ද දියවන ස්ථායීතාවය, කේන්ද්රගත කිරීම, උෂ්ණත්ව සමතුලිතතාවය, ක්රමාංකන තත්ත්වය, රික්තය, සිසිලනය, ඇදගෙන යාමේ පෙළගැස්ම සහ රේඛා වේගය මත රඳා පවතී. පිළිගැනීම සම්පූර්ණ මෙහෙයුම් රේඛාව පරීක්ෂා කළ යුතුය.
නන්හයියා නිස්සාරණය සඳහා භාවිතා කරන ද්රව්ය මොනවාද?
Nanhaiya's general extruder die head page හි 38CrMoAl නයිට්රයිඩින් සහ HV950 සිට HV1000 දක්වා පෘෂ්ඨීය දෘඪතාව සමඟ ලැයිස්තුගත කරයි. කැපවූ පයිප්ප නිස්සාරණය ඩයි හෙඩ් විස්තර කර ඇත්තේ දෘඩ පෘෂ්ඨයන් සහිත මිශ්ර වානේ ලෙසිනි. අනුමත පිරිවිතරයේ දුම්මල, ආකලන සහ පිරිසිදු කිරීමේ ක්රමය සඳහා අවසාන ද්රව්ය, තාප පිරියම් කිරීම සහ තෙත් කරන ලද මතුපිට අවශ්යතා තහවුරු කළ යුතුය.
මම බොහෝ ප්රමාණයේ ඇතුළු කිරීම් හෝ සම්පූර්ණ හිස් කිහිපයක් සහිත එක් ඩයි හෙඩ් එකක් මිලදී ගත යුතුද?
ප්රමාණයේ පරාසය, ප්රතිදානය සහ පිරිසිදු කිරීමේ ක්රියාවලිය එක් ශරීරයකට අධික ලෙස ගැලපීමකින් තොරව කාර්යය ආවරණය කිරීමට ඉඩ දෙන විට වෙනස් කිරීමේ කොටස් භාවිතා කරන්න. නිෂ්පාදන විෂ්කම්භය, පොලිමර්, නිමැවුම්, ස්ථර ව්යුහය හෝ වෙනස් කිරීමේ සංඛ්යාතයෙන් විශාල වශයෙන් වෙනස් වන විට වෙනම හිස් අර්ථ දැක්විය හැක. මෙවලම් මිල පමණක් නොව සම්පූර්ණ වෙනස්වීම් කාලය සහ නිෂ්පාදන අවදානම සසඳන්න.
පයිප්ප නිස්සාරණය මිය ගිය හිසක් පිළිගත යුත්තේ කෙසේද?
චිත්ර ඇඳීම, ද්රව්ය, ප්රතිකාර, තාපකය, සංවේදකය, ෆ්ලැන්ජ් සහ ප්රවාහ මාර්ග චෙක්පත් සමඟ ආරම්භ කරන්න. ඉන්පසුව නිශ්චිත පයිප්ප ප්රමාණය, ප්රතිදානය සහ රේඛා වේගය අනුව එකඟ වූ නිෂ්පාදන ද්රව්ය ධාවනය කරන්න. වාර්තාගත උෂ්ණත්වය, දියවන පීඩනය, පරිධිය වටා බිත්ති කියවීම්, පිටත විෂ්කම්භය, ovality, මතුපිට තත්ත්වය, දිගට ස්කන්ධය සහ ඉලක්ක නල ප්රමිතියට අවශ්ය ඕනෑම පරීක්ෂණ.
නිස්සාරණය කරන ලද නල බිත්තියක එක් පැත්තක් ඝන වීමට හේතුව කුමක්ද?
විය හැකි හේතු අතර ඩයි හෝ මැන්ඩ්රල් වැරදි ලෙස කේන්ද්රගත වීම, පරිධියේ උෂ්ණත්ව අසමතුලිතතාවය, අසමාන දියවන ප්රවාහය, ප්රවාහ මාර්ගයේ තැන්පතු හෝ හානි, අස්ථායී පිටාර ප්රතිදානය, ක්රමාංකන නොගැලපීම, අසමාන රික්තකය හෝ සිසිලනය සහ ඇදගෙන යාමේ නොගැලපීම ඇතුළත් වේ. ප්රවාහයේ ගැටලුවක් සැඟවීමට මධ්යගත බෝල්ට් භාවිතා කිරීමට පෙර ප්රවණතාවය පරීක්ෂා කරන්න.
නන්හයියාගේ වත්මන් නිෂ්පාදන, උපකරණ සහ සේවා තොරතුරු වලින් සකස් කරන ලද තාක්ෂණික අන්තර්ගතය, නිල ISO පයිප්ප-සම්මත පිටු මගින් පමණක් සහාය දක්වයි. අවසාන ජ්යාමිතිය, ද්රව්ය, ප්රතිකාර, මානයන් සහ පිළිගැනීමේ නිර්ණායක අනුමත ව්යාපෘති පිරිවිතර මගින් අර්ථ දක්වා ඇත.