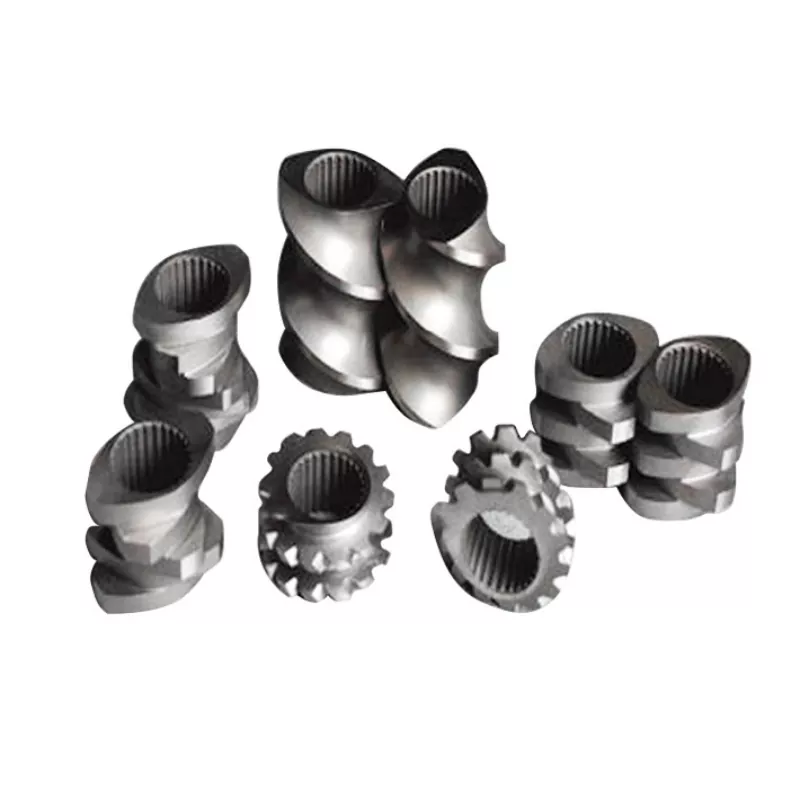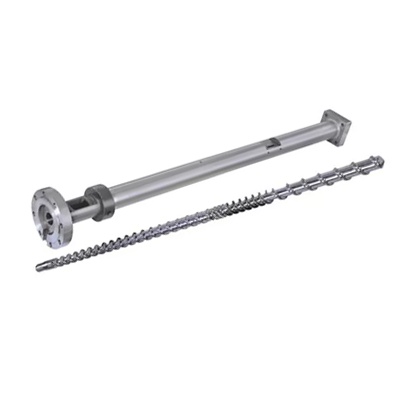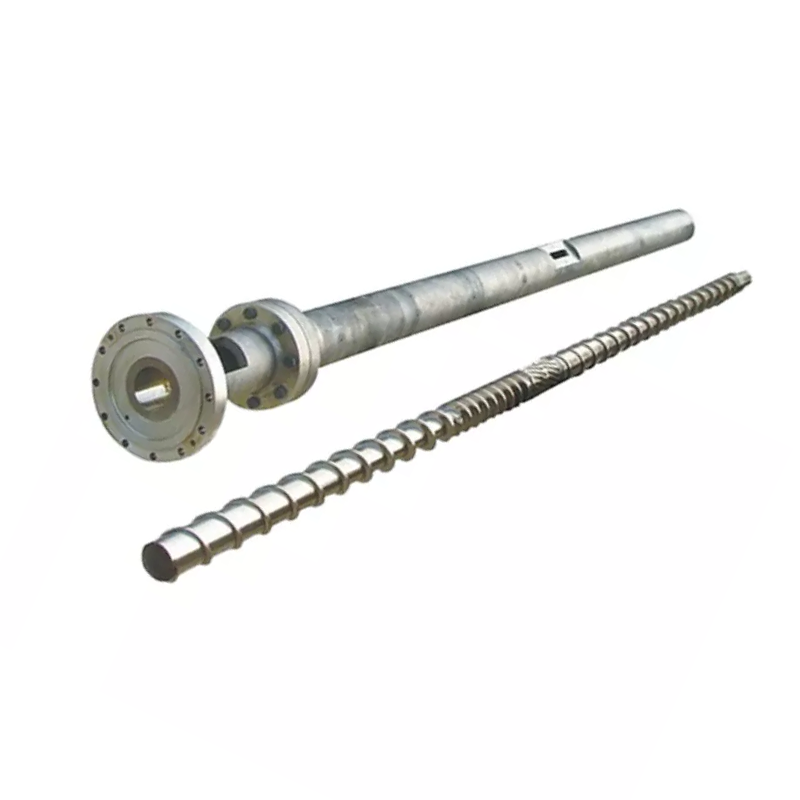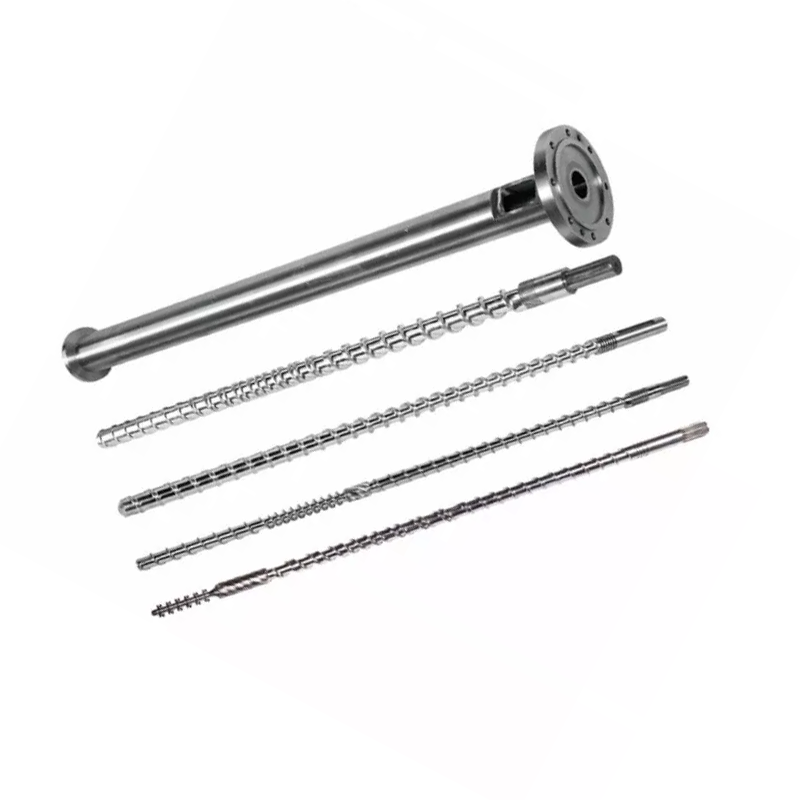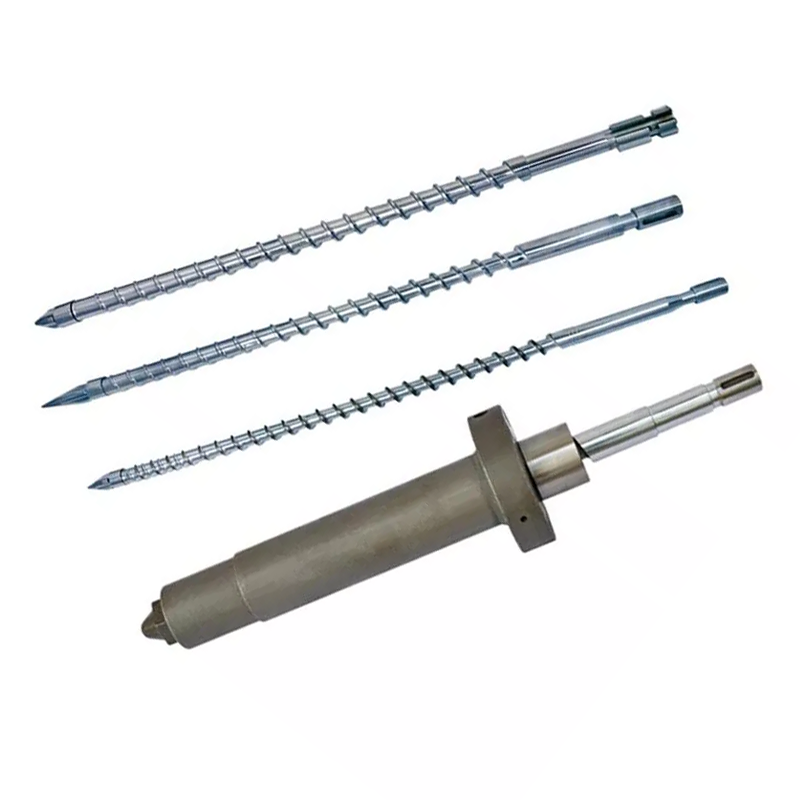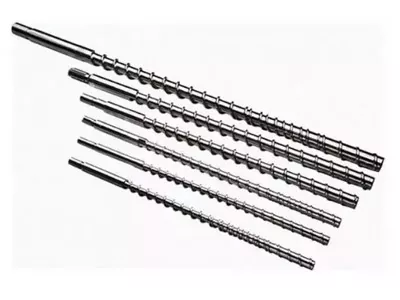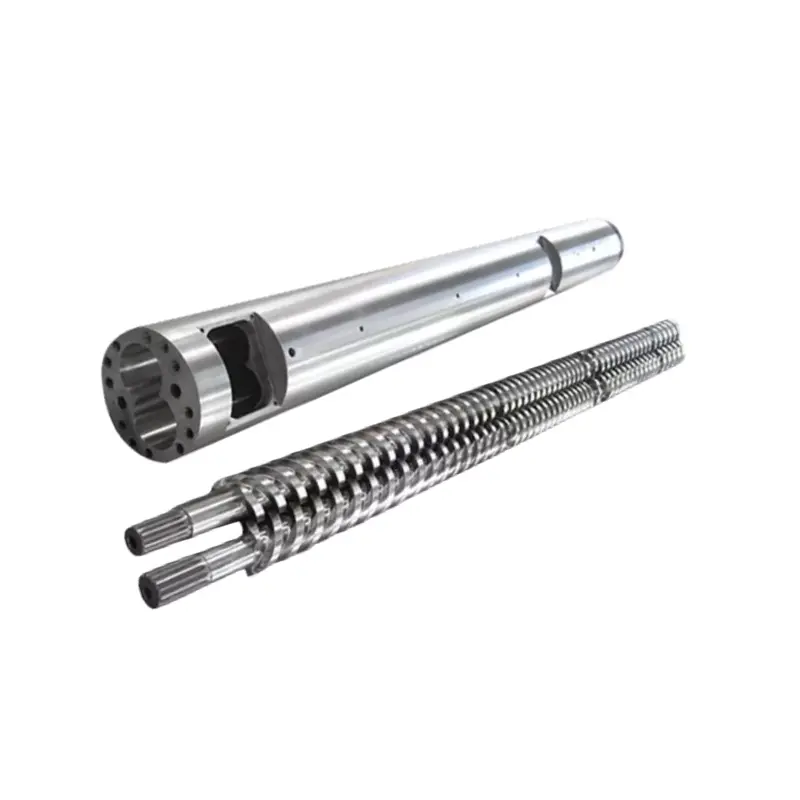
ඔබගේඉන්ජෙක්ෂන් මෝල්ඩින් ඉස්කුරුප්පු බැරලයඋණු කිරීමේ ගුණාත්මකභාවය, වෙඩි තැබීමේ අනුකූලතාව සහ චක්ර කාලය තීරණය කරයි. පහතින්: ඔබේ දුම්මල සඳහා ජ්යාමිතිය සහ මතුපිට ප්රතිකාරය තෝරා ගන්නේ කෙසේද, කට්ටලය නඩත්තු කරන්නේ කෙසේද සහ යන්ත්ර සැකසීම් හරහා ලුහුබැඳ යාම වෙනුවට ඉස්කුරුප්පු ඇණ, බැරලය හෝ චෙක් මුද්ද වෙත දෝෂයක් සොයා ගන්නේ කෙසේද. අපගේ නයිට්රයිඩ 38CrMoAlA එන්නත් ඉස්කුරුප්පු 950-1050 HV, ඇඳුම PE, PP, PS, සහ ABS 0.5-0.8 mm නයිට්රයිඩ ස්ථරයක් රැගෙන 30% දක්වා වීදුරු කෙඳි හසුරුවයි. ඊට පසු, හෝ විඛාදන දුම්මල මත, සිදුරට 62 HRC දක්වා තද මිශ්ර ලෝහ ඉසීම අවශ්ය වේ. ප්රතිදානය පහත වැටී චක්ර දිග හැරේ නම්, වෙනත් කට්ටලයක් ස්පර්ශ කිරීමට පෙර දෝශ නිරාකරණ වගුව කියවන්න.

ඉන්ජෙක්ෂන් මෝල්ඩින් ඉස්කුරුප්පු බැරලයක් යනු කුමක්ද?
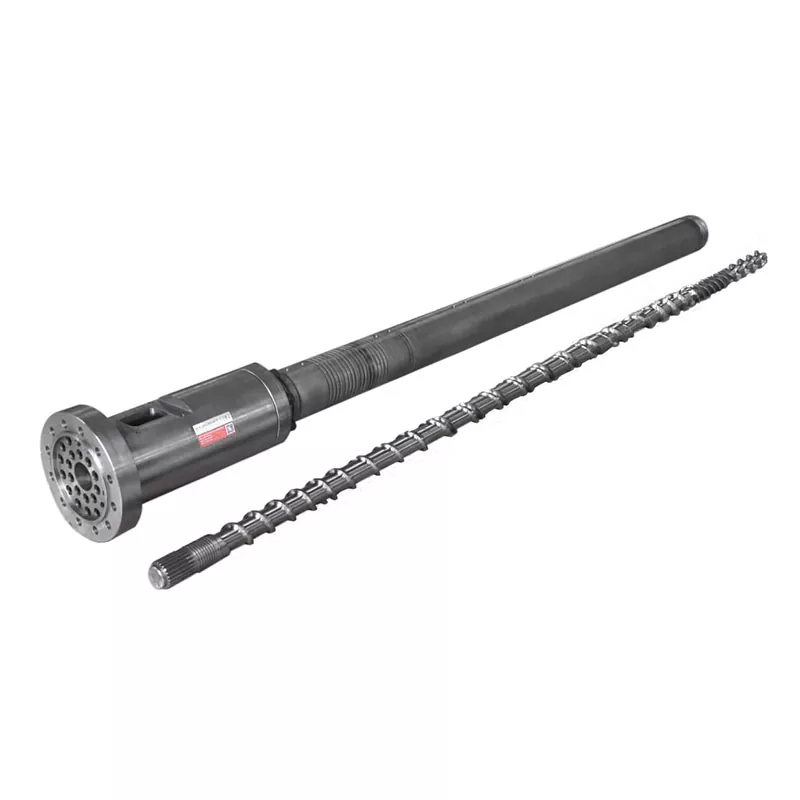
ඉස්කුරුප්පු ඇණ සහ බැරලය ඉන්ජෙක්ෂන් මෝල්ඩින් යන්ත්රයේ ප්ලාස්ටික්කරණ ඒකකය සාදයි. ඔවුන් එක්ව, ආප්පයෙන් ඝන පෙති ගෙන, ඒවා උණු කර, ඒකාකාර උණු කිරීමකට මිශ්ර කර, නිශ්චිත වෙඩි පහරක් මීටර් කර, එම වෙඩිල්ල අච්චුවට එන්නත් කරයි. ඔබේ යන්ත්රය නිපදවන සෑම කොටසක්ම මෙම යුගලය හරහා ගමන් කරයි.
මෝල්ඩර් තුණ්ඩ ප්රතිස්ථාපනය කරයි, අච්චු සුසර කරයි, සහ ප්ලාස්ටික්කරණ ඒකකය දෙස බැලීමට පෙර සති ගණනක් උෂ්ණත්වය සකස් කරයි. ඒ පිළිවෙල ආපස්සට. ඉස්කුරුප්පු ඇණ හෝ බැරලය පැළඳ සිටින විට, පාලකයේ කිසිදු සැකැස්මක් ක්රියාවලිය නැවත ගෙන එන්නේ නැත.
ප්ලාස්ටික්කරණයේදී ඉස්කුරුප්පුවේ කාර්යභාරය
ඉස්කුරුප්පු ඇණ බොහෝ උණු කිරීම සිදු කරයි, සහ තාපක පටි සමඟ නොවේ. බැරල් තාපය දායක වේ, නමුත් අධිපති ද්රවාංක යාන්ත්රණය වේකප්පාදු තාපය: ඉස්කුරුප්පු ඇණ උණුසුම් බැරල් බිත්තියට එරෙහිව පොලිමර් ඇදගෙන යන අතර, ඝර්ෂණය ද්රව්යය තුළම තාපය ජනනය කරයි. ඔබේ සෙට්පොයින්ට් චලනය නොවන විට පවා ඉස්කුරුප්පු ජ්යාමිතිය වෙනස්වීම් දියවන උෂ්ණත්වය වන්නේ එබැවිනි.
ඉස්කුරුප්පු ඇණ ද වෙඩි තැබීම මීටර් කරයි. එය ප්ලාස්ටික් කිරීම සඳහා භ්රමණය වන අතර, තුඩය ඉදිරිපිට දියවීම එකතු වන විට පසුබසින අතර පසුව නතර වේ. එය ආපසු ලබා ගන්නා දුර ඔබේ වෙඩි ප්රමාණයයි. ගුවන් ගමන් හරහා පසුපසට කාන්දු වන හෝ පිරික්සුම් වළල්ල පසු කරන ඕනෑම දියවීමක් එම මිනුම දූෂණය කරයි.
අවසාන වශයෙන්, ඉස්කුරුප්පු ඇණ එන්නත් කරයි. එය භ්රමණය වීම නවතා ජලනලයක් මෙන් ඉදිරියට ධාවනය වන අතර තුණ්ඩය හරහා දිය වීමට බල කරයි. මෙම ද්විත්ව භූමිකාව, භ්රමණය සහ ප්රතිවිකුණුම් කිරීම, නිස්සාරණ ඉස්කුරුප්පු ඇණකින් එන්නත් ඉස්කුරුප්පුවක් වෙන් කරයි.
තාප හුවමාරුව සහ පාලනය කිරීමේදී බැරලයේ කාර්යභාරය
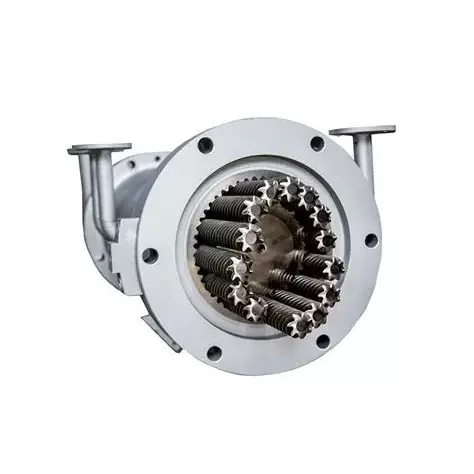
බැරලය යනු රත් වූ සිදුරක් සහිත නිරවද්ය පීඩන භාජනයකි. එය එන්නත් පීඩනය අඩංගු වන අතර, පටිවලින් තාපය පොලිමර් බවට මාරු කරයි, සහ ඉස්කුරුප්පු ඇණ ද්රව්ය කපා දමන දෘඩ බිත්තිය සපයයි.
එහි සිදුර රවුම්, කෙළින් සහ මානයන් තදින් පැවතිය යුතුය. සිදුර විශාල වූ විට, ඉස්කුරුප්පු පියාසර කිරීම සහ බැරල් බිත්තිය අතර නිෂ්කාශනය වර්ධනය වේ. දියවීම පසුව ඉදිරියට ගමන් කරනවා වෙනුවට ගුවන් ගමන් හරහා පසුපසට කාන්දු වන අතර ප්ලාස්ටික් කිරීමේ අනුපාතය පහත වැටේ.
බැරල් රත් කිරීම කලාපකරණය කර ඇත, සාමාන්යයෙන් පෝෂණය, සම්පීඩනය සහ මැනීම, ඒ සෑම එකක්ම තමන්ගේම පාලකයක් සහ තාපකයක් ඇත. සංදර්ශකය සාමාන්ය ලෙස කියවන අතරතුර එක් කලාපයක ප්ලාවනය වූ තාපකූපයකට මාස ගණනක් ද්රව්ය පිසීමට හැකිය.
Screw සහ බැරල් පද්ධතියක් ලෙස එකට වැඩ කරන ආකාරය
කොටස් දෙක ගැලපෙන යුගලයක් ලෙස ක්රියා කරයි, සහ යුගලය විස්තර කරන අංකය වේරේඩියල් නිෂ්කාශනය: බැරල් සිදුරු විෂ්කම්භය සහ ඉස්කුරුප්පු පියාසර විෂ්කම්භය අතර වෙනස අඩක්.
නිර්මාණය අනුව නිෂ්කාශනය කුඩා වේ. නව කට්ටලයක් සඳහා වන කර්මාන්ත රීතිය දළ වශයෙන් එක් එක් ඉස්කුරුප්පු විෂ්කම්භය සඳහා පැත්තකට නිෂ්කාශනය අඟල් 0.001 කි. 60 (අඟල් 2.36 පමණ) ඉස්කුරුප්පුවක් මත, එය පැත්තකට 0.06 මි.මී. ඔබේ ගොඩනැගීමේ ඇඳීම අධිකාරිය වන අතර, එය සැමවිටම ඔබ පරීක්ෂා කරන අංකය විය යුතුය.
ඒ කුඩා පරතරය සැබෑ වැඩ කරයි. එය අතීතයට ලිස්සා යාම වෙනුවට බැරල් බිත්තියට එරෙහිව කතුරු කිරීමට පොලිමර්ට බල කරයි. නිෂ්කාශනය දෙගුණ කිරීම සහ කපා හැරීම දුර්වල වීම, දියවීම මන්දගාමී වීම, ප්රතිදානය පහත වැටීම සහ යන්ත්රය අවශ්ය නොවන තාපය සමඟ වන්දි ගෙවීමට උත්සාහ කරයි.
එක් කොටසක් පමණක් ප්රතිස්ථාපනය කිරීම කලාතුරකින් අඳින ලද යුගලයක් නිවැරදි කරයි. අඳින ලද බැරලයක් තුළ ඇති නව ඉස්කුරුප්පු ඇණ, නැතිවූ නිෂ්කාශනයෙන් අඩක් පමණක් ප්රතිස්ථාපනය කරයි, සහ නොගැලපීම නව කොටස නියමිත ප්රමාණයට වඩා වේගයෙන් අඳියි.
එන්නත් අච්චු ඉස්කුරුප්පු ඇණෙහි ව්යුහ විද්යාව
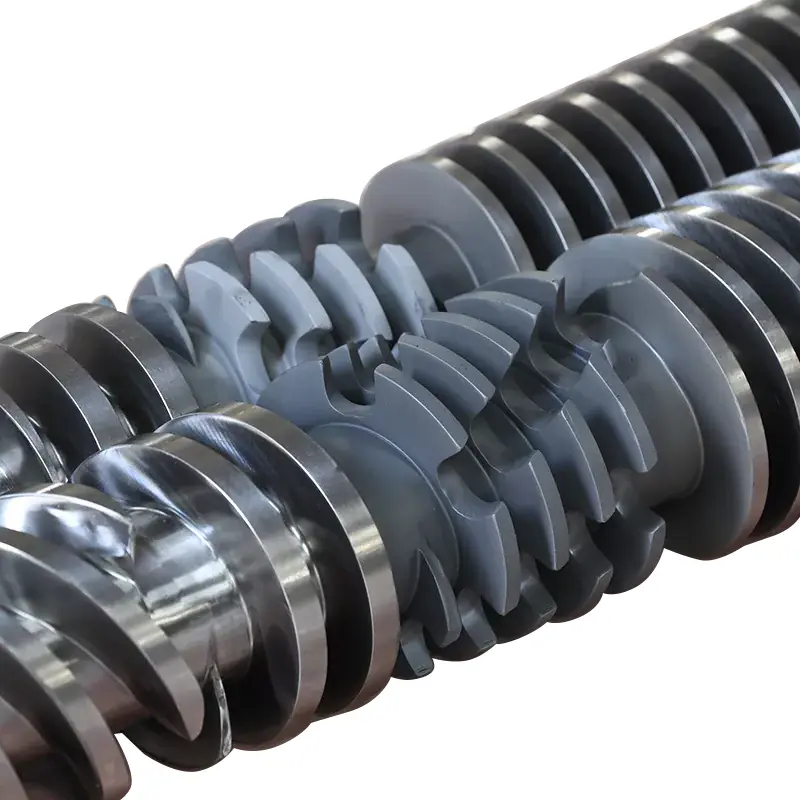
සම්මත එන්නත් ඉස්කුරුප්පුවක් කලාප තුනකට සහ ඉඟි එකලස් කිරීමකට බෙදා ඇත. සෑම කලාපයකටම රැකියාවක් ඇති අතර, එක් එක් ඔබට හඳුනාගත හැකි ආකාරයෙන් අසමත් වේ.
| කලාපය | නාලිකා ගැඹුර | රැකියාව | අසාර්ථකත්වය පෙනෙන්නේ කෙසේද? |
|---|---|---|---|
| පෝෂණය කරන්න | ගැඹුරු | පෙති ගන්න, ඒවා ඉදිරියට ගෙන යන්න | පාලම්, කුසගින්න, අක්රමවත් ආහාර, නොගැලපෙන ප්රකෘතිමත් වීම |
| සම්පීඩනය (සංක්රමණය) | නොගැඹුරු | බැරල් බිත්තියට එරෙහිව පොලිමර් සංයුක්ත කර උණු කරන්න | Unmelts, දුර්වල මිශ්ර කිරීම, මෙම කලාපය මුලින්ම පැළඳ සිටී |
| මැනීම | නොගැඹුරු | සමජාතීයකරණය සහ ස්ථාවර උණු කිරීම පොම්ප කරන්න | වෙඩි විචලනය, උෂ්ණත්වය ඉහළ යාම |
| ඉඟිය සහ මුද්ද පරීක්ෂා කරන්න | — | එන්නත් කිරීමේදී ආපසු ගලායාමට එරෙහිව මුද්රා තබන්න | වෙඩි ප්රමාණය ප්ලාවිතය, කෙටි පහරවල්, කුෂන් නැතිවීම |
පෝෂක කලාපය
ගැඹුරු නාලිකා ආප්ප උගුරෙන් පෙති අල්ලා ඒවා ඝන ලෙස ඉදිරියට ගෙන යයි. මෙම කලාපය බොහෝ සෙයින් දිය නොවේ. එය දන්වයි.
ආහාර ගැටළු දියවීමේ ගැටළු ලෙස වෙස්වළා ගනී. පෙති උගුරේ ගිලී ගියහොත් හෝ ආහාර කොටස අධික ලෙස රත් වී පෙති මෘදු වී ඉක්මනින් ඇලී ඇත්නම්, ඉස්කුරුප්පු ඇණ සාගින්නෙන් පෙළේ. ප්රතිසාධන කාලය වෙනස් වන අතර වෙඩි ප්රමාණය පහත දැක්වේ. ඔබ ජ්යාමිතියට දොස් පැවරීමට පෙර ආහාර උගුරේ සිසිලනය පරීක්ෂා කරන්න.
සම්පීඩන (සංක්රාන්ති) කලාපය
මෙම කොටස දිගේ නාලිකාව නොගැඹුරු වේ. එම නොගැඹුරු උණුසුම් බැරල් බිත්තියට එරෙහිව බහු අවයවකය මිරිකන අතර උණු කිරීම සිදු කරන කැපුම් තාපය ජනනය කරයි.
සම්පීඩන කලාපය යනු ඇඳුම් සාන්ද්රණය වන ස්ථානයයි. මෙහි පීඩනය උපරිම වන අතර උල්ෙල්ඛ පිරවුම් මෙහි දැඩි ලෙස ඇඹරෙනවා. ඔබ පැළඳ සිටින ඉස්කුරුප්පු ඇණ මනින විට, ඔබ මුලින්ම ඉලක්කම් සොයා ගන්නේ මෙයයි.
මිනුම් කලාපය
නොගැඹුරු, නියත-ගැඹුරු නාලිකා දියවීම සමජාතීය කර ස්ථාවර පීඩනයකින් ඉදිරියට පොම්ප කරයි. මෙම කලාපය වෙඩි තැබීමේ අනුකූලතාව තීරණය කරයි.
මිනුම්-කලාප ඇඳීම වෙඩි විචල්යයක් ලෙස සහ එකම සැකසුම් ස්ථානවල දියවන උෂ්ණත්වය ඉහළ යාම ලෙස පෙන්වයි. එකම ද්රව්යය චලනය කිරීමට ඉස්කුරුප්පු ඇණ වඩාත් වෙහෙස මහන්සි වී වැඩ කරයි.
ඉස්කුරුප්පු ඉඟිය, මුද්ද සහ ආපසු නොඑන කපාටය පරීක්ෂා කරන්න
චෙක් මුද්ද එකලස් කිරීම, සමහර විට ආපසු නොඑන කපාටය ලෙස හැඳින්වේ, එය ලබා ගැනීමට වඩා වැඩි අවධානයක් ලැබිය යුතුය. එය ඉස්කුරුප්පු තුඩෙහි වාඩි වී එක් කාර්යයක් කරයි: එන්නත් කිරීමේදී එය මුද්රා කරයි, එබැවින් දියවීම ඉස්කුරුප්පු ඇණ මතට වඩා අච්චුවට යයි.
එය මුද්රා තැබීම නැවැත්වූ විට, ඔබට වෙඩි ප්රමාණයේ වෙනසක්, කෙටි වෙඩි තැබීම් සහ අතුරුදහන් වන කුෂන් ලැබේ. මෝල්ඩර්ස් මෙය හඹා යාම සඳහා එන්නත් පීඩනය, රඳවා ගැනීමේ කාලය සහ උෂ්ණත්වය සකස් කිරීම සඳහා සති ගණනක් ගත කරයි. ඒ කිසිවක් ක්රියා නොකරයි, මන්ද දියවීම ගෙවී ගිය මුද්දක් පසුකර පසුපසට පැන යන බැවිනි.
සංඥා තුනක් චෙක් වළල්ලට විශේෂයෙන් යොමු කරයි. කුෂන් නියතව පවතිනවාට වඩා වෙඩි පහරින් වෙඩි තැබීම වෙනස් වේ. යන්ත්රය සාමාන්ය ප්රකෘතිය වාර්තා කරන අතරතුර වෙඩි බර ප්ලාවනය වේ. තවද නැවත නැවතත් කළ හැකි ක්රියාවලියක් දුම්මල හෝ සැකසුමෙහි වෙනසක් නොමැතිව හදිසියේම අක්රමවත් වේ.
යතුරු ඉස්කුරුප්පු ජ්යාමිතිය පරාමිතීන්
අංක හතරක් එන්නත් ඉස්කුරුප්පුවක් විස්තර කරයි. ඒවා තේරුම් ගන්න, සහ සැපයුම්කරුවෙකුගේ උද්ධෘතය කළු පෙට්ටියක් වීම නතර කරයි.
L/D අනුපාතය: Resin මගින් නිර්වචනය, සූත්රය සහ නිර්දේශිත අගයන්
L/D අනුපාතයඉස්කුරුප්පුවේ වැඩ කරන දිග එහි පිටත විෂ්කම්භයෙන් බෙදනු ලැබේ. පළලට වඩා 22 ගුණයක් දිග ඉස්කුරුප්පුවක L/D 22:1 වේ. සූත්රය සරලව L න් D වලින් බෙදනු ලබන අතර, ප්රමාණයෙන් අනුපාත පරිමාණය: 22:1 හි 50 mm ඉස්කුරුප්පුවක් 1,100 mm ක්රියාකාරී දිගක් ඇත.
L/D මඟින් ඉස්කුරුප්පු ඇණ උණු කිරීමට, මිශ්ර කිරීමට සහ සමජාතීය කිරීමට කොපමණ ඉඩ ප්රමාණයක් තිබේද යන්න පාලනය කරයි. දිගු වැඩි ද්රවාංක ධාරිතාවක් සහ වඩා හොඳ මිශ්ර කිරීමක් ලබා දෙයි. කෙටි කාලය අඩු පදිංචිය ලබා දෙයි, එය තාප සංවේදී දුම්මල ආරක්ෂා කරයි.
ඉන්ජෙක්ෂන් ඉස්කුරුප්පු නිස්සාරණ ඉස්කුරුප්පු වලට වඩා කෙටි වේ. ඉස්කුරුප්පු ඇණ නොනවත්වා පොම්ප කිරීමට වඩා වරකට එක් වෙඩිල්ලක් සූදානම් කරයි, සහ වෙඩි අතර ද්රව්ය බැරලයක වාඩි වී සිටී. තුළL/D අනුපාතය එන්නත් අච්චුවප්රායෝගිකව, බොහෝ යන්ත්ර 18:1 සහ 25:1 අතර වැටේ, සාමාන්ය කාර්ය යන්ත්රවල 20:1 සිට 22:1 දක්වා පොදු වේ.
PVC වැනි තාප සංවේදී දුම්මල කෙටි අවසානයට අනුග්රහය දක්වයි, එබැවින් ද්රව්යය උණුසුම් කාලය අඩු වේ. හොඳින් දියවීම අවශ්ය ඉංජිනේරු ප්ලාස්ටික් දිගු අවසානයට හිතකරය. අපගේ L/D අනුපාත මාර්ගෝපදේශය වෙළඳාම් කිරීම් ගැඹුරින් ආවරණය කරයි.
සම්පීඩන අනුපාතය: එය ෂියර් හීට් සහ මෙල්ට් ගුණාත්මක භාවයට බලපාන ආකාරය
සම්පීඩන අනුපාතයපෝෂක කලාපයේ නාලිකා ගැඹුර මැනුම් කලාපයේ නාලිකා ගැඹුරට සංසන්දනය කරයි. එහි මිනුම් නාලිකාවට වඩා තුන් ගුණයක් ගැඹුරු පෝෂක නාලිකාවක් සහිත ඉස්කුරුප්පුවක් 3: 1 හි සම්පීඩන අනුපාතයක් ඇත.
සම්පීඩන අනුපාතය ඉස්කුරුප්පු ඇණ ද්රව්ය කෙතරම් තදින් ක්රියා කරයිද යන්න සකසයි. ඉහළ සම්පීඩනය යනු වැඩි කැපීම, වැඩි යාන්ත්රික තාපය සහ වඩාත් ආක්රමණශීලී දියවීමයි. පහළ සම්පීඩනය පොලිමර් මෘදු ලෙස සලකයි.
එය දුම්මලයට ගලපන්න, විශාල සංඛ්යාවක් සඳහා මනාපයකට නොවේ. අඩු දුස්ස්රාවීතාවයෙන් යුත් පොලිඔලිෆින් පිරිසිදුව දිය වීමට ධනාත්මක කැපුමක් අවශ්ය වේ. PVC, PC, සහ POM වැනි තාප සංවේදී දුම්මල PE හිරිවැටෙන පරිදි කප්පාදුව යටතේ දිරාපත් වේ. අපගේ සම්පීඩන අනුපාත මාර්ගෝපදේශය පරාසයන් හරහා ක්රියා කරයි.
පියාසැරි ගැඹුර, නාලිකා පළල, සහ ප්රතිදානය මත ඔවුන්ගේ බලපෑම
සම්පීඩන අනුපාතය අනුපාතයක් වන අතර, එම අනුපාතය සහිත ඉස්කුරුප්පු දෙකක් වෙනස් ලෙස හැසිරිය හැක. නිරපේක්ෂ ගැඹුර වැදගත් වේ.
ගැඹුරු මිනුම් නාලිකාවක් විප්ලවයකට වැඩි ද්රව්ය චලනය කරයි, ප්ලාස්ටික්කරණ අනුපාතය ඉහළ නංවයි, නමුත් එය අඩුවෙන් තරයේ මිශ්ර වී අඩු ඒකාකාර දියවීමක් ලබා දෙයි. නොගැඹුරු මිනුම් නාලිකාවක් වඩා හොඳින් මිශ්ර වන අතර වාරයකට අඩු ප්රතිදානයකදී වඩා ස්ථාවර උෂ්ණත්වයක් ලබා දෙයි.
පියාසැරි පළල සහ හෙලික්ස් කෝණය සම්ප්රේෂණ කාර්යක්ෂමතාවයට සහ පියාසර ගොඩබිමේදී ද්රව්ය දකින කැපුමට බලපායි. මේවා ඔබේ ක්රියාවලිය ඉස්කුරුප්පු නිර්මාණකරුවෙකුට විස්තර කිරීමෙන් ඔබ සඳහන් කරන සැලසුම් විස්තර මිස ඔබ මේසයකින් තෝරා ගත යුතු අංක නොවේ.
ඉස්කුරුප්පු විෂ්කම්භය සහ වෙඩි තැබීමේ ප්රමාණයේ සම්බන්ධතාවය
ඉස්කුරුප්පු විෂ්කම්භය යන්ත්රයේ වෙඩි තැබීමේ ධාරිතාව සකසයි. විශාල ඉස්කුරුප්පුවක් ඉදිරි ගමනේ මිලිමීටරයකට වැඩි පරිමාවක් විස්ථාපනය කරයි, එබැවින් එය විශාල පහරක් ලබා දෙයි.
ප්රායෝගික රීතිය සැනසිල්ලේ පටියක් මිස දැඩි සීමාවක් නොවේ. බැරලයේ ධාරිතාවයෙන් කුඩා කොටසක් භාවිතා කරන වෙඩිල්ලක් ධාවනය කරන්න සහ ද්රව්යය බැරලයේ දිගු වේලාවක් වාඩි වී, තාපය හරහා බයිසිකල් පැදීම සහ පිරිහෙනවා. සම්පූර්ණ ධාරිතාවයෙන් ධාවනය වන අතර ස්ථාවර ඇසුරුම් සඳහා අවශ්ය කුෂන් ඔබට අහිමි වේ.
බොහෝ අච්චුකරුවන් බැරලයේ භාවිතා කළ හැකි පරාසයේ මැද කොතැනක හෝ වෙඩි තැබීමක් ඉලක්ක කරයි. ඔබේ කොටස එම පටියෙන් පිටත පිහිටා තිබේ නම්, නිවැරදි නිවැරදි කිරීම වෙනස් ඉස්කුරුප්පු විෂ්කම්භයක් මිස දෘඩ යන්ත්ර සැකසීමක් නොවේ.
මෙන්න අපගේ ප්රකාශිත මාන වගුව, එය අපි ගොඩනඟන පරාසය හරහා වෙඩි තැබීමේ ධාරිතාවය පීලි ඉස්කුරුප්පු සහ බැරල් ප්රමාණය පෙන්වන ආකාරය පෙන්වයි. ඔබේ යන්ත්රය සොයා ගැනීමට හෝ සැපයුම්කරුවෙකු ඔබව උපුටා දක්වන විශ්කම්භය සනීපාරක්ෂාව පරීක්ෂා කිරීමට එය භාවිතා කරන්න.
| වෙඩි තැබීම (g) | ඉස්කුරුප්පු ඇණ Ø × දිග (මි.මී.) | බැරලය Ø × දිග (මි.මී.) |
|---|---|---|
| 30-90 | Φ30 × 900 | Φ85 × 860 |
| 60-125 | Φ35 × 910 | Φ85 × 860 |
| 100-150 | Φ38 × 935 | Φ95 × 900 |
| 125-160 | Φ40 × 980 | Φ95 × 910 |
| 125-300 | Φ42 × 1030 | Φ105 × 1110 |
| 250-400 | Φ45 × 1210 | Φ115 × 1165 |
| 300-500 | Φ50 × 1300 | Φ125 × 1260 |
| 450-600 | Φ55 × 1335 | Φ130 × 1320 |
| 500-700 | Φ56 × 1350 | Φ130 × 1350 |
| 500-700 | Φ60 × 1380 | Φ140 × 1350 |
| 650-800 | Φ65 × 1415 | Φ150 × 1420 |
| 700-1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80-125 | Φ75 × 1825 | Φ170 × 1725 |
| 100-150 | Φ80 × 2000 | Φ180 × 1805 |
| 125-200 | Φ85 × 2300 | Φ190 × 1900 |
| 200-300 | Φ90 × 2700 | Φ210 × 2000 |
| 250-500 | Φ100 × 2600 | Φ230 × 2405 |
| 300-600 | Φ110 × 2600 | Φ256 × 2590 |
| 400-1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600-800 | Φ130 × 3010 | Φ256 × 2970 |
| 800-1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000-1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300-2500 | Φ170 × 3415 | Φ317 × 3380 |
එයින් කියවිය යුතු කරුණු දෙකක්. භෞතික විද්යාව ඉල්ලා සිටින පරිදි වෙඩි තැබීමේ ධාරිතාව විෂ්කම්භය සමඟ ඉහළ යයි. බැරලයේ පිටත විෂ්කම්භය එය සමඟ වර්ධනය වේ, විශාල ඉස්කුරුප්පුවක් කිසි විටෙකත් නොමිලේ උත්ශ්රේණි කිරීමක් නොවේ: එය වෙනස් යන්ත්ර ප්රමාණයේ පන්තියකි.
ඉන්ජෙක්ෂන් මෝල්ඩින් ඉස්කුරුප්පු වර්ග: ඔබට අවශ්ය කුමක්ද?
ඉස්කුරුප්පු පවුල් පහක් සෑම එන්නත් යෙදුමක්ම පාහේ ආවරණය කරයි. නිවැරදි එක රඳා පවතින්නේ ඔබේ දුම්මල සහ ඔබේ කොටස ඉල්ලා සිටින දේ මත ය.
| ඉස්කුරුප්පු වර්ගය | එය කරන්නේ කුමක්ද | සඳහා හොඳම | දුර්වලකම |
|---|---|---|---|
| පොදු අරමුණ (GP) | තනි ගුවන් ගමනක්, සම්මත කලාප තුනක් | PE, PP, PS, ABS, බොහෝ භාණ්ඩ දුම්මල | සම්මුති ජ්යාමිතිය; ඉල්ලන දුම්මල සමඟ අරගල කරයි |
| බාධකය | දෙවන පියාසැරිය ඝන ඇඳ දියවන තටාකයෙන් වෙන් කරයි | වඩා හොඳ දියවීම, ඉහළ ප්රතිදානය, නොකැඩූ සංවේදී කොටස් | වැඩි වියදම්; පහසු දුම්මල මත overkill |
| මිශ්ර කිරීම / සංයෝග කිරීම | මැඩොක් හෝ පින් මිශ්ර කිරීමේ කොටස් එකතු කරයි | වර්ණ මාස්ටර්බැච්, පිරවූ සංයෝග, ස්ට්රීක් සංවේදී කොටස් | අමතර කැපීම; තාප සංවේදී දුම්මල සඳහා වැරදියි |
| වාතාශ්රය (අදියර දෙක) | විසංයෝජන කලාපය සහ වාතාශ්රය වරාය වාෂ්පශීලී ද්රව්ය ඉවත් කරයි | වියළීම ප්රායෝගික නොවන ජලාකර්ෂණීය දුම්මල | සංකීර්ණ; වාතාශ්රය නොගැලපේ නම් කෙලවර විය හැක |
| PVC-විශේෂිත | අඩු සම්පීඩනය, ඔප දැමූ මතුපිට, මිය ගිය පැල්ලම් නොමැත | දෘඪ සහ නම්යශීලී PVC | අරමුණ-සාදන ලද; පොදු කාර්ය ඉස්කුරුප්පුවක් නොවේ |
පොදු කාර්ය (GP) ඉස්කුරුප්පු ඇණ: වඩාත් පොදු, හොඳම සඳහා?
GP ඉස්කුරුප්පු ඇණ සම්මුතියක් වන අතර හොඳ එකකි. එය PE, PP, PS, සහ ABS පිළිගත හැකි ලෙස ධාවනය කරයි, එය බොහෝ භාණ්ඩ අච්චු ආවරණය කරයි. යන්ත්ර සාදන්නන් එය සම්මතයක් ලෙස නැව්ගත කරන්නේ ඔබ ධාවනය කරන්නේ කුමක් දැයි ඔවුන් නොදන්නා විට එය ආරක්ෂිතම පෙරනිමිය වන බැවිනි.
දුම්මල ඉල්ලුම් කරන විට සම්මුතිය ඔබට වැය වේ. වීදුරු පිරවූ නයිලෝන් මත GP ඉස්කුරුප්පු ඇණ වේගයෙන් අඳිනු ලැබේ. දෘඪ PVC මත GP ඉස්කුරුප්පු ඇණ ද්රව්යය පිරිහීමට ලක් කරයි. තුනී බිත්ති කොටසක උපරිම ප්රතිදානය සඳහා තල්ලු කරන ලද GP ඉස්කුරුප්පු ඇණ නොවිසඳීම ලබා දෙයි. ඒවායින් කිසිවක් ඔබේ ක්රියාවලිය විස්තර කරන විට, අරමුණක් ඇති කර ඇති ඉස්කුරුප්පුවක් සීරීම් වලින් පමණක් ගෙවනු ලැබේ.
බාධක ඉස්කුරුප්පු ඇණ: වඩා හොඳ උණු කිරීම වෙන් කිරීම සහ සමජාතීයතාවය
බාධක ඉස්කුරුප්පුවක් ද්රවාංක කලාපය හරහා දෙවන ගුවන් ගමනක් එකතු කරයි. එම පියාසැරිය දැනටමත් සෑදී ඇති දියවීමෙන් ඉතිරි ඝන පෙති භෞතිකව වෙන් කරයි, සහ ඝන ද්රව්ය උණු බැරල් බිත්තියට එරෙහිව තද කර තබා ගනී.
බාධකයක් නොමැතිව, ඝන අංශු බිත්තියෙන් පරිවරණය කර ඇති දියවන තටාකය තුළ සැඟවී ඇති අතර, නොසෙල්වී ඇති පරිදි තුණ්ඩය වෙත නොනැසී පැවතිය හැකිය. එකක් සමඟ, උණු කිරීම සම්පූර්ණයෙන් හා වඩාත් ස්ථාවර ලෙස අවසන් වේ.
ප්රතිලාභය එකම හෝ ඉහළ ප්රතිදානයකදී වඩා හොඳ දියවන ඒකාකාරිත්වය වන අතර, එය අඩුවෙන් දිය නොවන, දැඩි වෙඩි පාලනයක් සහ පුළුල් ක්රියාවලි කවුළුවක් ලෙස පෙන්වයි. තුනී බිත්ති ඇසුරුම්, දෘෂ්ය කොටස් හෝ දිය නොවන සංවේදී ඕනෑම දෙයක් ධාවනය කරන මෝල්ඩර් නම් එකක් ඉල්ලා සිටිය යුතුය.
මිශ්ර කිරීම / සංයුක්ත ඉස්කුරුප්පු කිරීම: පිරවූ සහ වර්ණ Masterbatch ද්රව්ය සඳහා
මිශ්ර ඉස්කුරුප්පු සාමාන්යයෙන් ඔත්තුව අසල කැප වූ මිශ්ර කිරීමේ කොටසක් එක් කරයි. Maddock (fluted) කොටස් පටු හිඩැස් හරහා දියවීමට බල කරයි, කතුර මගින් දිය නොවන අංශු බිඳ දමයි. පින් මික්සර් ප්රවාහය බෙදීම සහ නැවත ඒකාබද්ධ කිරීම, වර්ණය සහ පිරවුම බෙදා හැරීම.
වර්ණ ඉරි තැලීම ගුණාත්මක ගැටලුවක් වන විට, මාස්ටර් බැච් විසුරුම වැදගත් වන විට, හෝ පිරවුම් බෙදා හැරීමේ කොටස් කාර්ය සාධනය ධාවනය කරන විට එකක් භාවිතා කරන්න. හුවමාරුව කප්පාදුව එකතු කරනු ලබන අතර, එමඟින් ඒවායේ පිරිහීමේ සීමාවට දැනටමත් ආසන්නව ඇති තාප සංවේදී දුම්මල සඳහා කොටස් මිශ්ර කිරීම වැරදි තේරීමක් කරයි.
වාතාශ්රය / වායු ඉවත් කිරීමේ ඉස්කුරුප්පු ඇණ: ජලාකර්ෂණීය ෙරසින් සඳහා
වාතාශ්රය සහිත ඉස්කුරුප්පුවක් අදියර දෙකකින් ක්රියාත්මක වේ. පළමු අදියර දිය වී, පසුව නාලිකාව හදිසියේ ගැඹුරු වන අතර, බැරලයට කැපූ වාතාශ්රය තොටක දී ද්රවා පීඩනය ශුන්යයට ආසන්න වේ. බොහෝ විට රික්තය යටතේ තෙතමනය හා වාෂ්පශීලී ද්රව්ය එහි ගැලවී යයි. දෙවන අදියර පසුව එන්නත් කිරීම සඳහා දියවීම මර්දනය කරයි.
වියළීම ප්රායෝගික නොවන හෝ විශ්වාස කළ නොහැකි ජලාකර්ෂණීය දුම්මල සඳහා මෙය ක්රියා කරයි. එය අවදානමක් ද දරයි: අදියර දෙක නොගැලපේ නම්, වායුව වෙනුවට වාතාශ්රය වරායෙන් පිටතට තල්ලු කරයි. වාතාශ්රය සහිත ඉස්කුරුප්පුවක් සහ වාතාශ්රය බැරලයක් එකට සැලසුම් කළ යුතුය, එම නිසා ඒවා කට්ටලයක් ලෙස දක්වා ඇති අතර අනියම් ලෙස නැවත සකස් නොකෙරේ.
PVC-විශේෂිත ඉස්කුරුප්පු නිර්මාණය: PVC සමඟ සම්මත ඉස්කුරුප්පු අසමත් වන්නේ ඇයි
දෘඪ PVC එකවර ක්රම දෙකකින් සම්මත ඉස්කුරුප්පු ඇණ දඬුවම් කරයි. එය ෂියර් යටතේ දිරාපත් වන අතර හයිඩ්රජන් ක්ලෝරයිඩ් මුදා හරින අතර එමඟින් එය වාඩි වී සිටින වානේ විඛාදනයට ලක් කරයි. ක්රියාකරු දෝෂයක් දැකීමට පෙර හානි ආරම්භ වේ.
PVC ඉස්කුරුප්පු ඇණ තර්ජන දෙකටම පිළිතුරු සපයයි. අඩු සම්පීඩනය කැපුම මෘදු ලෙස තබා ගනී. ඔප දැමූ මතුපිට සහ මළ-පැල්ලම්-නිදහස් ජ්යාමිතිය ද්රව්ය එකතැන පල්වීම සහ පිසීම නතර කරයි. කට්ටලයට සෑම විටම පාහේ මතුපිට පතිකාරකයේදී විඛාදන ප්රතිරෝධය අවශ්ය වේ, ප්රතිරෝධය ඇඳීමට පමණක් නොවේ. අපේPVC ඉස්කුරුප්පු බැරල් මාර්ගෝපදේශයරසායන විද්යාව ආවරණය කරයි, සහ අපගේකේතුකාකාර ද්විත්ව ඉස්කුරුප්පු බැරල්නිස්සාරණය පැත්තේ PVC සේවය කරන්න.
ඔබේ රෙසින් සඳහා නිවැරදි ඉස්කුරුප්පු බැරලය තෝරා ගන්නේ කෙසේද
දුම්මල තේරීම පිටුවේ අනෙක් සෑම තීරණයක්ම මෙහෙයවයි: ජ්යාමිතිය, වානේ සහ මතුපිට. වගුව කියවන්න, ඉන්පසු එය යටතේ ඇති සටහන් කියවන්න, මන්ද සටහන් වල අනතුරු ඇඟවීම් ඇත.
| ෙරසින් | සාමාන්ය L/D | සාමාන්ය සම්පීඩන අනුපාතය | ඉස්කුරුප්පු වර්ගය | විශේෂ සටහන් |
|---|---|---|---|---|
| PP / PE | 20:1 - 22:1 | 2.5:1 - 3.5:1 | GP හෝ බාධකය | සමාව දෙන. පිරිසිදුව උණු කිරීම සඳහා ධනාත්මක කප්පාදුවක් අවශ්ය වේ |
| PS / HIP | 20:1 - 22:1 | 1.8:1 - 2.5:1 | ජී.පී | අඩු දුස්ස්රාවීතාවය, පහසුවෙන් දිය වේ. HIPS මත මෘදු මිශ්ර කිරීම |
| ABS | 20:1 - 24:1 | 2.0:1 - 2.5:1 | GP හෝ බාධකය | අස්ඵටික. ෂියර් තාපය නරඹන්න, ඉරි පහසුවෙන් පෙන්වයි |
| PC සහ ඉංජිනේරු ප්ලාස්ටික් | 22:1 - 25:1 | 2.0:1 - 2.5:1 | බාධකය හෝ GP, අඩු කැපුම | ඉහළ දියවන උෂ්ණත්වය, පටු කවුළුව. දිගු L/D, මෘදු සම්පීඩනය |
| PVC දෘඪ | 18:1 - 20:1 | 1.6:1 - 2.5:1 | PVC-විශේෂිත | විඛාදන ප්රතිරෝධය විකල්ප නොවේ. කෙටි පදිංචි කාලය |
| PVC නම්යශීලී | 18:1 - 20:1 | 2.0:1 - 2.8:1 | PVC-විශේෂිත | දැඩි, තවමත් විඛාදනයට වඩා සමාව දීම |
| PET (පෙර ආකෘතිය) | 20:1 - 24:1 | අඩු, නිවැරදි මිනුම් | අරමුණ-සාදන ලද PET | එය වියළන්න හෝ නරක් කරන්න. අඩු කතුර, අවම පදිංචිය, ඔප දැමූ මතුපිට |
| POM (ඇසිටල්) | 20:1 - 22:1 | 2.5:1 - 3.5:1 | GP, අඩු කැපුම | අධික ලෙස රත් වුවහොත් තියුනු ලෙස පිරිහී යයි. නිශ්චිත උෂ්ණත්ව පාලනය |
| වීදුරු පිරවූ / උල්ෙල්ඛ | මූලික දුම්මල අනුව | මූලික දුම්මල අනුව | මූලික වර්ගය + දෘඪ පෘෂ්ඨය | ජ්යාමිතිය මූලික දුම්මල අනුගමනය කරයි. දමතුපිටවෙනස් වන්නේ: bimetallic යන්න |
මෙම වගුව භාවිතා කරන්නේ කෙසේද:මේවා සාමාන්ය ප්රකාශිත පරාස සහ ආරම්භක ස්ථාන මිස පිරිවිතර නොවේ. ඔබේ යන්ත්රය, ඔබේ ශ්රේණිය, ඔබේ කොටස සහ ඔබේ ප්රතිදානය අංක මාරු කරයි. ඉස්කුරුප්පු නිර්මාණකරුවෙකු ඔබගේ සැබෑ ක්රියාවලියට එරෙහිව අවසාන ජ්යාමිතිය තහවුරු කරයි. එම සංවාදයෙන් තොරව කිසි විටෙක සාමාන්ය වගුවකින් ඇණවුම් නොකරන්න.
PP සහ PE: අර්ධ ස්ඵටික, මධ්යස්ථ ෂියර්
Polyolefins පහසුම අවස්ථාවයි. ඔවුන් කප්පාදුව ඉවසා, පුළුල් කවුළුවක් මත උණු වී, GP ඉස්කුරුප්පු ඇණ සමාව දෙයි. මධ්යස්ථ සිට ඉහළ සම්පීඩනය හොඳින් ක්රියා කරයි, මන්ද මෙම අඩු දුස්ස්රාවීතාවයෙන් යුත් දුම්මලවලට අඩක් උණු කළ හරහා ලිස්සා යාමට වඩා පිරිසිදුව දිය වීමට ධනාත්මක කැපුමක් අවශ්ය වේ.
තුනී බිත්ති මත ප්රතිදානය තදින් තල්ලු කරන්න, සහ බාධක ඉස්කුරුප්පුවක් එම වේගයෙන්ම වඩාත් සම්පූර්ණ දියවීමක් ලබා දීමෙන් එහි පිරිවැය උපයා ගනී.
ABS සහ PS: Amorphous, Watch the Shear Heat
අස්ඵටික දුම්මල තියුණු ස්ථානයක දියවීමට වඩා පරාසයක මෘදු වේ. PS අඩු සම්පීඩනයකින් ක්රියාත්මක වන්නේ එය ඉතා පහසුවෙන් දියවන බැවිනි. ABS සඳහා වැඩි සැලකිල්ලක් අවශ්ය වේ: එය පිරිහෙන විට ඉරි සහ ඉරිතැලීම් පෙන්නුම් කරයි, සහ කැපුම් තාපය සාමාන්යයෙන් හේතුව වේ.
ABS කොටස් ස්ට්රීක් සහ ඔබේ සෙට්පොයින්ට් නිවැරදි බව පෙනේ නම්, ඔබ වියළනය ගැන සැක කිරීමට පෙර ෂියර් කරන්න. තාප සංවේදී අස්ඵටික ෙරසින් මත ආක්රමණශීලී සම්පීඩන අනුපාතය එහිම දෝෂ නිපදවයි.
PC සහ ඉංජිනේරු ප්ලාස්ටික්: ඉහළ උෂ්ණත්වය, දිගු L/D
PC, නයිලෝන්, PBT සහ ඔවුන්ගේ ඥාතීන් ඉහළට දිය වී ඊටත් වඩා ආසන්නව පිරිහෙනවා. දිගු L/D සඳහා තර්ක කරන සම්පූර්ණ දියවීම ඔවුන්ට අවශ්ය වේ, නමුත් ඔවුන් විශාල බැරලයක දියවීමට එරෙහිව තර්ක කරන පදිංචි කාලයට ද දඬුවම් කරයි.
විභේදනය දිගු L/D මෘදු සම්පීඩනයක් සහ නිවැරදි ප්රමාණයේ වෙඩිල්ලක් ඇත. ඉස්කුරුප්පු ඇණ කෙතරම් හොඳ වුවත්, එය කහ වන තුරු තාපය හරහා PC සහ ද්රව්ය චක්රවල වෙඩි ප්රමාණය වැරදි ලෙස ලබා ගන්න.
PVC දෘඩ සහ නම්යශීලී: විඛාදන ප්රතිරෝධය විවේචනාත්මක
PVC ගැන ඉහත සියල්ල තේරීමට අදාළ වේ. දෘඪ PVC L/D සහ සම්පීඩනය යන දෙකෙහිම පහත් කෙළවරේ පිහිටා ඇත, මන්ද කාලය සහ කැපුම යන දෙකම සතුරන් වේ. මතුපිට ප්රතිකාරය විඛාදනයට ප්රතිරෝධය දැක්විය යුතු අතර, ඝර්ෂණයට පමණක් නොව, එය bimetallic බැරලයක් තුළ මිශ්ර ලෝහ තේරීම වෙනස් කරයි.
PET සහ POM: අඩු ෂියර්, නිරවද්ය උෂ්ණත්ව පාලනය
PET යනු ජලාකර්ෂණීය වේ. උණු කිරීමෙහි ඇති ජලය බහු අවයවික දාම ජල විච්ඡේදනය කරයි, සහජ දුස්ස්රාවිතතාවය පහත හෙළයි, සහ යන්ත්රය හොඳින් ක්රියාත්මක වන බව පෙනෙන අතර එය බිඳෙනසුලු හා අඳුරු වේ. දුම්මල නිසි ලෙස වියළන්න, අඩු කැපුමක් ධාවනය කරන්න, වාසස්ථානය කෙටි කර තබාගන්න, සහ තැන්පතු ඇති නොවන පරිදි ඔප දැමූ මතුපිට සඳහන් කරන්න.
POM සාමාන්ය සම්පීඩනය ඉවසා සිටින නමුත් අධික ලෙස රත් වූ විට තියුනු ලෙස පිරිහෙන අතර එහි ක්ෂය වීමේ නිෂ්පාදන අනතුරුදායක වේ. දක්ෂ ජ්යාමිතියට වඩා උෂ්ණත්ව පාලනය සහ පදිංචි කාලය පිළිබඳ විනය වැදගත් වේ.
වීදුරු පිරවූ සහ උල්ෙල්ඛ ද්රව්ය: 30% රේඛාව
පිටුවේ ඇති පැහැදිලිම රීතිය මෙන්න, එය අංකයක් මිස හැඟීමක් නොවේ.30% දක්වා වීදුරු කෙඳි: නයිට්රයිඩ 38CrMoAlA කට්ටලයක් එය හසුරුවයි.අපි අපේ නයිට්රයිඩ ඉන්ජෙක්ෂන් ඉස්කුරුප්පු නිවා දමා තෙම්පරාදු කර, 950-1050 HV දී 0.5-0.8 mm නඩුවකට ගෑස් නයිට්රයිඩ කර ශ්රේණිගත කරන්නෙමු.
30% ට වැඩි වීදුරු, හෝ ඛනිජ පිරවුම් සහ ගිනි නිවන ද්රව්ය සමඟ, මතුපිට වෙනස් විය යුතුය.නයිට්රයිඩඩ් නඩුව යනු විසරණ ස්ථරයක් වන අතර, උල්ෙල්ඛ පිරවුම යටින් ඇති වානේවලට වඩා ඉක්මනින් එය හරහා කපා දමයි.
එතකොට තමයි ඒbimetallic ඉස්කුරුප්පු බැරලයඋත්ශ්රේණි කිරීම නවත්වන අතර නිවැරදි පිරිවිතර බවට පත් වේ: දෘඩ මිශ්ර ලෝහය සිදුරෙහි අඳින කලාපය වටා සම්පූර්ණ කවය ඉසින අතර, ඇතුළත දෘඪතාව 62 HRC දක්වා ගෙන යයි. ජ්යාමිතිය තවමත් මූලික දුම්මල අනුගමනය කරයි. මතුපිට පමණක් වෙනස් වේ. අපේbimetallic vs nitrided මාර්ගෝපදේශයපිරිවැය තර්කනය හරහා ක්රියා කරයි.
බැරල් වර්ග, ද්රව්ය සහ මතුපිට ප්රතිකාර
බැරලය නාටකාකාර ලෙස අසමත් නොවේ. එය නිශ්ශබ්දව විවෘත වන අතර එය සමඟ ඔබේ ප්රතිදානය රැගෙන යයි. ද්රව්ය සහ මතුපිට එය කොපමණ කාලයක් ගතවේද යන්න තීරණය කරයි.
සම්මත නයිට්රයිඩ් වානේ බැරලය: යෙදුම් සහ සීමාවන්
නයිට්රයිඩින් වානේ මතුපිටට නයිට්රජන් විසරණය කරයි, දෘඪ නඩුවක් සාදයි. අපි අපගේ 38CrMoAlA එන්නත් ඉස්කුරුප්පු 500-560 °C දී ගෑස්-නයිට්රයිඩ කරන අතර, 950-1050 HV දී 0.5-0.8 mm ඝනකම නයිට්රයිඩ ස්ථරයක් නිපදවයි. එය ප්රතිකාර නොකළ වානේවලට වඩා 30-40% කින් ඇඳුම් ප්රතිරෝධය ඉහළ නංවයි.
පාදක වානේ නිවාදැමීම සහ තෙම්පරාදු කිරීම මුලින්ම සිදු කරනු ලබන අතර, එමඟින් ෂියර් ඇඳුම් ප්රතිරෝධය තනිවම 50% කින් ඔසවයි. එම පියවර දෙක එක්ව, PE සහ PP වැනි විඛාදන නොවන දුම්මල මත දළ වශයෙන් පැය 10,000-20,000 ක සේවා කාලයක් ලබා දෙයි.
එහි සීමාව නඩුවේ ගැඹුරයි. ඝර්ෂණය නයිට්රයිඩ ස්තරය හරහා කැපූ පසු, යටින් ඇති මෘදු හරය වේගයෙන් ගෙවී යයි. අපි අපගේ නයිට්රයිඩ් ඉන්ජෙක්ෂන් ඉස්කුරුප්පු 30% දක්වා වීදුරු-තන්තු ශක්තිමත් කරන ලද සංයෝග සඳහා ශ්රේණිගත කරමු (උදාහරණයක් ලෙස PA සහ වීදුරු කෙඳි). ඊට ඉහළින්, හෝ විඛාදන දුම්මල මත, නයිට්රයිඩඩ් නඩුව නොගැලපෙන අතර මතුපිට වෙනස් විය යුතුය.
Bimetallic බැරලය: ඉදිකිරීම්, පිරිවැය සහ එය ගෙවන විට
Bimetallic බැරලයක් මිශ්ර-වානේ ශරීරයක් තබා ගන්නා අතර සිදුර තුළට වෙනම ඇඳුම් මිශ්ර ලෝහයක් විලයනය කරයි. අපගේ බැරල් මත අපි දෘඩ මිශ්ර ලෝහ ඉසින අතර, අභ්යන්තර දෘඪතාව 62 HRC දක්වා ගෙන එයි.
එය නයිට්රයිඩින් වලින් වෙනස් ආකාරයක ආරක්ෂාවකි. නයිට්රයිඩ් නඩුවක් යනු මිලිමීටරයක භාග වලින් මනිනු ලබන විසරණ ස්ථරයකි. ඉසින ලද හෝ විලයනය කරන ලද මිශ්ර ලෝහ සිදුරක් යනු විවිධ ලෝහ තට්ටුවක් වන අතර උල්ෙල්ඛ පිරවුම ඒ සියල්ල හරහා යා යුතුය.
තර්ජනය සඳහා මිශ්ර ලෝහය තෝරා ඇත. කාබයිඩ්-පොහොසත් සහ ටංස්ටන්-කාබයිඩ් මතුපිට වීදුරු සහ ඛනිජ පිරවුම් වලින් ඝර්ෂණයට ඔරොත්තු දෙනවා. නිකල් දරණ මිශ්ර ලෝහ PVC සහ ගිනි-ප්රතිරෝධී සංයෝග වලින් විඛාදනයට ප්රතිරෝධී වේ. වැරදි මිශ්ර ලෝහයක් තෝරන්න, ඔබ වැරදි ගැටළුව විසඳන bimetallic බැරලයක් සඳහා ගෙවා ඇත.
ඔබේ සංග්රහය උල්ෙල්ඛ හෝ විඛාදනයට ලක් වූ විට එය ගෙවනු ලැබේ. අංක ගණිතය සරලයි: Bimetallic කට්ටලයක් ඔබේ ද්රව්යයේ නයිට්රයිඩයක් මෙන් කිහිප වතාවක් පවතිනවා නම්, ඔබ වළක්වන සීරීම් සහ අක්රීය කාලය ගණන් කිරීමට පෙර, ඉහළ මිලදී ගැනීමේ මිල වසරකට අඩු පිරිවැයක් දක්වා බෙදී යයි.
ඛණ්ඩිත එදිරිව මොනොලිතික් බැරලය: නම්යශීලීත්වය එදිරිව නිරවද්යතාවය
මොනොලිතික් (එක්-කෑල්ලක්) බැරලයක් තනි ශරීරයකින් යන්තගත කර ඇත. එය සෘජු බව සහ ඒකාග්රතාවය හොඳම ලෙස රඳවා තබා ගන්නා අතර, නිරවද්ය ධාවක අනුකුලතාවය ඇති කරන ඉන්ජෙක්ෂන් මෝල්ඩින් සඳහා එය සම්මතයකි.
ඛණ්ඩනය කරන ලද බැරල් කොටස් වලින් එකට බෝල්ට් වන අතර, එමඟින් මුළු බැරලයම සීරීමට ලක් නොකර දිරාපත් වූ කොටසක් ප්රතිස්ථාපනය කිරීමට ඉඩ සලසයි, සහ වාතාශ්රය වරායන් නම්යශීලීව ස්ථානගත කිරීමට ඉඩ සලසයි. වෙළඳාම යනු පෙළගැස්මකි: සෑම සන්ධියක්ම නොගැලපීම සඳහා අවස්ථාවක් වන අතර, ඉන්ජෙක්ෂන් යන්ත්ර ඊට වඩා අඩුවෙන් සමාව දෙයි.
මූලික වානේ සහ එය මත වාඩි වී ඇති මතුපිට විකල්ප
38CrMoAlAඅපි අපේ ඉන්ජෙක්ෂන් ඉස්කුරුප්පු යන්ත්ර කරන්නේ මූලික වානේ වන අතර එය හේතුවක් නිසා කර්මාන්තයේ පෙරනිමිය වේ. එහි ක්රෝමියම්-මොලිබ්ඩිනම්-ඇලුමිනියම් රසායනය නයිට්රයිඩින් කිරීම සඳහා නිර්මාණය කර ඇත: ඇලුමිනියම් දෘඩ, ස්ථායී නයිට්රයිඩ සාදයි, නමුත් හරය දැඩිව පවතී.
මූලික වානේ යාන්ත්රික බර දරයි. එහි මුදුනේ ඇති මතුපිට ඇඳුම් පැළඳුම් ගන්නා අතර සැබෑ තේරීම පවතින්නේ එතැනය. ඒඉස්කුරුප්පු බැරල් නිෂ්පාදකයාඅපි සම්පූර්ණ මතුපිට පරාසය සපයන අතර, එක් එක් වෙනත් තර්ජනයකට පිළිතුරු සපයයි:
- නයිට්රයිඩින්- 950-1050 HV දී 0.5-0.8 මි.මී. පිරිසිදු දුම්මල, වීදුරු කෙඳි 30% දක්වා.
- Bimetallic මතුපිට- 62 HRC දක්වා සිදුරු කර ඇති කලාපය වටා විලයනය කරන ලද දෘඩ මිශ්ර ලෝහය. උල්ෙල්ඛ සහ විඛාදන රාජකාරිය.
- ටංස්ටන් කාබයිඩ් ඉසීම- අමාරුම සීරීම් අවස්ථා සඳහා.
- ක්රෝම් ආලේපනය- සිනිඳු, නිදහස්-හිතකාමී මතුපිටක්. වර්ණ වෙනස්වීම් සහ ඇලවීම සඳහා උපකාර කරයි, අධික සීරීම් සමඟ නොවේ.
- මල නොකන වානේ- විඛාදන ප්රතිරෝධය හෝ ද්රව්ය සංශුද්ධතාවය ඇඳීමට වඩා අවශ්යතාවයට හේතු වන විට.
අපගේ ඉස්කුරුප්පු බැරල් ද්රව්ය මාර්ගෝපදේශය මූලික වානේ සම්පූර්ණයෙන් සංසන්දනය කරයි.
මතුපිට ප්රතිකාර සංසන්දනය කර ඇත
| ද්රව්ය / ප්රතිකාර | දැඩි බව | ප්රතිරෝධය පළඳින්න | විඛාදන ප්රතිරෝධය | සඳහා හොඳම |
|---|---|---|---|---|
| 38CrMoAlA, නයිට්රයිඩ් | 950-1050 HV, 0.5-0.8 mm ස්ථරය | හොඳයි | මධ්යස්ථ | PE, PP, PS, ABS; වීදුරු කෙඳි 30% දක්වා. ආර්ථික පෙරනිමිය |
| Bimetallic මතුපිට | HRC 62 දක්වා බෝර් | විශිෂ්ටයි | හොඳයි | 30% ට වඩා වැඩි වීදුරු පිරවූ, ඛනිජ පිරවූ, නැවත ඇඹරුම්, උල්ෙල්ඛ තීරුබදු |
| ටංස්ටන් කාබයිඩ් ඉසීම | ඉතා ඉහළයි | විශිෂ්ටයි | හොඳයි | අමාරුම සීරීම් අවස්ථා |
| නිකල්-පාදක මිශ්ර ලෝහ මතුපිටට | සූත්රගත කිරීමකට අනුව තෝරා ඇත | හොඳයි | විශිෂ්ටයි | PVC, ෆ්ලෝරොපොලිමර්, ගිනි නිවන ද්රව්ය |
| දෘඪ ක්රෝම් ආලේපනය | දැඩි, ඉතා සිහින් | මධ්යස්ථ | හොඳයි | සුමට මුදා හැරීම, පහසු වර්ණ වෙනස්කම්, ප්රති-ඇලවීම |
| මල නොකන වානේ | ශ්රේණියකට අනුව | මධ්යස්ථ | විශිෂ්ටයි | විඛාදනයට හෝ සංශුද්ධතාවයට තුඩු දෙන යෙදුම් |
අපිරිසිදු ආහාර සඳහා මතුපිට සඳහන් කරන්න, රේඛාව ඇත්ත වශයෙන්ම ධාවනය වනු ඇත, පිරිසිදුම නොවේ. පිරිසිදු නඩුව සඳහා නියම කිරීම නව කට්ටලයක් ඉක්මනින් මිය යන වඩාත් පොදු ක්රමයයි.
නඩත්තු කිරීම: කට්ටලයට ලබා දිය හැකි සෑම පැයක්ම ලබා ගන්නේ කෙසේද
නඩත්තු කිරීම ප්රතිලෝම ඇඳීම සිදු නොවේ. එය නොවැළැක්විය හැකි ආකාරයේ මත වැළැක්විය හැකි ඇඳුම් එකතු කිරීමෙන් ඔබව නවත්වන අතර, එය ප්රතික්රියා කිරීම වෙනුවට ප්රතිස්ථාපනය සැලසුම් කිරීමට දත්ත ලබා දෙයි.
සාමාන්ය පරීක්ෂණ පිරික්සුම් ලැයිස්තුව
| සංඛ්යාතය | පරීක්ෂා කළ යුතු දේ | ඇයි |
|---|---|---|
| සෑම මාරුවක්ම | දියවන උෂ්ණත්වය එදිරිව සාමාන්ය, ප්රතිසාධන කාලය, කුෂන් අනුකූලතාව, මෝටර් බර | අඩුපාඩු පෙනෙන්නට පෙර මෙම ප්ලාවිතය සිදු වේ |
| සෑම ද්රව්යයක්ම හෝ වර්ණයක් වෙනස් වේ | සම්පූර්ණයෙන්ම පිරිසිදු කරන්න; කළු පැල්ලම් හෝ දිරාපත් වූ ද්රව්ය සඳහා පිරිසිදු කිරීම පරීක්ෂා කරන්න | ස්පෙකියුලම් යන්නෙන් අදහස් කරන්නේ කොහේ හරි මිය ගිය ලප හෝ පිරිහීමයි |
| මාසිකව | තාපකූප සහ තාපක පටි තහවුරු කරන්න; ආහාර උගුරේ සිසිලනය පරීක්ෂා කරන්න | ප්ලාවනය වූ සංවේදකයක් මාස ගණනක් නොදැනුවත්ව ද්රව්ය පිසිනු ලබයි |
| ඉස්කුරුප්පු ඇණ එළියට එන සෑම විටම | සලකුණු කරන ලද ස්ථානවල පියාසර OD සහ බැරල් සිදුරු හැඳුනුම්පත මැනීම; චෙක් මුද්ද පරීක්ෂා කරන්න | ඉස්කුරුප්පුව දැනටමත් පිටතට ගොස් ඇත. මිනිත්තු දහයක් මැනීම නොමිලේ දත්ත වේ |
| අවම වශයෙන් වාර්ෂිකව (උල්ෙල්ඛ හෝ විඛාදන රාජකාරි) | සැලසුම්ගත අදින්න: සම්පූර්ණ ඇඳුම් මැනීම, පෙළගැස්ම පරීක්ෂා කිරීම, කියවීම් ලොග් කරන්න | පිරවූ, PVC, සහ regrind රාජකාරි කට්ටල පිරිසිදු දුම්මල වලට වඩා ඉතා වේගවත් වේ |
දුම්මල හෝ වර්ණ වෙනස් කිරීමේදී නිසි පිරිසිදු කිරීමේ ක්රියා පටිපාටිය
කාර්යබහුල දින සඳහා ව්යතිරේකයකින් තොරව, සෑම නැවතුමකටම සහ සෑම වෙනස් කිරීමකටම පෙර පිරිසිදු කරන්න. බැරලය තුළ සිසිල් කිරීමට ඉතිරිව ඇති ද්රව්ය ක්ෂය වී, මතුපිටට පිළිස්සී, පසුව පාරිභෝගිකයාගේ කොටසෙහි කළු තිත් ලෙස ආපසු පැමිණේ.
වර්ණ වෙනස්වීම් සඳහා, වසා දැමීම් සඳහා සහ තාප සංවේදී බහුඅවයවයකට මාරු වීමට පෙර වාණිජ පිරිසිදු කිරීමේ සංයෝගයක් භාවිතා කරන්න. Virgin PE හෝ PP අනුකූල ද්රව්ය අතර සාමාන්ය සංක්රාන්ති හසුරුවයි. PC සහ PMMA වැනි අධි-උෂ්ණත්ව දුම්මල තදින් අල්ලාගෙන සිටින අතර වඩාත් ආක්රමණශීලී පිරිසිදු කිරීමක් අවශ්ය වේ.
ආරම්භ කිරීමට පෙර පමණක් නොව, වසා දැමීමට පෙර පිරිසිදු කරන්න. ඔබ සිසිලන බැරලයක තබන දෙය ඊළඟ ආරම්භයේදී ඔබ සටන් කරන ගැටලුව බවට පත්වේ.
ඉස්කුරුප්පු-බැරල් නිෂ්කාශනය මනින ආකාරය
මතය සත්ය බවට පත් කරන මිනුම මෙය වන අතර බොහෝ වෙළඳසැල් එය මග හරියි.
- ඉස්කුරුප්පු ඇණ පිරිසිදු කරන්න.උණුසුම්, පිත්තල හෝ තඹ මෙවලම් සමඟ. කිසි විටෙකත් වානේ සීරීම් නොකරන්න, එය ප්රතිකාර කළ මතුපිට කපන ලද ඉස්කුරුප්පු ඇණ මත රඳා පවතී.
- මිනුම් ස්ථාන සලකුණු කරන්නවැඩ කරන දිග දිගේ: පෝෂණය, සංක්රමණය සහ මැනීම අවම වශයෙන්.
- පියාසැරි OD මැනීමසෑම ස්ථානයකම පිටත මයික්රොමීටරයක් සහිතව, අසමාන ඇඳුම් අල්ලා ගැනීම සඳහා පරිධිය වටා ස්ථාන කිහිපයක කියවීම් ලබා ගැනීම.
- බැරල් සිදුරු හැඳුනුම්පත මැනීමගැළපෙන ස්ථාන සහ ගැඹුරෙහි සිදුරු මිනුමකින්.
- රේඩියල් නිෂ්කාශනය ගණනය කරන්න:බෝර හැඳුනුම්පතෙන් පියාසැරි OD අඩු කර දෙකකින් බෙදන්න.
- ගොඩනැගීමේ ඇඳීම සමඟ සසඳන්නසහ සෑම කියවීමක්ම දිනය සහ පැය ධාවනය සමඟ ලොග් කරන්න.
විශ්ව අංකයකට එරෙහිව නොව, මුල් නිෂ්කාශනයට එරෙහිව ප්රතිඵලය අර්ථ දක්වන්න. ප්රයෝජනවත් සාප්පු රීතියක්: නිෂ්කාශනය ගොඩනැගීමේ අගය මෙන් දෙගුණයක් දක්වා වර්ධනය වී ඇති විට හෝ ප්රතිදානය එකම ඉස්කුරුප්පු වේගයකින් කැපී පෙනෙන ලෙස පහත වැටී ඇති විට, ප්රතිස්ථාපනය සැලසුම් කිරීම ආරම්භ කරන්න. අපගේ පියවරෙන් පියවර මිනුම් මාර්ගෝපදේශය ක්රමය සම්පූර්ණයෙන් ආවරණය කරයි.
පිරිසිදු කිරීමේ කාලසටහන සහ පිරිසිදු කිරීමේ සංයෝග වර්ග
කාර්යයට සංයෝගය ගලපන්න. යාන්ත්රික (උල්ෙල්ඛ-නිදහස්) ඉහළ දුස්ස්රාවීතාවය සහිත ස්ක්රබ් පිරිසිදු කරයි. රසායනික පිරිපහදු කිරීම් දිරාපත් වූ ද්රව්ය හා කාබන් වලට පහර දෙයි. ලැමිනර් ප්රවාහය මග හැරෙන මළ ස්ථාන කරා ළඟා වීමට පෙණ පිසදැමීම් පුළුල් වේ.
ගැඹුරු පිරිසිදු පරතරයන් දුම්මල මත රඳා පවතී. අධි-උෂ්ණත්ව බහු අවයවික කාබන් වේගයෙන් ගොඩනඟන අතර නිතර නිතර ගැඹුරු පිරිසිදු කිරීම අවශ්ය වේ. ඔබ කුමක් ධාවනය කළත්, කාල පරතරය කළු තිත් ඔබ වෙනුවෙන් උපලේඛනගත කරන තෙක් බලා සිටිනවාට වඩා කාලසටහනක් මත තබා ගන්න.
අලුත්වැඩියා කළ යුත්තේ කවදාද සහ ප්රතිස්ථාපනය කළ යුත්තේ කවදාද යන්න
මිල ටැග් දෙක නොව, වසරක සේවා පිරිවැය සසඳන්න. මිලෙන් අඩක් වැය වන නමුත් වසර තුනෙන් එකක් ආපසු ලබා දෙන නැවත ගොඩනැඟීම වෙස්වළාගත් මිල අධික විකල්පයයි.
අලුත්වැඩියාව දකුණට නැඹුරු වේඇඳීම් මාන සහ මධ්යස්ථ වූ විට, මූලික ලෝහය ශබ්දය වේ, මෙය පළමු නැවත ගොඩනැගීම වන අතර ජ්යාමිතිය තවමත් ඔබේ දුම්මලයට ගැලපේ.
ආදේශනය දකුණට නැඹුරු වේවිඛාදනයට ගැඹුරට සිදුරු වී ඇති විට, ඉස්කුරුප්පු ඇණ දැනටමත් නැවත ගොඩනඟා ඇති විට, ඔබේ ද්රව්ය වෙනස් වූ විට සහ පැරණි ජ්යාමිතිය තවදුරටත් නොගැලපෙන විට, හෝ කට්ටලය පොදු ප්රමාණයේ ප්රතිස්ථාපන මිල අලුත්වැඩියා මිලට ආසන්නව පිහිටා ඇති විට.
අපගේ අලුත්වැඩියාව එදිරිව ආදේශන මාර්ගෝපදේශය සම්පූර්ණ තීරණ වගුව දක්වයි.
අමතර ඉස්කුරුප්පු බැරල් නිසි ගබඩා කිරීම සහ හැසිරවීම
අමතර කට්ටලයක් ප්රයෝජනවත් වන්නේ ඔබට අවශ්ය විට එය කෙළින් සහ පිරිසිදු නම් පමණි. දිග දිගේ ආධාරකයක් සහිත තිරස් අතට ඉස්කුරුප්පු ගබඩා කරන්න, කිසි විටෙකත් ඔත්තුව මත හේත්තු නොවන්න. මලකඩ වලට එරෙහිව ඒවා ආලේප කරන්න, ඒවා ආවරණය කර තබන්න, සහ පිරිවිතර පත්රය සහ මනින ලද දෘඪතාවේ සංඛ්යා කොටස සමඟ තබා ගන්න.
අමතර කට්ටල භ්රමණ උපාය මාර්ගයඕනෑම කඩිනම් ගාස්තුවකට වඩා වැඩි වටිනාකමක් ඇති අතර, කිසිදු සැපයුම්කරුවෙකු පාහේ ඔබට මෙය නොකියයි. වත්මන් කට්ටලය අසාර්ථක වීමට පෙර ආදේශනය මිලදී ගන්න. නව කට්ටලය ධාවනය කරන්න, නිෂ්පාදනය දිගටම කරගෙන යන අතරතුර පැරණි එක නැවත ගොඩනැගීම සඳහා යවන්න, සහ නැවත ගොඩනඟන ලද කට්ටලය අමතර කොටස ලෙස රාක්කයේ තබා ගන්න.
ඔබට දැන් සැලසුම් නොකළ අක්රිය කාලය ශූන්ය සහිත භ්රමණයක් හිමි වන අතර, සෑම අනාගත ප්රතිස්ථාපනයක්ම සෙනසුරාදා අලුයම 2 ට වෙනුවට ඔබේ කාලසටහනට අනුව සිදු වේ. උපාය මාර්ගයට එක් කාරක ප්රාග්ධන කට්ටලයක් වැය වන අතර බිඳවැටීමක් සිදු නොවන පළමු වරට එය ආපසු ගෙවයි.
එය ක්රියාවලියද යන්ත්රයද? තීරණ ගේට්ටුවක්
මෙහි කිසිදු තරඟකරුවෙකු නොලියන කොටස වන අතර, එය මෙම මාර්ගෝපදේශයේ ඉතිරි කොටසට වඩා වැඩි කාලයක් ඉතිරි කරයි.
වාත්තු දෝෂයක් දිස්වන විට, බොහෝ කණ්ඩායම් යන්ත්ර සැකසුම් වෙත ළඟා වේ. උෂ්ණත්වය, පසුපස පීඩනය, එන්නත් කිරීමේ වේගය, රඳවා ගැනීමේ කාලය. සමහර වෙලාවට ඒක හරි. නමුත් ප්ලාස්ටික්කරණ ඒකකය පැළඳ සිටින විට, කිසිදු සැකසුම ක්රියාවලිය යථා තත්ත්වයට පත් නොකරන අතර, කිසිදා සාර්ථක විය නොහැකි සෙවුමක සති ගණනක් අතුරුදහන් වේ.
ඔබ වෙනත් කට්ටලයක් ස්පර්ශ කිරීමට පෙර මෙම ගේට්ටුව ධාවනය කරන්න.
1. යමක් වෙනස් වී තිබේද?අලුත් දුම්මල ගොඩක්, අලුත් වර්ණක, අලුත් regrind ratio, අලුත් අච්චුව, කවුරුහරි ගලපපු සැකසුම? ඔව් නම්, වෙනස හඹා යන්න. වෙනත් ආකාරයකින් ඔප්පු වන තුරු මෙය ක්රියාවලියේ ගැටලුවකි.
2. දෝෂය හදිසියේම දිස් වූවාද, නැතහොත් සති කිහිපයකින් බඩගා ගියාද?වෙනසක් හෝ කැඩුණු සංරචකයක හදිසි ලකුණු. ඇඳීමේදී ක්රමානුකූල ලකුණු. ඇඳීම එක රැයකින් පැමිණෙන්නේ නැත.
3. වෙඩි තැබීමට කුෂන් එක අනුකූලද?නොගැලපෙන කුෂන් යනු චෙක් මුද්ද කතා කිරීමයි. වෙන කිසිම දෙයකට පෙර එය පරීක්ෂා කරන්න.
4. ප්රතිදානය එකම ඉස්කුරුප්පු වේගයකින් පහත වැටී තිබේද, නැතහොත් ප්රතිසාධන කාලය දිගු වී තිබේද?දෙකම නිෂ්කාශනය වෙත යොමු කරයි, එනම් ඉස්කුරුප්පු හෝ බැරල් ඇඳීම. සැකසීම් වලට නැතිවූ නිෂ්කාශනය ප්රතිසාධනය කළ නොහැක.
5. නොවෙනස්ව ඇති ස්ථාන වලදී දියවන උෂ්ණත්වය ඉහළ යනවාද?ඉස්කුරුප්පුව අමතර කැපුම් තාපයක් ජනනය කරයි, සාමාන්යයෙන් එය ගෙවී ගිය නිෂ්කාශනයට එරෙහිව දැඩි ලෙස ක්රියා කරන බැවිනි.
6. සෑම පිරිසිදු කිරීමෙන් පසු කළු තිත් නැවත පැමිණේ ද?ද්රව්යය මිය ගිය ස්ථානයක නවාතැන් ගෙන ඇත. පැරණි කට්ටලයක් මත, එම මළ ස්ථානය බොහෝ විට පිරිහුණු උණු කිරීම සඳහා නිෂ්කාශනය කර ඇත.
ප්රශ්න 3 සිට 6 දක්වා “ඔව්” පිළිතුරු තුනක් හෝ වැඩි ගණනකින් අදහස් වන්නේ යන්ත්රය ඔබට ප්ලාස්ටික්කරණ ඒකකය පැළඳ සිටින බව පවසන බවයි. සුසර කිරීම නවත්වන්න. ඉස්කුරුප්පු ඇණ ඇද එය මැන බලන්න.
මැනීම පැයක් ගතවේ. සැකසුම් හරහා යාන්ත්රික දෝෂයක් හඹා යාමට සති කිහිපයක් ගත වන අතර, පිළිතුර කිසි විටෙකත් පාලකයේ නොතිබූ නිසා එය කිසි විටෙකත් අභිසාරී නොවේ.
මූල-හේතු වගුව සමඟ දෝශ නිරාකරණ මාර්ගෝපදේශය
පහත දැක්වෙන සෑම දෝෂයක්ම ක්රියාවලියෙන් හෝ යාන්ත්රික ඇඳුම් වලින් පැමිණිය හැකිය. වගුව නම් කරයිඉස්කුරුප්පු ඇණ සහ බැරලයමුලික හේතුව, මන්ද එය අනෙක් සියල්ලන්ම ඉවත් කරන භාගයයි.
| ගැටලුව | රෝග ලක්ෂණය | ඉස්කුරුප්පු ඇණ / බැරල් මූල හේතුව | නිවැරදි කිරීමේ ක්රියාව |
|---|---|---|---|
| කළු ඉරි / පිළිස්සුම් ලකුණු | කොටසෙහි අඳුරු පැල්ලම් හෝ ඉරි; නැවැත්වීමෙන් පසු වඩාත් නරක ය | දිරාපත් වූ ද්රව්ය දිරාගිය නිෂ්කාශනයක හෝ මිය ගිය ස්ථානයක තැන්පත් වී ඇත; ලකුණු bore; හානියට පත් ඉස්කුරුප්පු මතුපිට | ගැඹුරු පිරිසිදු කිරීම. පැල්ලම් නැවත පැමිණෙන්නේ නම්, ඇදගෙන පරීක්ෂා කරන්න. ලකුණු සහ ගෙවී ගිය නිෂ්කාශනය සඳහා පරීක්ෂා කරන්න. කට්ටලය ද්රව්ය ගබඩා කර ඇත්නම් ප්රතිස්ථාපනය කරන්න |
| නොගැලපෙන වෙඩි ප්රමාණය / කෙටි වෙඩි | වෙඩි බර ප්ලාවනය; කුෂන් වෙඩි තැබීමට වෙනස් වේ | මුද්ද මුද්රා නොකිරීම පරීක්ෂා කරන්න(වඩාත් පොදු); දිරාපත් වූ ගුවන් ගමන් පසුපසට කාන්දු වීමට ඉඩ දෙයි; බැරල් සිදුරු විශාලත්වය | මුලින්ම චෙක් මුද්ද පරීක්ෂා කරන්න. ඉන්පසු නිෂ්කාශනය මැන බලන්න. සැකසීම් කාන්දු නොවන කපාටයක් සවි නොකරනු ඇත |
| දියවන උෂ්ණත්වය ඉහළ යාම | නියම උනුසුම් උෂ්ණත්වය නියමිත ස්ථාන වලට වඩා ඉහළින්; ද්රව්ය දුර්වර්ණ වීම | වැරදි සම්පීඩන අනුපාතයකින් අධික ලෙස කැපීම; අඳින ලද නිෂ්කාශනය ඉස්කුරුප්පුව වඩාත් දැඩි ලෙස ක්රියා කරයි; ප්ලාවිත තාපකූලය | තාපකූප තහවුරු කරන්න. ඉස්කුරුප්පු වේගය සහ පසුපස පීඩනය පරීක්ෂා කරන්න. ෙරසින් සඳහා ජ්යාමිතිය වැරදියි නම්, ඉස්කුරුප්පු ඇණ නිවැරදි කිරීම වේ |
| මන්දගාමී ප්රකෘතිය / දිගු ප්ලාස්ටික්කරණය | පුනරුත්ථාපන කාලය දිගු වේ; චක්රය කාලය වර්ධනය වේ | ගෙවී ගිය නිෂ්කාශනය පොම්ප කිරීමේ කාර්යක්ෂමතාව අඩු කරයි; ආහාර අංශයේ ගැටලුව; ෙරසින් සඳහා වැරදි ජ්යාමිතිය | ආහාර උගුරේ සිසිලනය සහ පෙති පෝෂණය පළමුව පරීක්ෂා කරන්න. ඉන්පසු ඇඳීමට එරෙහිව නිෂ්කාශනය මැන බලන්න |
| ඉහළ යන මෝටර් බර / පිටුපස පීඩනය | නිරන්තර නිමැවුමකදී මෝටර් ඇම්පියර් නැගීම; ව්යවර්ථ අනතුරු ඇඟවීම් | සිදුර තුළ ඉස්කුරුප්පු ඇදීම (වැරදි ලෙස සකස් කිරීම, නැමුණු ඉස්කුරුප්පු); අධික කැපීම; පිරිහුණු ද්රව්ය ගොඩනැගිලි ප්රතිරෝධය | පෙළගැස්ම සහ ඉස්කුරුප්පු සෘජු බව පරීක්ෂා කරන්න. නැමුණු ඉස්කුරුප්පුවක් සිදුරේ එක් පැත්තක් පැළඳ සිටින අතර නව බැරලයක් ද විනාශ කරයි |
| ද්රව්ය පිරිහීම / දුර්වර්ණ වීම | කහ, ඉරීම, බිඳෙනසුලු බව, සුවඳ | පදිංචි කාලය ඉතා දිගු (බැරලයට ඉතා කුඩා වෙඩි තැබීම); කැපීම ඉතා ආක්රමණශීලී; ද්රව්ය රැඳවුම් මළ පැල්ලම් | වෙඩි ප්රමාණය බැරල් ධාරිතා අනුපාතය පරීක්ෂා කරන්න. කැපීම අඩු කරන්න. තාප සංවේදී දුම්මල මත, අඩු සම්පීඩන ඉස්කුරුප්පු ඇණ එකම සැබෑ විසඳුම විය හැකිය |
| කොටස් වශයෙන් දිය නොවන / ඝන අංශු | තද පැල්ලම්; කාච වැනි දෝෂ; දුර්වල ස්ථාන | ප්රමාණවත් නොවන ද්රවාංක ධාරිතාව: L/D ඉතා කෙටි, සම්පීඩනය වැරදියි, ප්රතිදානය ඉස්කුරුප්පුව දිය කළ හැකි ප්රමාණය ඉක්මවා තල්ලු වී ඇත, නැතහොත් නිෂ්කාශනය | ප්රතිදානය අඩු කිරීම හෝ බාධක ඉස්කුරුප්පු ඇණ වෙත උත්ශ්රේණි කිරීම. කට්ටලය අඳිනු ලැබුවහොත්, කිසිදු සැකසුමක් දියවීම යථා තත්වයට පත් නොකරයි |
| වර්ණ ඉරි / දුර්වල විසරණය | අසමාන වර්ණය; masterbatch විසිරී නැත | මිශ්ර කිරීමේ අංශයක් නොමැත; අඳින ලද ඉස්කුරුප්පු දුර්වල ලෙස මිශ්ර කිරීම; පිරවූ හෝ වර්ණවත් සංයෝගයක් සඳහා වැරදි ඉස්කුරුප්පු ඇණ | මිශ්ර කිරීමේ කොටසක් (මැඩොක් හෝ පින්) සඳහන් කරන්න. මුලින්ම ඉස්කුරුප්පු ඇණ සරලව දිරාපත් වී නැති බව තහවුරු කරන්න |
කළු ඉරි හෝ පිළිස්සුම් ලකුණු
දිරාපත් වූ පොලිමර් කොහේ හරි නවාතැන් ගෙන කැබලිවලට කැඩී යයි. සම්භාව්ය සැඟවුණු ස්ථාන වන්නේ නිෂ්කාශනය, ලකුණු කළ සිදුරක්, හානියට පත් පිරික්සුම් මුද්දක් සහ ගලායාම එකතැන පල්වෙන ඕනෑම මළ ස්ථානයක් වේ.
මුලින්ම ගැඹුරු පිරිසිදු කරන්න. සම්පූර්ණ පිරිසිදු කිරීමකින් පසු පැල්ලම් නැවත පැමිණේ නම්, ද්රව්යය හුදෙක් ඉතිරි නොවේ. එය ඔබේ යන්ත්රයේ ඇති ස්ථානයකින් අඛණ්ඩව නිෂ්පාදනය වෙමින් පවතින අතර, ඔබ ඉස්කුරුප්පු ඇණ ඇද එය සොයා ගත යුතුය.
නොගැලපෙන වෙඩි ප්රමාණය හෝ කෙටි වෙඩි
ඔබ සැකසීමක් ස්පර්ශ කිරීමට පෙර මුද්ද පරීක්ෂා කරන්න. ආපසු නොපැමිණෙන කපාටය මුද්රා තැබීම නැවැත්වූ විට, එන්නත් කිරීමේදී දියවීම පසුපසට ගැලවී යන අතර, යන්ත්රය මනින ලද වෙඩිල්ල අච්චුවට ලැබෙන වෙඩිල්ල නොවේ.
දීම යනු කුෂන් ය. ස්ථාවර ක්රියාවලියක් ස්ථාවර කොට්ටයක් දරයි. වෙඩි තැබීමට කුෂන් ඉබාගාතේ යන විට, දියවීම එය නොකළ යුතු තැනකට යයි.
දියවන උෂ්ණත්වය ඉහළ යාම හෝ ඉතා ඉහළයි
සෙට්පොයින්ට් විශ්වාස කරනවාට වඩා පරීක්ෂණයකින් සැබෑ දියවීම මැන බලන්න. සැබෑ දියවීම කලාපවලට වඩා හොඳින් දුවන්නේ නම්, අමතර තාපය එන්නේ පටිවලින් නොව ෂියර් වලින්.
සම්පීඩනය දුම්මල සඳහා ඉතා ආක්රමණශීලී වන විට, ඉස්කුරුප්පු වේගය වැඩි වූ විට, පසුපස පීඩනය අධික වූ විට සහ එකම ද්රව්ය චලනය කිරීමට දිරාපත් වූ ඉස්කුරුප්පුවක් දැඩි ලෙස ක්රියා කළ යුතු විට ෂියර් තාපය ඉහළ යයි.
Slow Screw Recovery / Long Plasticizing කාලය
ආප්පයෙන් පටන් ගන්න. පෙති පාලම් කිරීම, අධික උනුසුම් වූ ආහාර උගුරක් සහ ප්රමාණවත් ආහාර සිසිලනය ඉස්කුරුප්පුව සහ දිගු ප්රකෘතිය සාගින්න ඇති කරන අතර ඒවා කිසිවක් ඉස්කුරුප්පු දෝෂයක් නොවේ.
පෝෂණය සෞඛ්ය සම්පන්න නම් සහ ප්රකෘතිය තවමත් මන්දගාමී නම්, නිෂ්කාශනය මැන බලන්න. ඇඳීම සඳහා පොම්ප කිරීමේ කාර්යක්ෂමතාව නැති වූ ඉස්කුරුප්පු ඇණ එකම වෙඩි තැබීම පිරවීමට වැඩි කාලයක් ගත වන අතර චක්ර කාලය එය පිළිබිඹු කරයි.
ඉහළ යන මෝටර් බර හෝ පසුපස පීඩනය
නියත ප්රතිදානයකදී ඇම්පියර් වැඩි වීම යනු යමක් ප්රතිරෝධය දක්වන බවයි. සිදුර තුළ ඇදගෙන යන නැමුණු ඉස්කුරුප්පු ඇණ භයානක අවස්ථාවයි: එය බැරලයේ එක් පැත්තක් පැළඳ සිටින අතර, එම නොගැලපීමට එරෙහිව ස්ථාපනය කරන ලද නව ඉස්කුරුප්පුවක් එකම කාලසටහනකට අනුව අඳිනු ලැබේ.
ඔබ කිසිවක් ඇණවුම් කිරීමට පෙර සෘජු බව සහ පෙළගැස්ම පරීක්ෂා කරන්න. එක පැත්තක සිදුරු ඇඳීම ඇඟිලි සලකුණයි.
ද්රව්ය පිරිහීම හෝ දුර්වර්ණ වීම
හේතු දෙකක් ආධිපත්යය දරයි: ද්රව්යය ඉතා උණුසුම් වේ, නැතහොත් එය දිගු කාලයක් උණුසුම් වී ඇත. දෙවැන්න මිනිසුන්ට මග හැරුණු එකකි.
බැරල් කොළ සඳහා ඉතා කුඩා වෙඩිල්ලක් චක්රයෙන් පසු චක්රය හරහා හිඳ දිය වී, කහ වන තුරු මෘදු ලෙස පිසිනු ලැබේ. කිසිදු ඉස්කුරුප්පු නිර්මාණයක් විශාල බැරලයක අඩු ප්රමාණයේ වෙඩිල්ලක් සවි නොකරයි. ඉස්කුරුප්පු විෂ්කම්භය නිවැරදි කරන්න, නැතහොත් කාර්යය කුඩා යන්ත්රයකට මාරු කරන්න.
ප්රතිස්ථාපන ඉස්කුරුප්පු බැරලයක් ඇණවුම් කරන්නේ කෙසේද?
කිසිදු තරඟකරුවෙකු මෙය ආවරණය නොකරන අතර, එය ගැනුම්කරුවන්ට සැබවින්ම අවශ්ය කොටස වේ. ඔබ OEM වෙතින් හෝ ස්වාධීනව ඇණවුම් කළත්ඉස්කුරුප්පු බැරල් කර්මාන්ත ශාලාව, එම තොරතුරු උපුටා දැක්වීමට හේතු වේ.
ඔබ සැපයිය යුතු මානයන් සහ පිරිවිතර
- යන්ත්ර වෙළඳ නාමය සහ ආකෘතිය.සවිකිරීම සහ ඩ්රයිව්-අන්ත මානයන් තහවුරු කිරීමට නාම පුවරුවක ඡායාරූපයක් ප්රමාණවත් වේ.
- ඉස්කුරුප්පු විෂ්කම්භය සහ L/D අනුපාතය,චිත්රයකින් හෝ කෙලින්ම මනිනු ලැබේ.
- පිරවුම් අන්තර්ගතය සහිත ෙරසින්.මෙය ලැයිස්තුවේ ඇති අන් සියල්ලටම වඩා මූලික වානේ සහ මතුපිට ප්රතිකාරය මෙහෙයවයි.
- වෙඩි ප්රමාණය සහ ඉලක්ක චක්රය,එබැවින් ජ්යාමිතිය පිටපත් කිරීමට වඩා ප්රශස්ත කළ හැක.
- චිත්රයක්, හෝ අඳින ලද සාම්පලයක්.එක්කෝ වැඩ. අඳින ලද කොටසක් මැනිය හැකි අතර සම්පූර්ණ ජ්යාමිතිය ප්රතිනිර්මාණය කළ හැකිය.
- ගිය සැරේ වැරදුනේ.කොටස සමඟ ඇඳුම් රටාව යවන්න. සුමට මානය නැතිවීම උල්ෙල්ඛය පවසයි. පිට්ටින් විඛාදනයට කියයි. ඒකපාර්ශ්වික ඇඳීම නව ඉස්කුරුප්පුවක් සවි නොකරන, පෙළගැස්ම පවසයි.
එම අවසාන අයිතමය ගැනුම්කරුවන්ට අමතක වන අතර, අසාර්ථකත්වයේ විශ්වාසවන්ත පිටපතක් මිලදී ගැනීම ඔබව වළක්වන්නේ එයයි.
OEM-Match vs අභිරුචි නිර්මාණය: වාසි සහ අවාසි
OEM ගැලපීමක්මුල් ජ්යාමිතිය ප්රතිනිෂ්පාදනය කරයි. මුල් ඉස්කුරුප්පු ඇණ ඔබේ ක්රියාවලියට ගැලපෙන විට සහ සරලව ගෙවී ගිය විට එය නිවැරදි ඇමතුමකි. පුරෝකථනය කළ හැකි, ඇඳීමට එරෙහිව සත්යාපනය කළ හැකි, ක්රියාවලි නැවත වලංගු කිරීමක් නොමැත.
අභිරුචි නිර්මාණයක්ඔබ අද ධාවනය කරන දෙයට ගැලපෙන පරිදි ජ්යාමිතිය වෙනස් කරයි. ක්රියාවලිය චලනය වූ විට සහ ඉස්කුරුප්පු ඇරීම සිදු නොකළ විට එය නිවැරදි ඇමතුම වේ: ඔබ නැවත ඇඹරීමට එකතු කර, පිරවූ ශ්රේණියට මාරු වූ විට, ප්රතිදාන ඉලක්ක වෙනස් කර, හෝ මුල් ඉස්කුරුප්පු ඇණ කිසි විටෙක ඔබේ දුම්මල හොඳින් හසුරුවන්නේ නැත.
ක්රියාවලිය වෙනස් වූ විට OEM ගැලපීමක් ඇණවුම් කිරීම නව වානේවල ගැටලුව ප්රතිනිෂ්පාදනය කරයි. මුල් පිටපත හොඳ වූ විට අභිරුචි නිර්මාණයක් ඇණවුම් කිරීම කිසිවක් සඳහා පිරිවැය සහ නැවත වලංගු කිරීමක් එක් කරයි. ඇඳුම් පැළඳුම් රටාව ඔබ සිටින්නේ කුමන තත්වයකදැයි ඔබට කියයි.
චීනයෙන් ලබා ගැනීමේදී අපේක්ෂා කළ යුතු දේ
ඊයම් කාලය ජ්යාමිතිය, මතුපිට ප්රතිකාරය සහ චිත්රයක් තිබේද යන්න මත රඳා පවතී. ඔබේ උපුටා දැක්වීම සමඟ එය ලිඛිතව ඉල්ලා සිටින්න, ඔරලෝසුව ආරම්භ වන්නේ කුමක් දැයි විමසන්න: ඇඳීම තහවුරු කිරීම හෝ මිලදී ගැනීමේ ඇණවුම. ඔවුන් එකම දිනයක් නොවන අතර, වෙනස බොහෝ විට සතියකි.
ඔබ කැපවීමට පෙර කරුණු තුනක් සටහන් කර ගැනීම වටී:
- නිෂ්පාදනය ආරම්භ වන විට.අඳින ලද සාම්පලයක් ප්රතිලෝම-ඉංජිනේරු කිරීම තනි චිපයක් කැපීමට පෙර කාලය එකතු කරයි. චිත්රයක් එම පියවර ඉවත් කරයි.
- මතුපිට ප්රතිකාරය එකතු කරන දේ.Bimetallic මතුපිට සහ carbide spraying යනු ඔවුන්ගේම පෝලිම් සහිත වෙනම ක්රියාවලි පියවරකි.
- මුහුදු ප්රවාහනය, වෙන වෙනම.එය නිෂ්පාදන ඉදිරි කාලය තුළ නොවන අතර, එය පළමු වරට ගැනුම්කරුවන් පුදුමයට පත් කරන අංකය වේ.
අපගේම උපුටා දැක්වීම සැලසුම අනුව විනිවිද පෙනෙන ය: අපි නිෂ්පාදනය, නැව්ගත කිරීම සහ දැනට පවතින නඩත්තුව ආවරණය වන පරිදි ඇස්තමේන්තුගත පිරිවැයක් ලබා දෙන්නෙමු, එබැවින් පසුව සොයා ගැනීමට කිසිවක් නොමැත. පැය 12ක් ඇතුළත ඔබට එම උපුටා දැක්වීම ලැබේ.
කලින් විස්තර කර ඇති අමතර කට්ටල භ්රමණය සමඟ ඉදිරි කාලය සැලසුම් කරන්න. ඔබේ කාලසටහනට අනුව ඇඳුම් ලොග් නැව් වලින් ඇණවුම් කළ කට්ටලයක්. බිඳවැටීමකින් ඇණවුම් කරන ලද කට්ටලයක් ඔරලෝසුවට එරෙහිව, ගුවනින්, කිසිවෙකු පැහැදිලි කිරීමට කැමති නැති මිලකට.
තත්ත්ව පිළිගැනීමේ නිර්ණායක සහ පරීක්ෂණ ලකුණු
සැබෑ සැපයුම්කරුවෙකු ලාභ සැපයුම්කරුවෙකුගෙන් වෙන් කරන චෙක්පත් මේවාය. ඔබ ඇණවුම ලබා දීමට පෙර ලිඛිතව ඔවුන්ගෙන් ඉල්ලා සිටින්න, කට්ටලය පැමිණි විට ඒවා සත්යාපනය කරන්න:
- එක් එක් පියාසැරිය දිගේ බහු ස්ථානවල පිටත විෂ්කම්භය
- සිදුරු විෂ්කම්භය සහ සිලින්ඩරාකාරත්වය
- මතුපිට දෘඪතාව a ලෙසමනින ලද අගය(HV හෝ HRC), නාමාවලි පිරිවිතරයක් නොවේ
- Bimetallic සිදුරක් මත නයිට්රයිඩ් කේස් ගැඹුර, හෝ මිශ්ර ලෝහ ස්ථරය ගැඹුර
- සාන්ද්රණය සහ සෘජු බව
- මතුපිට රළුබව (Ra)
- මූලික වානේ ශ්රේණිය, තහවුරු කර ඇත
දෘඪතාව සහ කේස් ගැඹුර වඩාත් වැදගත් වන දෙක වන අතර, එම දෙක බොහෝ විට නිහඬව පහත හෙලනු ලැබේ. 950-1050 HV සහ 0.5-0.8 mm ගැඹුරු නයිට්රයිඩ ස්තරයක් ඔබට සැපයුම්කරුවෙකුට තබා ගත හැකි පිරිවිතරයකි. "නයිට්රයිඩඩ්" තනිවම නොවේ.
උපුටා දැක්වීමක් අනෙක් ඒවාට වඩා බෙහෙවින් පහළට වැටේ නම්, වානේ යනු කුමක්ද සහ ප්රතිකාරය කෙතරම් ගැඹුරට ක්රියාත්මක වේද යන්න විමසන්න. එය සෑම විටම පාහේ වෙනස සැඟවී ඇති අතර, ඔබ එය මුල් ඇඳුමෙන් ආපසු ගෙවයි.
අපගේ සම්පූර්ණ මූලාශ්ර ගමනාගමනය අභිරුචි ඉස්කුරුප්පු බැරල් ඇණවුම් මාර්ගෝපදේශයෙහි පිහිටා ඇත.
ආදේශකයක් හෝ අභිරුචි ඉන්ජෙක්ෂන් ඉස්කුරුප්පු බැරලයක් අවශ්යද? ඔබේ යන්ත්ර ආකෘතිය, ඇඳීම හෝ අඳින ලද නියැදිය යවන්න. අපි පැය 12 ක් ඇතුළත උපුටා දක්වන්නෙමු.
ඉස්කුරුප්පු බැරල් උපුටා ගැනීමක් ලබා ගන්නනිතර අසන ප්රශ්න
Q: ඉන්ජෙක්ෂන් මෝල්ඩින් ඉස්කුරුප්පු බැරලයක් කොපමණ කාලයක් පවතින්නේද?
A: PE සහ PP වැනි විඛාදන නොවන දුම්මල මත, අපගේ නයිට්රයිඩ 38CrMoAlA එන්නත් ඉස්කුරුප්පු දළ වශයෙන් පැය 10,000-20,000 ක් ක්රියාත්මක වේ. වීදුරු පුරවන ලද සංයෝග, PVC, සහ බර regrind එය කපා, සහ කොපමණ දුරට පිරවුම් අන්තර්ගතය සහ ප්රතිදානය මත රඳා පවතී. ඔරලෝසුව සහ බලාපොරොත්තුව ධාවනය නොකරන්න: මැනීම. උල්ෙල්ඛ රාජකාරිය මත අවම වශයෙන් වසරකට වරක්වත් ගොඩනැගීමේ ඇඳීමට එරෙහිව පියාසැරි OD සහ බෝර හැඳුනුම්පත පරීක්ෂා කර ප්රවණතාවය ලොග් කරන්න. ප්රවණතාවය, පැය සංඛ්යාවක් නොවේ, ඊළඟ කට්ටලය ඇණවුම් කළ යුත්තේ කවදාදැයි ඔබට කියයි.
Q: ඉස්කුරුප්පුවක් සහ බැරලයක් අතර සම්මත නිෂ්කාශනය කුමක්ද?
A: ඉස්කුරුප්පු විෂ්කම්භය සහිත නිෂ්කාශන පරිමාණයන් නිසා තනි රූපයක් නොමැත. නව කට්ටලයක් සඳහා වන කර්මාන්ත රීතිය දළ වශයෙන් එක් එක් ඉස්කුරුප්පු විෂ්කම්භය අඟල් සඳහා එක් පැත්තකට රේඩියල් නිෂ්කාශනය අඟල් 0.001 වේ, එබැවින් 60 මි.මී. ඔබේ ගොඩනැගීමේ ඇඳීම අධිකාරියයි. ප්රායෝගික සේවා සීමාවක් ලෙස, මනින ලද නිෂ්කාශනය ගොඩනැගීමේ අගය මෙන් දෙගුණයක් දක්වා වර්ධනය වී ඇති විට හෝ ප්රතිදානය එකම ඉස්කුරුප්පු වේගයකින් කැපී පෙනෙන ලෙස පහත වැටී ඇති විට, ප්රතිස්ථාපනය සැලසුම් කරන්න.
Q: මට විවිධ දුම්මල කිහිපයක් සඳහා එක් ඉස්කුරුප්පුවක් භාවිතා කළ හැකිද?
පිළිතුර: පවුල තුළ, ඔව්. සාමාන්ය කාර්ය ඉස්කුරුප්පුවක් PE, PP, PS, සහ ABS පිළිගත හැකි ලෙස හසුරුවයි, එම නිසා යන්ත්ර සාදන්නන් එය සම්මත ලෙස නැව්ගත කරයි. පවුල් හරහා, නැත. දෘඪ PVC මත GP ඉස්කුරුප්පු ඇණ ද්රව්යය හායනය කර වානේ විඛාදනයට ලක් කරයි. වීදුරු පිරවූ නයිලෝන් මත GP ඉස්කුරුප්පු ඇණ වේගයෙන් දිරා යයි. තවද එක් වෙඩි පරිමාවක් සඳහා ප්රමාණයේ ඉස්කුරුප්පු ඇණ, ද්රව්යය පිසීමෙන් තොරව බැරලයේ කුඩා කොටසක් භාවිතා කරන කාර්යයක් ඉටු කළ නොහැක. ඔබේ දුම්මල එම හිඩැස් විහිදුවයි නම්, ඔබට ඉස්කුරුප්පු එකකට වඩා අවශ්ය වේ, හෝ අමාරුම නඩුව සඳහා නිර්මාණය කර ඇති ඉස්කුරුප්පුවක්.
ප්ර: මගේ ඉන්ජෙක්ෂන් මෝල්ඩින් ඉස්කුරුප්පු ඇණ ඇඳී ඇත්දැයි මට කිව හැක්කේ කෙසේද?
A: යන්ත්රය මුලින්ම ඔබට පවසන අතර, මයික්රොමීටරය එය තහවුරු කරයි. ප්රතිදානය එකම ඉස්කුරුප්පු වේගයකින් පහත වැටීම, ප්රතිසාධන කාලය දිගු කිරීම, නොවෙනස්ව ඇති ස්ථානවලදී උෂ්ණත්වය ඉහළ යාම, පිරිසිදු කිරීමෙන් පසු ආපසු එන කළු තිත් සහ වෙඩි ප්රමාණය ප්ලාවිත වීම සඳහා නරඹන්න. ඒවායින් ඕනෑම එකක් ඉස්කුරුප්පු ඇදීම සාධාරණීකරණය කරයි. ඉන්පසු මයික්රෝමීටරයකින් පියාසැරි OD මැනීම සහ බෝර මානයකින් සිදුරු හැඳුනුම්පත, ගැළපෙන ස්ථානවල මැනීම සහ ඇඳීමට එරෙහිව රේඩියල් නිෂ්කාශනය සංසන්දනය කරන්න. රෝග ලක්ෂණ යෝජනා කරයි; මැනීම තහවුරු කරයි.
Q: Bimetallic ඉස්කුරුප්පු බැරලයක් යනු කුමක්ද සහ මට එය අවශ්ය වන්නේ කවදාද?
A: bimetallic බැරලයක් මිශ්ර-වානේ ශරීරයක් තබා ගන්නා අතර සිදුර තුළට වඩාත් දෘඩ ඇඳුම් මිශ්ර ලෝහයක් විලයනය කරයි. අපගේ බැරල් මත අපි සිදුරෙහි අඳින කලාපය වටා සම්පූර්ණ කවයට තද මිශ්ර ලෝහ ඉසින අතර, ඇතුළත දෘඪතාව 62 HRC දක්වා ගෙන එයි. රේඛාව ඇඳීම පහසුය:30% දක්වා වීදුරු කෙඳි නයිට්රයිඩ 38CrMoAlA කට්ටලයක් මත හොඳින් ක්රියා කරයි. 30% ට වැඩි වීදුරු, ඛනිජ පිරවුමක් හෝ ගිනි නිවීමේ ද්රව්යයක් සමඟ හෝ විඛාදන දුම්මල මත, bimetallic යන්න. නයිට්රයිඩ් නඩුව මිලිමීටර් 0.5-0.8 විසරණ තට්ටුවක් වන අතර, යටින් ඇති වානේ අවසන් වීමට බොහෝ කලකට පෙර බර පිරවුම එය හරහා කපා දමයි.
ප්ර: ඉන්ජෙක්ෂන් මෝල්ඩින් කිරීමේදී ඉස්කුරුප්පු නිර්මාණය කොටසේ ගුණාත්මක භාවයට බලපාන්නේද?
A: සෘජුවම, සහ බොහෝ ක්රියාවලි සැකසුම් වලට වඩා. ඉස්කුරුප්පු ජ්යාමිතිය ද්රව්ය සම්පූර්ණයෙන්ම දියවන ආකාරය, දියවන උෂ්ණත්වය කෙතරම් ඒකාකාරද, වර්ණය සහ පිරවුම කෙතරම් හොඳින් විසුරුවා හරිනවාද, සහ වෙඩි තැබීම කෙතරම් ස්ථාවරද යන්න තීරණය කරයි. දියවීම, ඉරි, ඉරීම, දිරාපත්වීම සහ වෙඩි තැබීමේ විචලනය යන සියල්ලම පාලකය වෙත ආපසු ලුහුබඳින විට අවම වශයෙන් බොහෝ විට ඉස්කුරුප්පු නිර්මාණය හෝ ඉස්කුරුප්පු ඇඳීම වෙත ආපසු හැරේ. ඔබ සිදු කරන සෑම සැකසුම් වෙනස් කිරීමකටම දෝෂයක් ප්රතිරෝධී වන විට, සාමාන්යයෙන් හේතුව වන්නේ ජ්යාමිතිය හෝ ඇඳීමයි.
Q: එන්නත් ඉස්කුරුප්පු සහ නිස්සාරණ ඉස්කුරුප්පු අතර වෙනස කුමක්ද?
A: නිස්සාරණ ඉස්කුරුප්පු ඇණ අඛණ්ඩව භ්රමණය වන අතර පොම්ප නතර නොවී ඉදිරියට දිය වේ. ඉන්ජෙක්ෂන් ඉස්කුරුප්පුවක් මඟින් කාර්යයන් දෙකක් සිදු කරයි: එය වෙඩිල්ලක් ප්ලාස්ටික් කිරීමට භ්රමණය වේ, පසුව භ්රමණය වීම නතර කර එය එන්නත් කිරීම සඳහා ජලනලයක් මෙන් ඉදිරියට ධාවනය කරයි. එම ප්රත්යාවර්ත ක්රියාව නම්, ඉන්ජෙක්ෂන් ඉස්කුරුප්පු අගට චෙක් මුද්දක් රැගෙන යන්නේ ඇයිද යන්න සහ ඒවා නිස්සාරණ ඉස්කුරුප්පු වලට වඩා සාමාන්යයෙන් 18:1 සිට 25:1 දක්වා කෙටි L/D අනුපාතයක් ධාවනය කරන්නේ මන්ද යන්නයි. ද්රව්ය එන්නත් බැරලයක ද වෙඩි අතර වාඩි වී ඇති අතර එමඟින් පදිංචි කාලය සහ වෙඩි ප්රමාණය තීරණාත්මක වේ.
Q: ඉස්කුරුප්පු බැරල් නිෂ්පාදකයෙකුට ඇඳීමකින් තොරව මගේ ඉස්කුරුප්පුව පිටපත් කළ හැකිද?
පිළිතුර: ඔව්. අඳින ලද කොටස නැව්ගත කිරීම සහ ජ්යාමිතිය මැනිය හැකි අතර ප්රතිනිර්මාණය කළ හැක: විෂ්කම්භය, දර්ශන අනුපාතය, නාලිකා ගැඹුර, සහ ධාවකයේ කෙළවරට ගැලපෙන මානයන්. අපි එන්නත් ඉස්කුරුප්පු ±0.001 මි.මී. එක් අවවාදයක් සඳහන් කිරීම වටී: අඳින ලද ඉස්කුරුප්පු ඇණ කම්හලෙන් ඉවත්ව ගිය ප්රමාණයට වඩා කුඩා වේ, එබැවින් ප්රතිස්ථාපනය අඳින ලද මානයන්ට වඩා මුල් සැලසුම් අභිප්රායට ගොඩනගා ගත යුතුය. කොටස සමඟ ඇඳුම් රටාව යවන්න, නව ඉස්කුරුප්පු ඇණ එය උරුම කර ගැනීම වෙනුවට අසාර්ථක වීමට එරෙහිව නියම කරනු ලැබේ.
නිගමනය
අදහස් තුනක් මුළු මාර්ගෝපදේශය රැගෙන යයි.
තේරීම දුම්මල අනුගමනය කරයි.ජ්යාමිතිය (L/D, සම්පීඩන අනුපාතය, ඉස්කුරුප්පු වර්ගය) ඔබේ පොලිමර් දියවන ආකාරය ගැළපේ. මතුපිට ප්රතිකාරය ඔබේ පෝෂණය කෙතරම් අපිරිසිදුද යන්න ගැලපේ. පිරිසිදු දුම්මල නයිට්රයිඩ 38CrMoAlA මත සතුටින් ක්රියා කරයි. උල්ෙල්ඛ සහ විඛාදන ආහාර සඳහා bimetallic සිදුරක් අවශ්ය වන අතර, පිරිසිදු නඩුව සඳහන් කිරීම නව කට්ටලයක් ඉක්මනින් මිය යන වඩාත් පොදු ක්රමයයි.
නඩත්තුව වසර මිලදී ගන්නා අතර දත්ත මිලදී ගැනීම සැලසුම් කරයි.සෑම නැවතුමකටම පෙර පිරිසිදු කරන්න, වානේ වලට වඩා පිත්තල වලින් පිරිසිදු කරන්න, සහ ඉස්කුරුප්පු ඇණ පිටතට යන සෑම අවස්ථාවකදීම නිෂ්කාශනය මැන බලන්න. පළඳින ලොගයක් "එය පැළඳ තිබේද?" "එය සීමාව පසු කරන්නේ කවදාද?", එය සැලසුම් කළ වෙනස් කිරීමක් සහ වසා දැමීමක් අතර වෙනසයි.
ඔබ ක්රියාවලිය සුසර කිරීමට පෙර යන්ත්රය හඳුනා ගන්න.ප්රතිදානය පහත වැටෙන විට, චක්ර දිගු වූ විට, කුෂන් ඉබාගාතේ යන විට හෝ පිරිසිදු කිරීමෙන් පසු නැවත පැමිනෙන විට, ප්ලාස්ටික්කරණ ඒකකය කතා කරයි. සැකසීම්වලට නැතිවූ නිෂ්කාශනය ප්රතිසාධනය කිරීමට හෝ අබලන් වූ චෙක් මුද්දක් නැවත මුද්රා කිරීමට නොහැක. ඉස්කුරුප්පු ඇණ ඇද එය මැන බලන්න.
Nanhaiya වසර විස්සකට වැඩි කාලයක් තිස්සේ ඉස්කුරුප්පු සහ බැරල් සාදා ඇති අතර ලොව පුරා 500+ සේවාදායකයින්ට සේවය කරයි. අපගේ එන්නත් ඉස්කුරුප්පු 38CrMoAlA වලින් යන්තගත කර, නිවා දමා තෙම්පරාදු කර, පසුව 500-560 °C සිට 0.5-0.8 mm නඩුවක් දක්වා 950-1050 HV වලදී ගෑස් නයිට්රයිඩ කර, ±0.001 මි.මී. විඛාදන නොවන දුම්මල. සංග්රහය දැඩි වූ විට, අපි සිදුරෙහි අඳින කලාපය වටා සම්පූර්ණ කවයට දෘඩ මිශ්ර ලෝහ ඉසින අතර ඇතුළත දෘඪතාව 62 HRC වෙත ගෙන යන්නෙමු.
ඔබ ඇණවුම් කිරීමට පෙර, අපගේ ඉංජිනේරුවන් ඔබ සමඟ පරාමිතීන් හරහා ක්රියා කරයි: විෂ්කම්භය, දර්ශන අනුපාතය, ඉස්කුරුප්පු නාලිකා ගැඹුර සහ 38CrMoAlA සහ ද්විත්ව මිශ්ර ලෝහයක් අතර ද්රව්යමය තේරීම. එම උපදේශනය නොමිලේ වන අතර, පහත සඳහන් උද්ධෘතයට නිෂ්පාදන, නැව්ගත කිරීම සහ අපේක්ෂිත නඩත්තු පිරිවැය ඇතුළත් වේ, එබැවින් පිටුවේ නොතිබූ කිසිවක් පසුව දිස් නොවේ.
බෙදා හැරීමෙන් පසු, අපගේ කාර්මික ශිල්පීන් ස්ථාපනය සහ කොමිස් කිරීම සඳහා සහය දක්වයි, වගකීම් ගිවිසුමට (සාමාන්යයෙන් වසර 1 සිට 2 දක්වා), සහ ඕනෑම අලෙවියෙන් පසු ගැටලුවකට පැය 24ක් ඇතුළත ප්රතිචාරයක් සහ 48ක් ඇතුළත විසඳුමක් ලැබේ.
ඔබේ යන්ත්ර ආකෘතිය, දුම්මල සහ ඔබ විසඳීමට උත්සාහ කරන ගැටලුව අපට එවන්න. පැය දොළහක් ඇතුළත ඔබට පිරිවිතරයක් සහ උපුටා දැක්වීමක් ලැබෙනු ඇත.
ඔබේ යන්ත්රය, ඔබේ දුම්මල සහ පසුගිය වර සිදුවූයේ කුමක්දැයි අපට කියන්න. අපි එය නිවැරදි කරන කට්ටලය නියම කරන්නෙමු, එය නැවත නැවත කරන එක නොවේ.
උපුටා ගැනීමක් සඳහා නන්හයියා අමතන්න