මන්දගාමී ප්රතිසාධන ටයිමරයට පෝෂණ ගැටලුවක්, වෙනස් වූ ක්රියාවලියක් හෝ අබලන් වූ දෘඩාංග වෙත යොමු විය හැක. ප්රයෝජනවත් රෝග විනිශ්චය මඟින් ඔබට පවසනුයේ කුමන එකක්ද යන්න සහ එය ඔබට චක්ර කාලය වැය කරන්නේද යන්නයි.
ඉන්ජෙක්ෂන් මෝල්ඩින් ඉස්කුරුප්පු ප්රතිසාධනය බොහෝ කාලයක් ගත වුවහොත්, එය චක්රය ප්රමාද කරන බව පළමුව තහවුරු කරන්න. ඉන්පසු ස්ථාවර යොමු ධාවනයකට එරෙහිව ආහාර අඛණ්ඩතාව, සැබෑ ඉස්කුරුප්පු වේගය, පසුපස පීඩනය සහ උෂ්ණත්වය පරීක්ෂා කරන්න. එම චෙක්පත් පාඩුව පැහැදිලි නොකරන විට ජ්යාමිතිය පරීක්ෂා කර අඳින්න. සීමා කිරීමේ කාර්යය හඳුනා ගැනීමෙන් පසුව පමණක් සංරචක ප්රතිස්ථාපනය කරන්න.

පළමුව, ප්රකෘතිය චක්රයේ තීරණාත්මක මාවතේ දැයි තහවුරු කරන්න
ඉස්කුරුප්පු ප්රතිසාධනය යනු ප්ලාස්ටික්කරණය සහ මැනීමේ අදියරයි: ඉස්කුරුප්පු ඇණ භ්රමණය වේ, ඊළඟ වෙඩි තැබීම සකස් කර එය ඉදිරිපිට දියවන විට පසුබසියි. එය එන්නත් කිරීමට වඩා වෙනස් වේ, එම වෙඩි තැබීම සඳහා ඉස්කුරුප්පු ඇණ ඉදිරියට ගමන් කරන විට. ඔබේ පාලකයේ කාල ගණක නිර්වචනය පරීක්ෂා කරන්න, විශේෂයෙන් එයට ප්රමාදයක් හෝ විසංයෝජනය ඇතුළත් වේ.
ප්රතිසාධනය බොහෝ විට සිසිලන අනුපිළිවෙලෙහි කොටසක් අතිච්ඡාදනය වේ. සම්පූර්ණ චක්ර කාලය මත එහි බලපෑම රඳා පවතින්නේ ප්රතිසාධනය ආරම්භ වන විට සහ එය අවසන් වන තෙක් කුමන යන්ත්ර ක්රියාව බලා සිටිය යුතුද යන්න මතය. ප්රතිසාධනයෙන් ඉවත් කරන සෑම තත්පරයක්ම චක්රයෙන් තත්පරයක් ඉවත් කරයි යැයි උපකල්පනය කරනවාට වඩා අනුක්රමික හෝඩුවාවක් කියවන්න.
| පුනරුත්ථාපන කාලය | කවුළුවෙන් ඔබ්බට රැඳී සිටින්න | වෙනස යන්නෙන් අදහස් කරන්නේ කුමක්ද |
|---|---|---|
| තත්පර 12 යි | තත්පර 2 යි | ප්රතිසාධනය ඊළඟ ක්රියාව ප්රමාද කරයි. |
| තත්පර 9 යි | තත්පර 0 | තත්පර 3ක ප්රතිසාධන වැඩිදියුණු කිරීම තත්පර 2ක රැඳී සිටීම ඉවත් කරයි. |
| තත්පර 7 යි | තත්පර 0 | තවත් තත්පර 2ක ප්රතිසාධනයක් මෙම උදාහරණයේ තවත් චක්ර අඩු කිරීමක් ගෙන එන්නේ නැත. |
අපගේ පළමු ප්රශ්නය වන්නේ යන්ත්රය දියවීමට බලා සිටිනවාද නැතහොත් ඔබ අඩු කිරීමට කැමති සංඛ්යාවක් වාර්තා කරන්නේද යන්නයි. ප්රතිසාධනය දැනටමත් පවතින කවුළුව තුළ සුවපහසු ලෙස ගැළපේ නම්, ඉහළ ප්රතිදාන ඉස්කුරුප්පුවක් නිර්දේශ කිරීමට පෙර අපි අනුකූලතාව සහ උණු කිරීමේ ගුණාත්මකභාවය කෙරෙහි අවධානය යොමු කරමු.
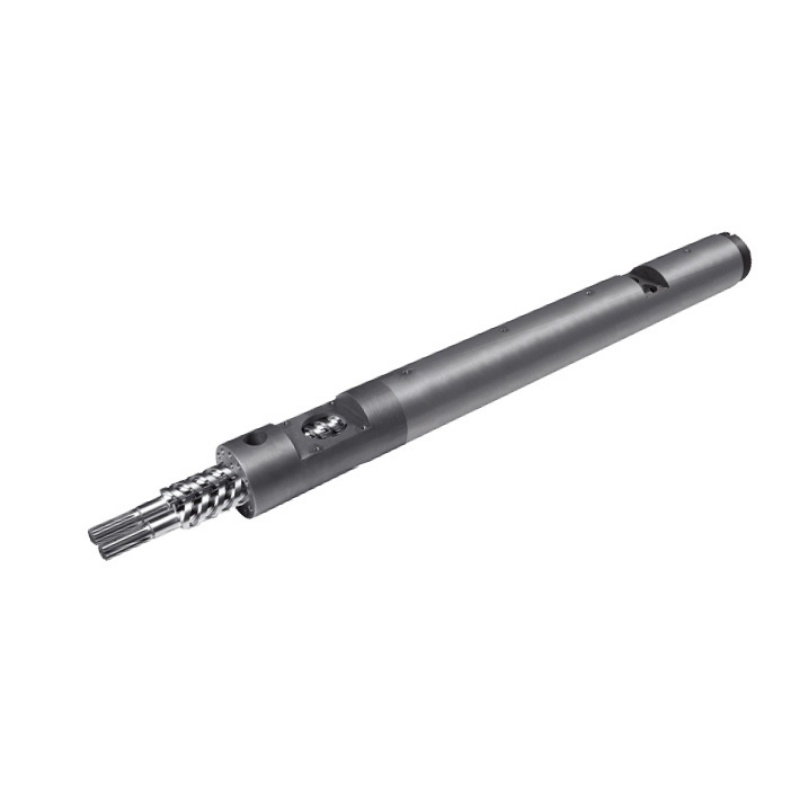
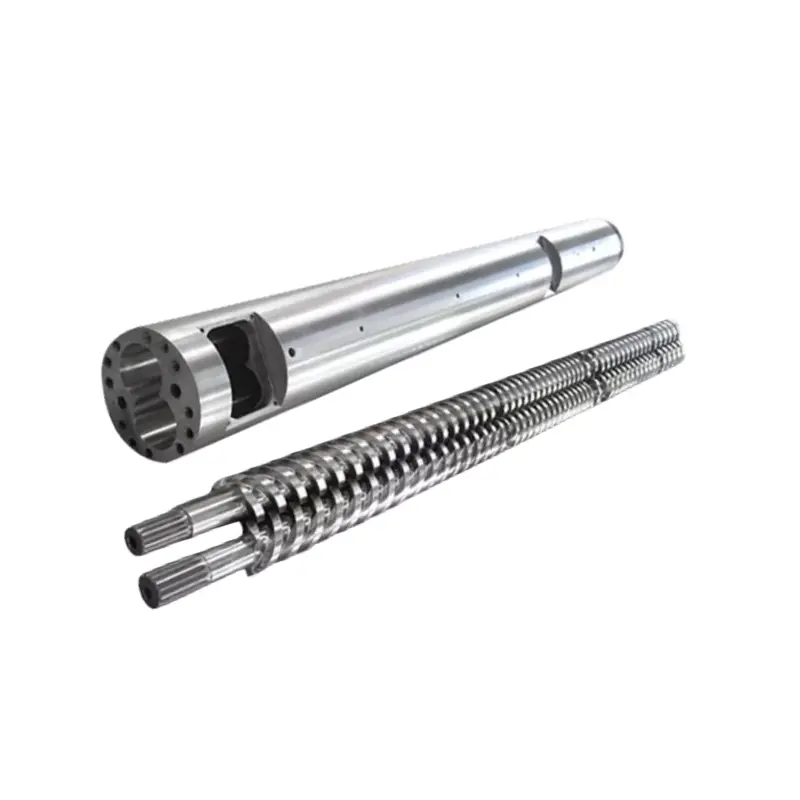
රැස්වීම පිළිබඳ පුළුල් පැහැදිලි කිරීමක් සඳහා, අපගේ බලන්නඉන්ජෙක්ෂන් මෝල්ඩින් ඉස්කුරුප්පු බැරල් මාර්ගෝපදේශය. මෙහිදී, පරමාර්ථය පටු ය: ප්රතිසාධනය වෙනස් වූයේ මන්දැයි සහ සාක්ෂි සහාය දක්වන ක්රියාව කුමක්ද යන්න තහවුරු කරන්න.
හදිසි වෙනසක් සහ ක්රමයෙන් පිරිහීමට විවිධ ආරම්භක ස්ථාන අවශ්ය වේ
යන්ත්රය සකස් කිරීමට පෙර යොමුවක් සුරකින්න. එකම දුම්මල ශ්රේණිය, නැවත ඇඹරුම් අනුපාතය, වෙඩි තැබීම් සැකසීම, අච්චුව සහ උෂ්ණත්ව තත්ත්වය සසඳන්න. තනි චක්ර මෙන්ම සාමාන්යය වාර්තා කරන්න; ඉඳහිට ඉතා මන්දගාමී ප්රකෘතියක් සාමාන්යය පිළිගත හැකි බව පෙනෙන විට පවා නිෂ්පාදනයට බාධා කළ හැකිය.
| නිරීක්ෂණය කළ රටාව | පළමුව පරීක්ෂා කරන්න | පටිගත කිරීමට වටිනා සාක්ෂි |
|---|---|---|
| ද්රව්ය හෝ වට්ටෝරුව වෙනස් කිරීමෙන් පසු හදිසි වැඩිවීමක් | පෝරමය, නැවත ඇඹරීම, වියළන තත්ත්වය සහ මාරු කළ සැකසුම් | ද්රව්ය තොගය, මිශ්ර අනුපාතය, අංශු තත්ත්වය සහ ක්රියාවලි වාර්තා වලට පෙර/පසු |
| ඒවා අතර සාමාන්ය චක්ර සහිත අතුරු මන්දගාමී චක්ර | ආහාර බාධා කිරීම්, පාලම් සහ සැබෑ-වේග විචලනය | එකම චක්ර සඳහා ප්රතිසාධන ට්රේස්, ලෝඩර් ක්රියාකාරකම් සහ සත්ය RPM |
| ස්ථාවර රාජකාරියක් යටතේ ප්රකෘතිමත් වීම ක්රමයෙන් නරක අතට හැරේ | මෙහෙයුම් කොන්දේසි තහවුරු කරන්න, පසුව ඇඳුම් පරීක්ෂා කරන්න | ඓතිහාසික ප්රතිසාධන දත්ත සහ මනින ලද ඉස්කුරුප්පු/බැරල් මානයන් |
| විධානයට පහළින් ඉහළ බරක් සහ සැබෑ RPM | මැෂින් ඩ්රයිව්, ව්යවර්ථ සීමාව සහ තාප තත්ත්වය | සත්ය එදිරිව විධාන RPM, පැටවීමේ ප්රවණතාවය සහ යන්ත්ර එලාම් |
| සංරචක ප්රතිස්ථාපනය කිරීමෙන් පසු ගැටළුව වහාම ආරම්භ වේ | ස්ථාපිත කොටස් අනන්යතාවය, මානයන්, ජ්යාමිතිය සහ එකලස් කිරීම | අනුමත ඇඳීම් සංශෝධනය, සවි කර ඇති සංරචක සහ කොමිස් කිරීමේ සිටුවම් |
මෙම රටා විමර්ශන නියෝගය තීරණය කරයි; කිසිවක් තනිව ඔප්පු නොවේ. ඝෝෂාව, ලකුණු කිරීම හෝ අසාමාන්ය බර පැටවීම සමඟ හදිසි දෝෂයක්, වේලාව මුලින් ක්රියාවලි ගැටලුවකට සමාන වුවද, ඉක්මන් යන්ත්ර සේවා අවධානයක් අවශ්ය වේ.
පෙති අඛණ්ඩව ඉස්කුරුප්පු ඇණ වෙත ළඟා වන බව තහවුරු කරන්න
සම්පූර්ණ ආප්පයක් ඉස්කුරුප්පුව පෝෂණය කරන බව තහවුරු නොවේ. ලෝඩරය, වසා දැමීමේ ස්ලයිඩය, ද්රව්ය මාර්ගය සහ පෝෂක උගුරේ සිසිලනය පරීක්ෂා කරන්න. සම්පීඩන කොටස වෙනස් කිරීමට හෝ නව ඉස්කුරුප්පු ඇණවුමකට පෙර මන්දගාමී චක්ර සමඟ සමපාත වන බාධාවක් සොයන්න.
Asahi Kasei ගේආහාර-උගුර පාලම පිළිබඳ Asaclean මග පෙන්වීමපසුපස බැරල් කලාපය අසල ඇති තාපය අකලට පෙති මෘදු කළ හැකි ආකාරය පැහැදිලි කරයි. පෙති වලට දුම්මල ඉහලින් පැවතුනද, ඉස්කුරුප්පු ඇණෙහි ද්රව්ය අඩුවෙන් තබමින් මාර්ගය අවහිර විය හැක.
සංග්රහයේම වෙනස් වූ දේ පරීක්ෂා කරන්න. වෙනස් regrind අනුපාතයක්, වැඩි දඩ මුදල් හෝ අක්රමවත් අංශු අවධානය යොමු කළ යුතුය. Celanese විශේෂයෙන් regrind අංශු ගුණාත්මක භාවය එහි ඇති පෝෂණය සහ ප්රතිසාධන ගැටළු වලට සම්බන්ධ කරයිVectra® LCP සැකසුම් මාර්ගෝපදේශය. එහි නිර්දේශ ද්රව්ය-විශේෂිත වේ, නමුත් ඒවා දුම්මල නාමයට වඩා අංශු තත්ත්වය වාර්තා කිරීමට නිශ්චිත හේතුවක් සපයයි.
ප්රතිසාධන වෙනස් කිරීමකින් පසු ප්රතිසාධනය පිරිහී ගියහොත්, දෘඪාංග වෙනස් කිරීමට පෙර අපි එය අනුමත යොමු සංග්රහයක් සමඟ සංසන්දනය කරමු. පැරණි ප්රතිසාධන හැසිරීම නැවත පැමිණේ නම්, ආහාර විමර්ශනය ප්රමුඛත්වය ලබා ඇත. එම ප්රතිඵලය “වේගවත් ඉස්කුරුප්පුවක්” සඳහා වන ඉල්ලීමකට වඩා කර්මාන්ත ශාලාවට වඩා හොඳ දිශාවක් ලබා දෙයි.
වියළීම තවමත් දුම්මල සැපයුම්කරුගේ අවශ්යතා සපුරාලිය යුතුය. සෑම කාල ගැටලුවක් සඳහාම තෙතමනය පැහැදිලි කිරීම යැයි නොසිතන්න, නැතහොත් පිළිගත හැකි ප්රතිසාධනය මඟින් දුම්මල ප්රමාණවත් තරම් වියළි බව ඔප්පු කරයි. සැකසීමේ හැකියාව සහ අවසාන කොටසේ ගුණාත්මකභාවය වෙනම චෙක්පත් අවශ්ය වේ.
සත්ය වේගය, පසුපස පීඩනය සහ දියවන උෂ්ණත්වය එකට පරීක්ෂා කරන්න
සෙට්පොයින්ට් එක පමණක් නොව සැබෑ RPM කියවන්න
විධානය නොවෙනස්ව ඇති නමුත් ඉස්කුරුප්පුව වඩා සෙමින් හැරෙන්නේ නම්, යන්ත්රයේ මෙහෙයුම් සීමාවන් සහ ධාවක හැසිරීම පරීක්ෂා කරන්න. ජ්යාමිතික නිර්දේශයකට ඉල්ලූ සහ බෙදාහැරීමේ වේගය අතර පැහැදිලි කළ නොහැකි පරතරයක් විසඳිය නොහැක. ප්රතිසාධන ආඝාතය හරහා සැබෑ වේගය වාර්තා කරන්න, විශේෂයෙන්ම මන්දගාමී වීම ආරම්භ වන තැන.
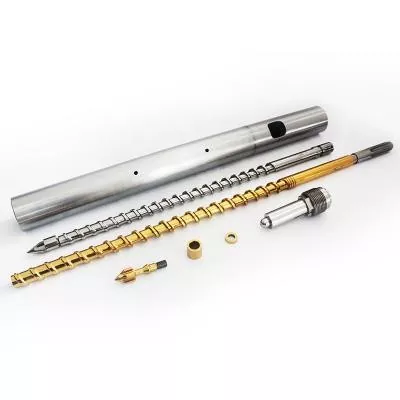
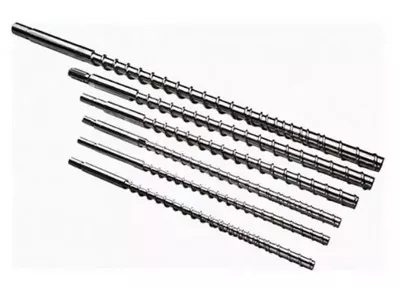
RPM සඳහා බොහෝ දේ අදහස් කිරීමට ඉස්කුරුප්පු විෂ්කම්භය ද අවශ්ය වේ. අපේඉන්ජෙක්ෂන් මෝල්ඩින් ඉස්කුරුප්පු පරාසය30 සිට 170 දක්වා විෂ්කම්භයන් ඇතුළත් වේ. විවිධ විෂ්කම්භයන් අතර භ්රමණ-වේග සැකසුම මාරු කිරීම ඉස්කුරුප්පු මතුපිට පර්යන්ත වේගය වෙනස් කරයි.
පර්යන්ත වේගය, m/s = π × විෂ්කම්භය, mm × RPM ÷ 60,000
100 RPM දී, 40 mm ඉස්කුරුප්පුවක් 0.209 m/s පමණ පර්යන්ත වේගයක් ඇත; 60 mm ඉස්කුරුප්පුවක් 0.314 m/s පමණ ළඟා වේ. මේවා ගණනය කරන ලද උදාහරණ, නිර්දේශිත සැකසුම් හෝ උණු කිරීමේ සීරුම් අනුපාතය සෘජු ගණනය කිරීම් නොවේ.
වේගය විනිශ්චය කිරීමට සැබෑ දුම්මල ශ්රේණියේ සැකසුම් මාර්ගෝපදේශය සහ යන්ත්ර සීමාවන් භාවිතා කරන්න. RPM වැඩි කිරීම ප්රයෝජනවත් වන්නේ යන්ත්රයට එය ලබා දිය හැකි නම් සහ ප්රතිඵලයක් ලෙස දියවීම පිළිගත හැකි නම් පමණි.
එය කොතැනකද පිටුපස පීඩනය සකසා ඇත්තේ මන්දැයි සොයා බලන්න
ආපසු පීඩනය ප්රතිසාධනය තුළදී ඉස්කුරුප්පු ඇණ පසුබැසීමට ප්රතිරෝධී වන අතර ද්රව්යය ප්ලාස්ටික් කරන ආකාරය කෙරෙහි බලපායි. මිශ්ර කිරීමේ හෝ මැනීමේ ගැටලුවක් නිවැරදි කිරීමට එය වැඩි කළේ නම්, ටයිමරය වැඩි දියුණු කිරීම සඳහා එය අඩු කිරීම එම ගුණාත්මක ගැටලුව නැවත ගෙන ඒමට ඉඩ ඇත. යන්ත්ර සංසන්දනය කිරීමට පෙර ප්රදර්ශනය කරන ලද පීඩනය හයිඩ්රොලික් හෝ විශේෂිත ප්ලාස්ටික් පීඩනයද යන්න තහවුරු කරන්න.
විශ්වීය පසුපස පීඩන නිර්දේශයක් විශේෂයෙන් ප්රයෝජනවත් නොවේ. Vectra LCP සඳහා,Celanese අවම පසුපස පීඩනය, 5-15 බාර් විශේෂිත වේ, සහ අධික පීඩනයකින් අධික උනුසුම් වීම සහ තන්තු හානි ගැන අනතුරු අඟවයි. එය Vectra සඳහා මග පෙන්වීමක් මිස PP, ABS හෝ PC ක්රියාවලියකට පිටපත් කිරීමේ සිටුවමක් නොවේ.
වේගවත් සැකසුම පිළිගැනීමට පෙර දියවීම පරීක්ෂා කරන්න
බැරල් සෙට්පොයින්ට් උණුවේ තාප තත්ත්වය සම්පූර්ණයෙන්ම විස්තර නොකරයි. අනුමත උණු-උෂ්ණත්ව මිනුම් ක්රියා පටිපාටියක් අනුගමනය කරන්න, හීටරය සහ සංවේදක පද්ධතිය සත්යාපනය කරන්න, සහ පාලිත වෙනසකින් පසු කොටසේ ගුණාත්මකභාවය සංසන්දනය කරන්න. දුර්වර්ණ වීම, උණු නොකළ ද්රව්ය හෝ දුර්වල අනුකූලතාව සහිත කෙටි ප්රතිසාධන කාලය සාර්ථක ගැලපීමක් නොවේ.
එක් වරකට අදාළ විචල්යයක් වෙනස් කර ක්රියාවලිය ස්ථාවර කිරීමට ඉඩ දෙන්න. දVectra දෝශ නිරාකරණ මාර්ගෝපදේශයමෙම වේදිකාගත ප්රවේශය භාවිතා කරයි. ඔබ සැබවින්ම ධාවනය කරන ද්රව්ය සඳහා අනුමත මෙහෙයුම් කවුළුව තුළ අත්හදා බැලීම තබා ගන්න.
කාන්දු වන පිරික්සුම් වළල්ලකින් පැළඳ සිටින සම්ප්රේෂණ අංශයක් වෙන් කරන්න
පෝෂණය සහ මෙහෙයුම් තත්ත්වයන් සැසඳිය හැකි නමුත් ප්රකෘතිමත් වීම දිගටම පිරිහෙන විට, ඉස්කුරුප්පු ඇණ සහ බැරලයේ තත්ත්වය පරීක්ෂා කිරීම වටී. ඇඳීම හෝ ස්ථාපිත පරීක්ෂණ සීමාවන්ට එරෙහිව නිශ්චිත ස්ථානවල විෂ්කම්භය සහ බැරල් සිදුරු පිටත පියාසර කිරීම මැනීම. මතුපිට හානි මෙන්ම මානයන් පරීක්ෂා කරන්න.
ඉස්කුරුප්පු-ඉදිරිපස එකලස් කිරීම සඳහා වෙනස් පරීක්ෂණයක් අවශ්ය වේ. ප්රතිසාධනය අතරතුර, ආපසු නොපැමිණෙන කපාටය උණු කිරීම ඉදිරියට ගෙන යාමට ඉඩ සලසයි; එන්නත් කිරීමේදී, එය පසුගාමී ප්රවාහයට එරෙහිව මුද්රා තැබිය යුතුය. කාන්දු වන කපාටයක් වෙඩි තැබීමේ අනුකූලතාවයට බලපෑ හැකිය, නමුත් එය ඉස්කුරුප්පුවේ ප්ලාස්ටික් අංශය නරක් වී ඇති බව තහවුරු නොවේ.


කුෂන් හෝ වෙඩි තැබීමේ බර ද වෙනස් වේ නම්, පරීක්ෂණ සඳහා යන්ත්ර නිෂ්පාදකයාගේ ආපසු නොයන කපාට පරීක්ෂණය ඇතුළත් කරන්න. අපේඉස්කුරුප්පු ඉඟි තේරීමේ මාර්ගෝපදේශයමුද්ද, ආසනය සහ සංසර්ග මානයන් වඩාත් විස්තරාත්මකව ආවරණය කරයි.
මන්දගාමී ටයිමරයක් මත පමණක් සම්පූර්ණ ඉස්කුරුප්පු ඇණ සහ බැරල් ප්රතිස්ථාපනයකට අපි අවසර නොදෙමු. ප්රතිවිරුද්ධව, ප්රතිඵලය ගැලපෙන පරිදි පරීක්ෂා නොකර නව ඉස්කුරුප්පු ඇණ අඳින ලද බැරලයකට නොයා යුතුය. නිර්දේශය වෙත ළඟා වීමට භාවිතා කරන මිනුම් ස්ථාන සහ ඇඳුම් සීමාවන් හඳුනා ගන්නා මාන වාර්තාවක් ඉල්ලා සිටින්න.
වෙනස් ඉස්කුරුප්පු නිර්මාණයක් අර්ථවත් වන්නේ කවදාද?
වත්මන් ජ්යාමිතිය පිළිගත හැකි මෙහෙයුම් කොන්දේසි තුළ අපේක්ෂිත රාජකාරිය සපුරාලිය නොහැකි විට සැලසුම් සමාලෝචනයක් ප්රයෝජනවත් වේ. මෙය දුම්මල වෙනස් කිරීමක්, විශාල වෙඩි තැබීමේ අවශ්යතාවයක් හෝ කෙටි ලබා ගත හැකි ප්රතිසාධන කවුළුවක් අනුගමනය කළ හැකිය. සරලව නරක් වූ පෙර සාර්ථක ක්රියාවලියක් ප්රතිසාධනය කිරීමෙන් එය වෙනම තබා ගන්න.
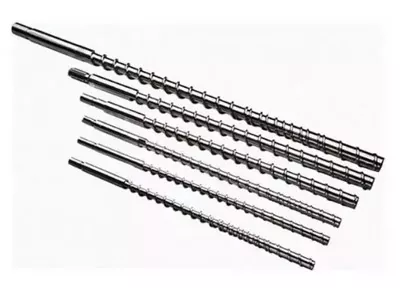
අපගේ එන්නත් ඉස්කුරුප්පු නිෂ්පාදන පවුල් දෙක අදාළ සැලසුම් තේරීමක් නිරූපණය කරයි:
| නන්හයියා නිර්මාණය | සම්පීඩන අංශය | සමාලෝචනයේදී අපි එය භාවිතා කරන්නේ කෙසේද |
|---|---|---|
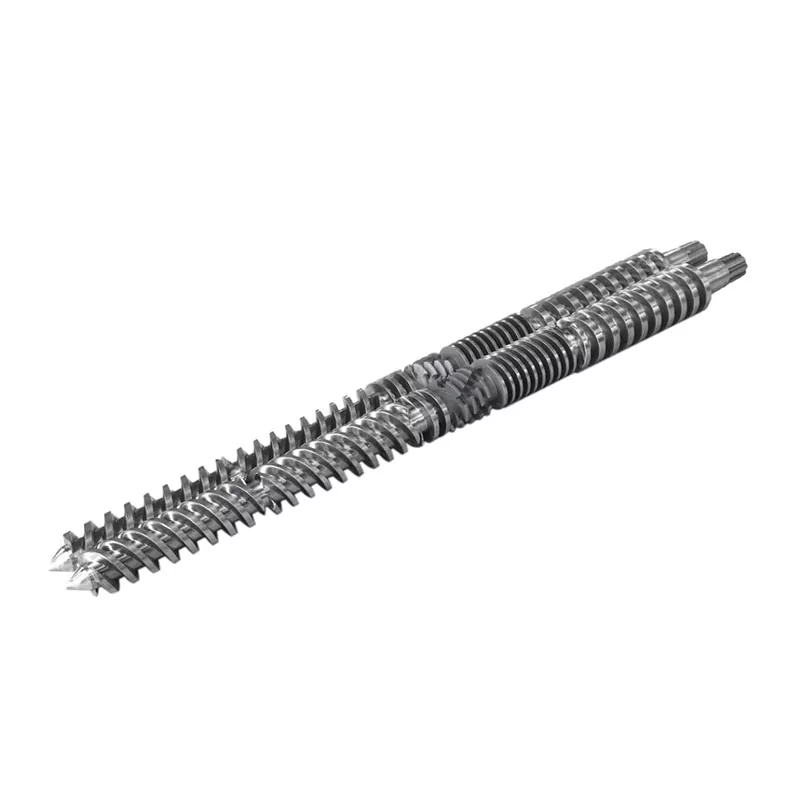
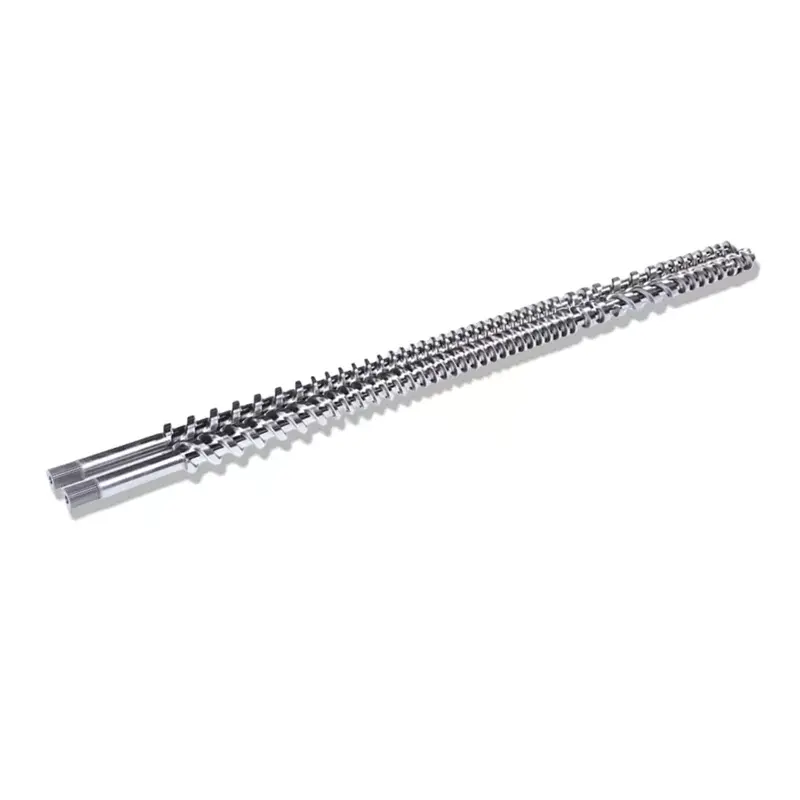
| ක්රමානුකූල එන්නත් අච්චු ඉස්කුරුප්පු ඇණ | සාමාන්යයෙන් සම්පූර්ණ ඉස්කුරුප්පු දිගෙන් 40%-60%, නිෂ්පාදන විස්තරයේ දළ වශයෙන් 50% | පාලිත ප්ලාස්ටික්කරණය අවශ්ය රාජකාරි සඳහා දිගු, ක්රමානුකූලව නාලිකා ගැඹුර අඩු කිරීම. නිශ්චිත දුම්මල, වෙඩි තැබීම සහ තාප හැසිරීම තක්සේරු කරන්න. |
| විකෘති ඉන්ජෙක්ෂන් මෝල්ඩින් ඉස්කුරුප්පු ඇණ(හදිසි-සම්පීඩන නිර්මාණය) | සම්පූර්ණ ඉස්කුරුප්පු දිගෙන් ආසන්න වශයෙන් 5% -15% | නාලිකා ගැඹුරේ තියුණු අඩුවීමක් සහිත කෙටි සංක්රාන්තියක්. ධාරිතා සීමාවක් ආමන්ත්රණය කිරීම සඳහා එය තෝරාගැනීමට පෙර ද්රවාංක බදු සහ තාප ඒකාකාරිත්වය තක්සේරු කරන්න. |
අපගේ ක්රමානුකූල සැලසුම PS, PC සහ ABS ඇතුළු යෙදුම් ආවරණය කරයි; හදිසි සම්පීඩන පවුලට PE සහ PP වැනි යෙදුම් ඇතුළත් වේ. මෙම නිෂ්පාදන මාර්ග සාකච්ඡාව ආරම්භ කිරීමට උපකාරී වේ. ඒවා දුම්මල ශ්රේණිය සහ යන්ත්ර සමාලෝචනය ප්රතිස්ථාපනය නොකරයි, විශේෂයෙන් පිරවුම්, නැවත ඇඹරීම හෝ ඉල්ලා සිටින ගුණාත්මක පිරිවිතර.

මතුපිට ප්රතිකාර ලිපින අඳිනු ලැබේ, අවහිර වූ ආහාර උගුරක් නොවේ
නිෂ්පාදන පවුල් දෙකම 38CrMoAlA වානේ භාවිතා කරයි. ඔවුන්ගේ නිෂ්පාදන-විස්තර පිරිවිතරයන්ට පහත සඳහන් ප්රතිකාර විකල්ප ඇතුළත් වේ, ඒවා පරීක්ෂා කිරීමේදී ඇඳුම් හඳුනා ගන්නා විට ප්රතිස්ථාපන සාකච්ඡාවට අයත් වේ:
| දේපල | නිෂ්පාදන-විස්තර අගය | පරීක්ෂණය සඳහා එයින් අදහස් කරන්නේ කුමක්ද? |
|---|---|---|
| නයිට්රයිඩින් දෘඪතාව | HV900-1100 | ප්රතිකාර කළ මතුපිට සහ පරීක්ෂණ අවශ්යතාවය සඳහන් කරන්න. |
| නයිට්රයිඩින් ගැඹුර | 0.5-0.8 මි.මී | තෝරාගත් ප්රතිකාරය හඳුනා ගන්න; ගැඹුරින් පමණක් සේවා කාලය අනුමාන නොකරන්න. |
| නිකල්-ටංස්ටන් මිශ්ර ලෝහ දෘඪතාව | HRC55-62 | සැබෑ දුම්මල, පිරවුම සහ ඇඳුම් රටාව සමඟ මිශ්ර ලෝහය සමාලෝචනය කරන්න. |
| මිශ්ර ලෝහ ස්ථරය ගැඹුර | 0.8-2.0 මි.මී | එකඟ වූ සංරචක පිරිවිතර මත ශක්තිමත් කරන ලද ප්රදේශ නිර්වචනය කරන්න. |
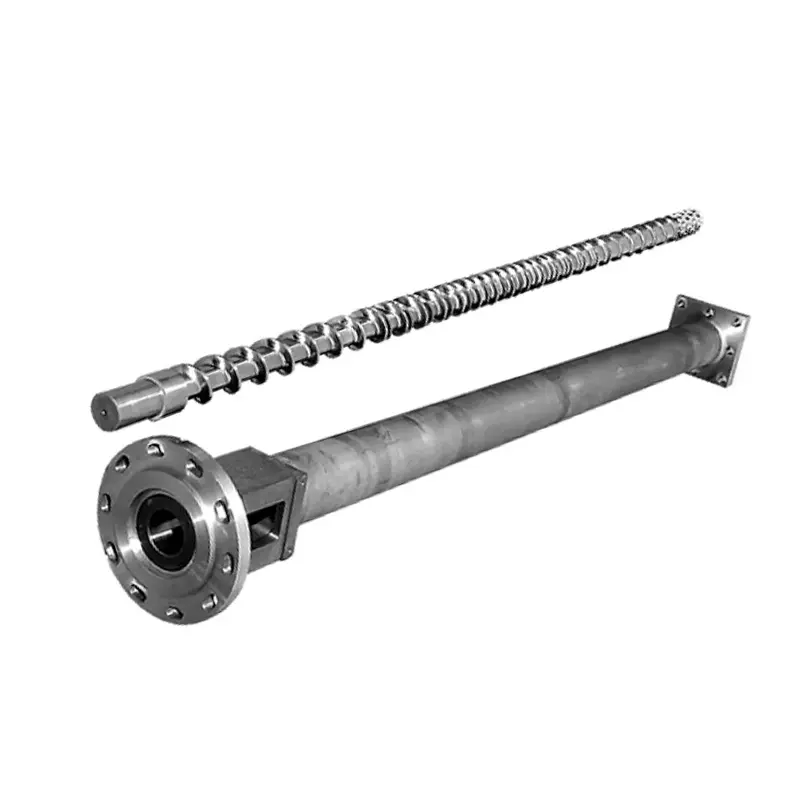
අපේක්රමානුකූල ඉස්කුරුප්පු නිෂ්පාදන විස්තරනිකල්-ටංස්ටන් මිශ්ර ලෝහයෙන් අවදානමට ලක්විය හැකි ප්රදේශ ශක්තිමත් කිරීම විස්තර කරන්න. කර්මාන්තශාලා ඉදිරිදර්ශනයකින්, යෝජිත ආරක්ෂාව මනින ලද ඇඳුමට අනුරූප වීමට අපට අවශ්යය. වඩා මිල අධික පෘෂ්ඨයක් ප්රමාණවත් නොවන පෝෂණය අලුත්වැඩියා කිරීම හෝ ඉස්කුරුප්පු ජ්යාමිතිය දුම්මලයට ගැලපෙන බව තහවුරු නොකරයි.


රෝග විනිශ්චය නිශ්චිත ක්රියාවක් බවට පත් කරන්න
සාක්ෂි ඉඩ දෙන පරිදි නිර්දේශය පටු ලෙස තබා ගන්න. සංග්රහ බාධාවක් ආහාර පද්ධති නිවැරදි කිරීමක් ඉල්ලා සිටී. යන්ත්ර සමාලෝචනයක් සඳහා වන ඇමතුම් යන්ත්රයට නඩත්තු කළ නොහැකි වේග විධානයක්. තහවුරු කරන ලද කපාට කාන්දු වීම කපාටයක් සහ අතුරු මුහුණත තක්සේරුවක් සඳහා කැඳවුම් කරයි. මනින ලද ඉස්කුරුප්පු ඇණ හෝ බැරල් ඇඳීම සංරචක ප්රතිස්ථාපනයකට හෝ සුදුසුකම් ලත් අලුත්වැඩියා ඇගයීමකට සහාය වේ.
එකලස් කිරීම පිළිගත හැකි තත්ත්වයක පවතින නමුත් නව නිෂ්පාදන තීරුබදු එහි ප්රායෝගික ප්ලාස්ටික් කිරීමේ ධාරිතාව ඉක්මවා ඇත්නම්, නිර්මාණ කෙටියෙන් එවන්න. Nanhaiya අභිරුචි ඉස්කුරුප්පු නිර්මාණය, යන්ත්රෝපකරණ සහ මිශ්ර ලෝහ ඉසින වෑල්ඩින් සපයයි. අපේනිෂ්පාදන උපකරණමීටර 6 ක් දක්වා දිග වැඩ කොටස් සඳහා CNC පට්ටල සහ සංකීර්ණ පියාසැරි සහ ෆ්ලැන්ජ් ව්යුහයන් සඳහා අක්ෂ පහක යන්ත්රෝපකරණ ඇතුළත් වේ.

ගැටලුව පැහැදිලි කරන වාර්තාව යවන්න
- යන්ත්ර සාදන්නා සහ ආකෘතිය, ඉස්කුරුප්පු විෂ්කම්භය, එකලස් ඇඳීම සහ සවි කර ඇති ඉස්කුරුප්පු-තුඩු විස්තර.
- ෙරසින් ශ්රේණිය, පිරවුම් පැටවීම, නැවත ඇඹරුම් අනුපාතය සහ අංශු තත්ත්වය.
- චක්රය අනුව ප්රතිසාධන කාලය, සත්ය සහ විධාන RPM, එහි පීඩන පදනම සමඟ පසුපස පීඩනය, සහ පැටවීම හෝ අනතුරු ඇඟවීමේ වාර්තා.
- වෙඩි තැබීම, කුෂන්, කොටස සහ ධාවන බර, උෂ්ණත්ව වාර්තා සහ පවතින ප්රතිසාධන කවුළුව.
- දැනටමත් පරීක්ෂා කර ඇති වෙනස්කම්, ඒවායේ ගුණාත්මක භාවයට ඇති බලපෑම සහ ඕනෑම මානයන් පිළිබඳ වාර්තාව.
කොමිස් කිරීම සඳහා, දුම්මල, වෙඩි තැබීම, මෙහෙයුම් කවුළුව සහ පිළිගත හැකි කොටසෙහි ගුණාත්මකභාවය පිළිබඳව එකඟ වන්න. ඉන්පසු ප්රතිසාධන පුනරාවර්තන හැකියාව සහ සත්ය සම්පූර්ණ චක්ර කාලය සංසන්දනය කරන්න. නිෂ්පාදන අච්චුව තවමත් රැඳී සිටින්නේ නම් හෝ කොටස් පරීක්ෂා කිරීම අසාර්ථක වුවහොත් වේගවත් හුදකලා ප්ලාස්ටික්කරණ පරීක්ෂණයක් ප්රමාණවත් නොවේ.

තහවුරු කළ ප්රතිසාධන සීමාවක් සඳහා ඉස්කුරුප්පු හෝ බැරල් යෝජනාවක් අවශ්යද?
වෙනස් වූ දේ සහ ඔබේ රේඛාව සාක්ෂාත් කර ගැනීමට අවශ්ය දේ ඇතුළුව චිත්ර ඇඳීම සහ මෙහෙයුම් වාර්තාව නන්හයියාට යවන්න. ඔබ මුල් රාජකාරිය යථා තත්ත්වයට පත් කරන්නේද නැතහොත් වෙනත් ද්රව්ය හෝ චක්ර අවශ්යතාවයක් සඳහා සූදානම් වන්නේද යන්න අපට කියන්න.
ඔබගේ ඇඳීම් සහ සැකසුම් දත්ත යවන්නඑන්නත් අච්චු ඉස්කුරුප්පු බලන්නWhatsApp මත සාකච්ඡා කරන්න
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
විද්යුත් තැපෑල:info@nhyscrew.com
දුරකථනය:+86-13505809643| ජංගම:+86-13587082002
බ්ලොක් C, අංක 2 බටහිර කොටස, Xingzhou මාවත, Dinghai දිස්ත්රික්කය, Zhoushan City, Zhejiang පළාත, චීනය.
නන්හයියා අමතන්න
නිතර අසන ප්රශ්න
සාමාන්ය එන්නත් මෝල්ඩින් ඉස්කුරුප්පු ප්රතිසාධන කාලය යනු කුමක්ද?
විශ්ව අංකයක් නොමැත. ප්රතිසාධන කාලය දුම්මල, වෙඩි තැබීමේ අවශ්යතාවය, ඉස්කුරුප්පු ජ්යාමිතිය, යන්ත්ර හැකියාව සහ මෙහෙයුම් සැකසුම් මත රඳා පවතී. එය සත්ය යන්ත්ර අනුපිළිවෙලෙහි පවතින කාලය හා එකම ද්රව්ය සහ වෙඩි තැබීම භාවිතා කරමින් ස්ථායී යොමු ධාවනයක් සමඟ සසඳන්න.
වේගවත් ඉස්කුරුප්පු ප්රතිසාධනය සෑම විටම චක්ර කාලය කෙටි කරයිද?
නැත. එය චක්රය කෙටි කරන්නේ නිම නොකළ ප්රතිසාධනය ඊළඟ අවසර ලත් යන්ත්ර ක්රියාව ප්රමාද කරන විට පමණි. පවතින අතිච්ඡාදනය කවුළුව තුළ ප්රතිසාධනය දැනටමත් අවසන් වී ඇත්නම්, එය වේගවත් කිරීම මුළු චක්ර කාලය නොවෙනස්ව තැබිය හැක.
ඉස්කුරුප්පු ඇණ භ්රමණය වන නමුත් ඉතා සෙමින් ආපසු හැරෙන්නේ ඇයි?
දුම්මල ඉස්කුරුප්පුව වෙත ළඟා වන්නේද, පසුපස පීඩනය වෙනස් වී තිබේද, සහ නියම ඉස්කුරුප්පු වේගය විධානයට ගැලපේද යන්න පරීක්ෂා කරන්න. පෝෂක පාලම්, නොගැලපෙන නැවත සකස් කිරීම, ක්රියාවලි තත්ත්වයන් සහ දිරාපත් වූ සංරචක විමර්ශනය කළ හැකි ශාඛා වේ. ඉස්කුරුප්පු ඇණ ප්රමාණවත් තරම් ද්රව්ය ප්රවාහනය කරන බව භ්රමණයෙන් පමණක් ඔප්පු නොවේ.
මන්දගාමී ප්රතිසාධනය නිවැරදි කිරීමට මම RPM වැඩි කළ යුතුද?
පෝෂණය, සැබෑ වේගය, පසුපස පීඩනය සහ දුම්මල සැකසීමේ සීමාවන් පරීක්ෂා කිරීමෙන් පසුව පමණි. උණුවීමේ ගුණාත්මකභාවය, සැබෑ දියවන උෂ්ණත්වය සහ පුනරාවර්තන හැකියාව මෙන්ම ප්රතිසාධන කාලය අනුව ඕනෑම වෙනසක් විනිශ්චය කරන්න. නොවිසඳුණු පෝෂණය හෝ ඇඳීමේ ගැටලුවක් සැඟවීමට වැඩි වේගයක් භාවිතා නොකරන්න.
කාන්දු වන චෙක් මුද්දක් මුළු ඉස්කුරුප්පු ඇණ පැළඳ ඇති බව ඔප්පු කරයිද?
නැත. චෙක්පත් මුද්රා තැබීම සහ ඉස්කුරුප්පු බැරල් ප්රවාහනය විවිධ කාර්යයන් වේ. යන්ත්ර නිෂ්පාදකයාගේ කපාට පරීක්ෂාව සමඟ කුෂන් හෝ වෙඩි-බර විචලනය විමර්ශනය කරන්න, සහ ඉස්කුරුප්පු සහ බැරල් පැළඳීම ස්ථාපිත කිරීමට මාන පරීක්ෂාව භාවිතා කරන්න.
ආදේශකයක් තක්සේරු කිරීමට නන්හයියාට අවශ්ය වන්නේ කුමක්ද?
යන්ත්ර ආකෘතිය, ඉස්කුරුප්පු විෂ්කම්භය සහ ඇඳීම, දුම්මල ශ්රේණිය සහ පිරවුම, නැවත ඇඹරුම් විස්තර, සත්ය ප්රතිසාධන වාර්තා, ඉස්කුරුප්පු වේගය සහ පසුපස පීඩන සැකසුම්, උෂ්ණත්ව වාර්තා සහ ඕනෑම ඇඳුම් මිනුම් යවන්න. අවශ්ය චක්රය සහ අර්ධ-ගුණාත්මක නිර්ණායක ඇතුළත් කරන්න එවිට ප්රතිස්ථාපනයට නිශ්චිත කාර්යයක් ඇත.
සමඟ දිගටම කරගෙන යන්නඉන්ජෙක්ෂන් මෝල්ඩින් ඉස්කුරුප්පු බැරල් තෝරාගැනීමේ මාර්ගෝපදේශය, හෝ පරීක්ෂා කරන්නඉස්කුරුප්පු ඇණ සහ පිරික්සුම්-මුදු ආදේශන පිරික්සුම් ලැයිස්තුවසාක්ෂි ඉදිරි-අන්ත රැස්වීමට යොමු කරන්නේ නම්.