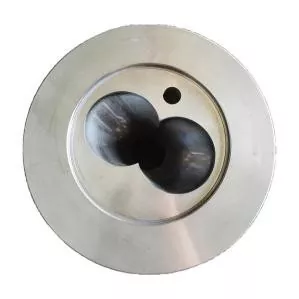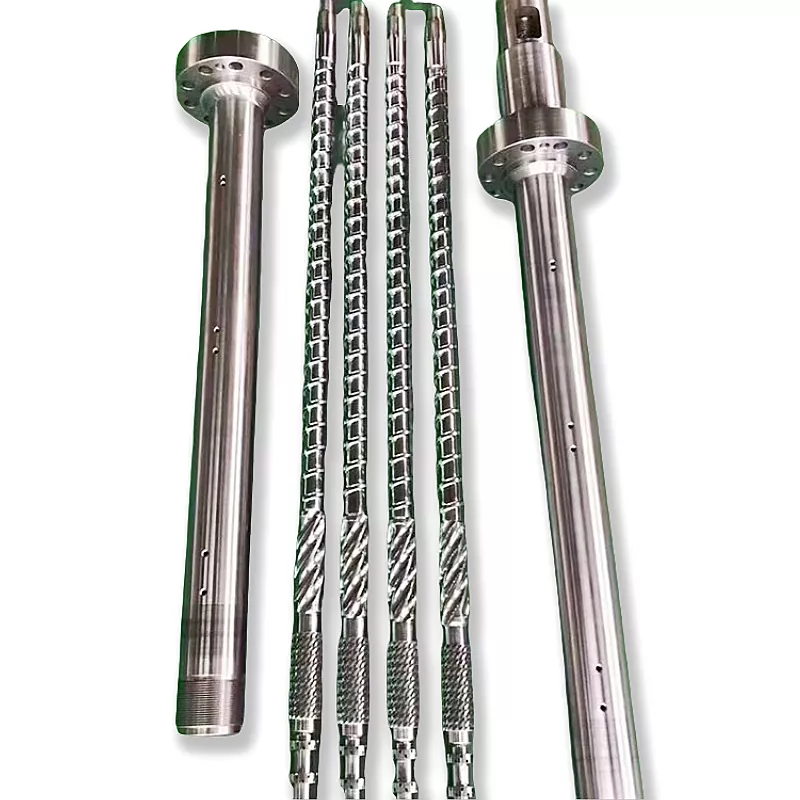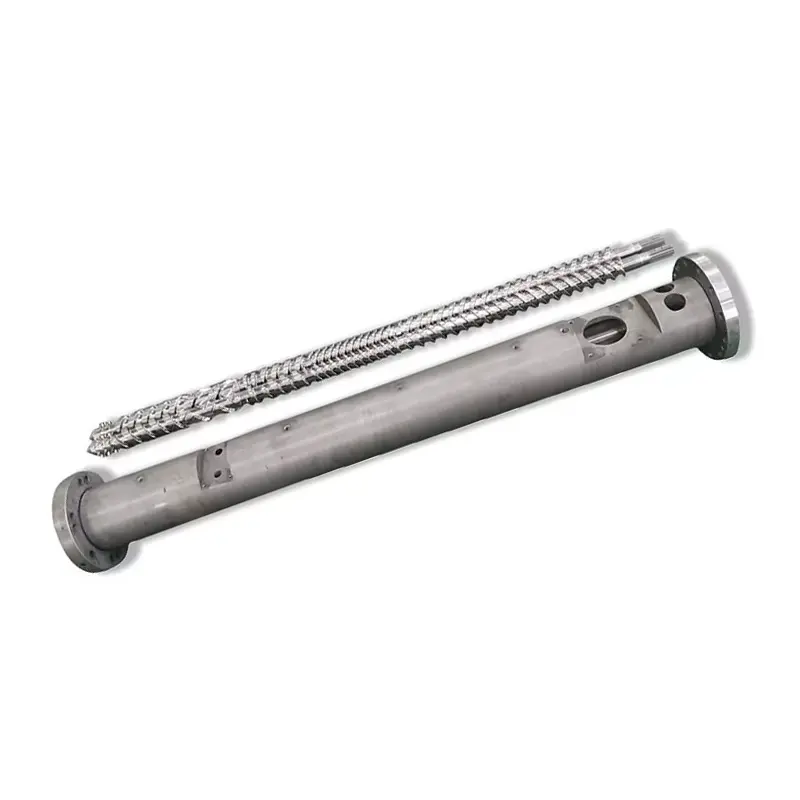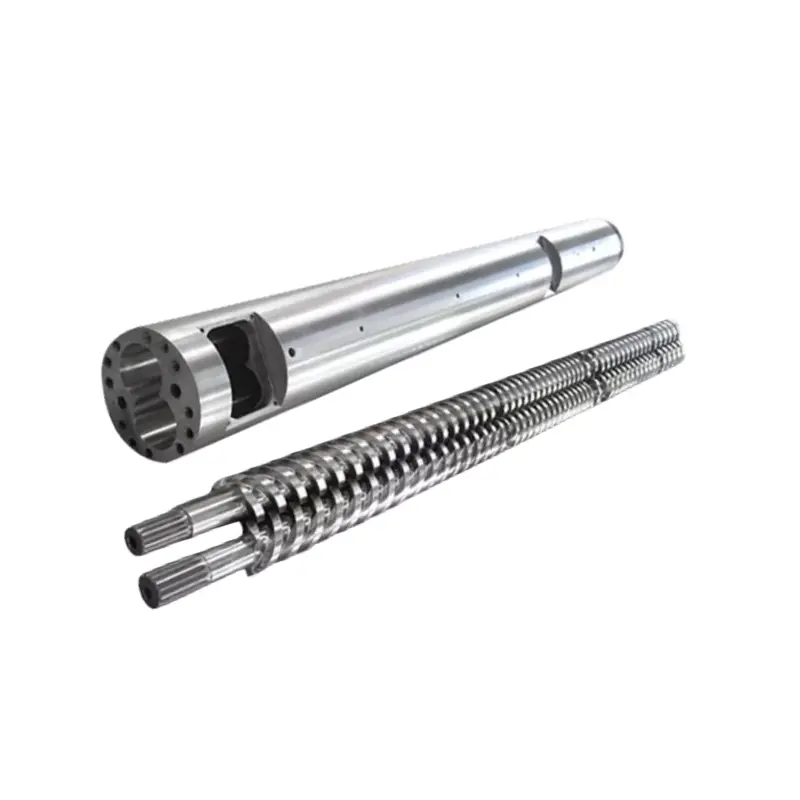
ප්රයෝජනවත් උපුටා දැක්වීමක් ආරම්භ වන්නේ PVC සූත්රගත කිරීම සහ ස්ථාපිත යන්ත්රය සමඟ මිස විෂ්කම්භයක් සහ ඡායාරූපයක් නොවේ. මෙම මාර්ගෝපදේශය ක්රියාවලි තීරුබදු, අඳින ලද කොටස් සහ පිළිගැනීමේ ඉලක්කය කර්මාන්ත ශාලාවකට සැබවින්ම නිෂ්පාදනය කළ හැකි මිලදී ගැනීමේ පිරිවිතරයක් බවට පත් කරයි.
ඉහළ පිරවූ PVC සඳහා, සම්පූර්ණ වට්ටෝරුව phr, පෝෂණ ක්රමය, අවසාන නිෂ්පාදනය, අවශ්ය ප්රතිදානය, ඉස්කුරුප්පු භ්රමණය, මධ්ය දුර, සම්බන්ධතා මානයන් සහ ඉස්කුරුප්පු සහ බැරල් සිදුරු දෙකෙහිම ඇඳීම් සිතියම සඳහන් කරන්න. සැබෑ අඳින රාජකාරියට එරෙහිව නයිට්රයිඩින්, ක්රෝම් ආලේපනය හෝ බයිමෙටලික් තට්ටුවක් තෝරන්න. මිල තීරනාත්මක සාධකය බවට පත්වීමට පෙර ඇඳීම සහ පරීක්ෂා කිරීමේ ක්රමය අනුමත කරන්න.

ඉස්කුරුප්පුව ගැන සාකච්ඡා කිරීමට පෙර නිස්සාරණය කිරීමේ කාර්යය නිර්වචනය කරන්න
"ඉහළ පිරවූ PVC සඳහා සමාන්තර නිවුන් ඉස්කුරුප්පු ඇණ" යනු නිෂ්පාදන පවුලක් මිස සම්පූර්ණ පිරිවිතරයක් නොවේ. රේඛාව පීඩන නලයක්, ජලාපවහන නලයක්, පැතිකඩක්, පත්රයක් හෝ ෆෝම් පුවරුවක් සාදනවාද යන්න අපට නොකියයි. නිස්සාරණය කරන්නා සංයෝගයක් සකස් කරන්නේද නැතහොත් හැඩගැසීමේ ඩයි එකක් සෘජුවම පෝෂණය කරන්නේද යන්න ද එය මග හැරේ.
එම වෙනස්කම් බැරලය දිගේ රාජකාරි වෙනස් කරයි. පෝෂණය, විලයනය, බෙදා හැරීමේ මිශ්ර කිරීම, අවකලනය සහ පීඩන උත්පාදනය සෑම රේඛාවකම එකම ආකාරයකින් සිදු නොවේ. ඩ්රයිව්, ගියර් පෙට්ටිය, ඩවුන්ස්ට්රීම් ඩයි සහ සිසිලන උපකරණ ඉස්කුරුප්පු ඇඳීමකින් ඉවත් කළ නොහැකි සීමාවන් පනවා ඇත.
අපගේ කර්මාන්තශාලා දර්ශනය:පිරවුම් ප්රතිශතයෙන් පමණක් ජ්යාමිතික වෙනසක් අපි අනුමත නොකරමු. මුලින්ම අපි අහන්නේ වත්මන් රේඛාව හොඳින් කරන්නේ කුමක්ද, එය අස්ථායී වන්නේ කොතැනද සහ වැඩිදියුණු කළ යුතු ප්රතිඵලය කුමක්ද? පවතින නිෂ්පාදනය පිළිගත හැකි නම් සහ කාර්යය ප්රතිස්ථාපනය නම්, ඔප්පු කළ ජ්යාමිතිය සංරක්ෂණය කිරීම සාක්ෂි නොමැතිව ආක්රමණශීලී මිශ්ර කිරීමේ අංගයක් එකතු කිරීමට වඩා ආරක්ෂිත විය හැකිය.
එක් අරමුණක් තෝරා ගැනීමෙන් පරීක්ෂණය ආරම්භ කරන්න: මුල් රාජකාරිය ප්රතිනිෂ්පාදනය කිරීම, මනින ලද ඇඳුම් ගැටලුවක් නිවැරදි කිරීම හෝ නව සූත්රගත කිරීම සහ ප්රතිදානය සඳහා සැලසුම් කිරීම. එක් නොපැහැදිලි ඉල්ලීමක් තුනම ඒකාබද්ධ කිරීම සැපයුම්කරුවන්ගේ යෝජනා සංසන්දනය කළ නොහැක.



කර්මාන්ත ශාලාවකට සැලසුම් කළ හැක්කේ එයට ලැබෙන සූත්රගත කිරීම වටා පමණි
PVC සඳහා, "30% පිරවුම" ප්රමාණවත් තරම් නිවැරදි නොවේ. සාමාන්යයෙන් phr ලෙස ලියා ඇති දුම්මල සියයකට කොටස් වශයෙන් ප්රකාශ කරන අමුද්රව්ය, ඔබේ අභ්යන්තර පාලන පද්ධතිය බර ප්රතිශතය භාවිතා කරන්නේ නම් නිමි මිශ්ර සංයුතියද සපයයි. ප්රකාශන දෙක එකම හරය බෙදා නොගනී.
PVC දුම්මල ශ්රේණිය, කැල්සියම් කාබනේට් හෝ වෙනත් පිරවුම් ශ්රේණිය, පිරවුම් නිෂ්පාදකයා විසින් සපයන ලද අංශු තොරතුරු, ස්ථායීකාරක පද්ධතිය, ලිහිසි තෙල්, සැකසුම් ආධාරක, බලපෑම් වෙනස් කරන්නන්, වර්ණක සහ ප්රතිචක්රීකරණය කළ අන්තර්ගතය වාර්තා කරන්න. සැබෑ වියළි මිශ්රණයේ තොග ඝනත්වය සහ පෝෂක ආකාරය එක් කරන්න. ශාකය වට්ටෝරු වෙනස් කරන්නේ නම්, පහසුම ශ්රේණිය පමණක් යැවීමට වඩා මෙහෙයුම් පරාසය ලැයිස්තුගත කරන්න.
පිරවූ කුඩු අඛණ්ඩව ඉස්කුරුප්පු වලට ළඟා විය යුතු නිසා ඉතිරි පේළිය වැදගත් වේ. ප්රකාශිත බැටන්ෆෙල්ඩ්-සින්සිනාටි ක්රමයක, හුණු මාත්රා මාර්ගය පාලම් කිරීම වැළැක්වීම සඳහා උද්ඝෝෂකයින්, ගුරුමිතික නිරීක්ෂණය සහ හුණු කොටස් 30 සිට 100 දක්වා අනුවර්තනය කරන ලද ඉස්කුරුප්පු ජ්යාමිතිය භාවිතා කළේය. එම උදාහරණය එහි twinEX 93-34 රේඛාවට විශේෂිත වේ, නමුත් ප්රසම්පාදන පාඩම පුළුල් ය: පෝෂක සැලසුම් සහ ඉස්කුරුප්පු නිර්මාණය එකට සමාලෝචනය කළ යුතුය.
ආකලන ද සැකසුම් කාර්යය වෙනස් කරයි. ඉහළ පුරවා ඇති PVC බිම් සැකසීම පිළිබඳ Arkema විසින් ප්රකාශයට පත් කරන ලද කාර්යය, ඉහළ කැල්සියම් කාබනේට් මට්ටම්වලදී විලයන සහ ස්ථාවර දියවන සැකසුම් සමඟ කැප වූ සැකසුම් ආධාරකයක් සම්බන්ධ කරයි. දුම්මල සහ ආකලන පැකේජය වෙනස් වන විට එකම පිරවුම් phr වෙනස් ලෙස හැසිරිය හැකි බව ප්රයෝජනවත් මතක් කිරීමකි.

නව ඉහළ පිරවූ PVC ව්යාපෘතියක් සූදානම් කරනවාද?අවශ්ය නම් රහස්ය ගිවිසුමක් යටතේ වට්ටෝරුව යවන්න, රේඛා ඇඳීම සහ ඉලක්ක නිෂ්පාදනය. පසුව අපට නිශ්චිත සැකසුම් රාජකාරියක කොටසක් ලෙස ඉස්කුරුප්පු ඇණ සහ බැරලය ගැන සාකච්ඡා කළ හැකිය.
සකස් කිරීම සහ ඇඳීම යවන්නPVC සමාන්තර නිෂ්පාදනය බලන්නභ්රමණය, හස්තය සහ යන්ත්ර අතුරුමුහුණත අගුළු දමන්න
දෙකම සපයන්නේ නන්හයියාසම-භ්රමණය සමාන්තර නිවුන් ඉස්කුරුප්පු බැරල්සහප්රති-භ්රමණ සමාන්තර නිවුන් ඉස්කුරුප්පු බැරල්. ඒවා විවිධ යාන්ත්රික සැකසුම් වේ. නිමි PVC නිෂ්පාදනයේ ඡායාරූපයකින් සැපයුම්කරුවෙකු නිවැරදි එක අනුමාන නොකළ යුතුය.
ආදේශකයක් සඳහා, ඇඳීමේ දක්වා ඇති නැරඹුම් දිශාව සමඟ ඉස්කුරුප්පු භ්රමණය හඳුනා ගන්න. ඉස්කුරුප්පු ඇණ, අදියර සලකුණු, මැද දුර, පිටත සහ මූල විෂ්කම්භය, වැඩ කරන දිග, පතුවළ සම්බන්ධ කිරීම, ස්පේන් හෝ යතුරු විස්තර, තෙරපුම් මුහුණු සහ බැරලයේ රූප-අට සිදුරු ජ්යාමිතිය ඇතුළත් කරන්න.
ඉන්පසු සෑම අතුරු මුහුණතක්ම නිර්වචනය කරන්න: පෝෂක විවරය, වාතාශ්රය, තාපනය සහ සිසිලන කලාප, තාපක කුහර, ෆ්ලැන්ජ් බෝල්ට් රටාව, ගියර් පෙට්ටියේ මුහුණත, බ්රේකර් ප්ලේට් හෝ ඩයි සම්බන්ධතාවය, ආධාරක සහ සමස්ත ස්ථාපන ලියුම් කවරය. කුඩා අතපසු වීමකින් වෙනත් ආකාරයකින් හොඳින් යන්ත්රගත කළ කට්ටලයක් රේඛාව සවි කිරීම නැවැත්විය හැකිය.
| ප්රදේශය | අවම සාක්ෂි | ඉවත් කිරීමට පොදු අපැහැදිලි |
|---|---|---|
| ඉස්කුරුප්පු යුගලය | අනුමත ඇඳීම, වම් සහ දකුණු හඳුනාගැනීම, භ්රමණය, හස්තය, අදියර සහ සම්බන්ධතාවය | නරඹන්නා මුහුණ දෙන අන්තය නොකියා භ්රමණය ප්රකාශ කළේය |
| බැරල් සිදුරු | මධ්ය දුර, සිදුරු පැතිකඩ, අක්ෂීය මානයන්, වරාය සහ ෆ්ලැන්ජ් දත්ත | සම්පූර්ණ රූප-අට පැතිකඩ විස්තර කිරීමට භාවිතා කරන එක් නාමික සිදුරු විෂ්කම්භයක් |
| නිෂ්කාශනය | පරීක්ෂණ තත්ත්වය සහිත නිශ්චිත ඉස්කුරුප්පු-බැරල් සහ ඉස්කුරුප්පු-ඉස්කුරුප්පු නිෂ්කාශන | ගෙවුණු කොටස් වලින් මුල් නිෂ්කාශනය ප්රතිනිර්මාණය කිරීමට සැපයුම්කරු අපේක්ෂා කරයි |
| අතුරුමුහුණත් | ගියර් පෙට්ටිය, පෝෂණය, වාතාශ්රය, උණුසුම, සිසිලනය සහ ඩයි සම්බන්ධතා ඇඳීම් | මානයන්, දත්ත හෝ නූල් පිරිවිතර නොමැති ඡායාරූප |
| එකලස් පාලනය | යුගල අංක, කාල ලකුණු, ස්ථාපන ක්රියා පටිපාටිය සහ යන්ත්ර නිෂ්පාදක අවශ්යතා | ස්වාධීන අමතර කොටස් ලෙස සලකනු ලබන ඉස්කුරුප්පු දෙකක් |
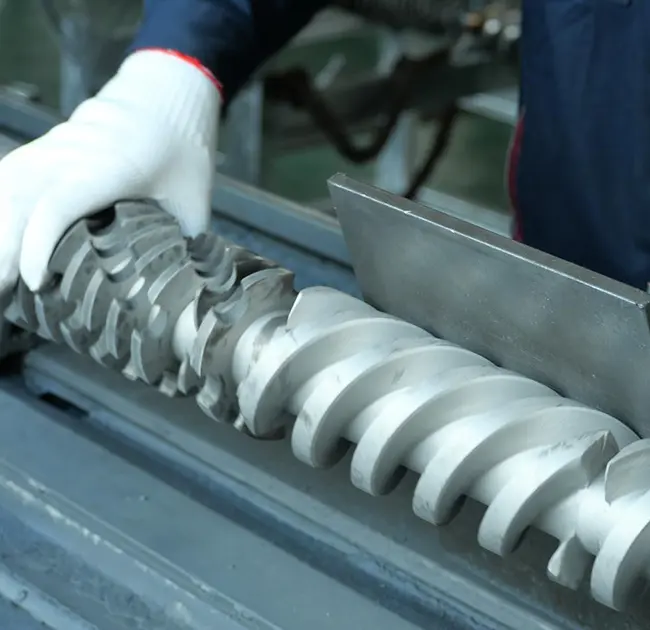
ගැණුම්කරුවෙකු අඳින ලද ඉස්කුරුප්පු පමණක් එවන විට, අපට පවතින දේ මැනිය හැකිය, නමුත් ඇඳුම් දැනටමත් ඉඩම, පියාසර පැතිකඩ සහ නිෂ්කාශනය වෙනස් කර ඇත. අපි කොටස් දෙකෙහිම අනුමත ඇඳීම, යන්ත්ර දත්ත සහ මිනුම් වලට කැමැත්තෙමු. කූඩයේ ඇති එකම නියැදිය නිසා අපි පැළඳ සිටින ජ්යාමිතිය මුල් නිර්මාණය ලෙස හඳුන්වන්නේ නැත.


ආදර්ශ වගුව පිරික්සීමේ මෙවලමක් ලෙස භාවිතා කරන්න, පොරොන්දුවක් නොවේ
අපේසමාන්තර නිවුන් ඉස්කුරුප්පු පරාසය75 සිට 130 mm දක්වා පොදු ආකෘති පහක් ලැයිස්තුගත කරයි. ප්රකාශිත PVC නිමැවුම් පරාසයන් ගැනුම්කරුවෙකුට ආරම්භක වේදිකාවක් හඳුනා ගැනීමට උපකාරී වේ. ඒවා සූත්රගත කිරීම, පෝෂක, ඩයි සහ ඩ්රයිව් සමාලෝචනය ප්රතිස්ථාපනය නොකරයි.
| ආකෘතිය | ඉස්කුරුප්පු විෂ්කම්භය | L/D | PVC නිමැවුම් ධාරිතාව | ඉස්කුරුප්පු වේගය | ඩ්රයිව් මෝටරය |
|---|---|---|---|---|---|
| NHY75 | 75 මි.මී | 26 සිට 36 දක්වා | 220 සිට 350 kg / h | 45 rpm | 45 kW |
| NHY90 | 90 මි.මී | 26 සිට 36 දක්වා | 280 සිට 460 kg / h | 45 rpm | 55 kW |
| NHY110 | 110 මි.මී | 26 සිට 36 දක්වා | 350 සිට 650 kg / h | 45 rpm | 75 kW |
| NHY120 | 120 මි.මී | 26 සිට 36 දක්වා | 500 සිට 800 kg / h | 45 rpm | 110 kW |
| NHY130 | 130 මි.මී | 26 සිට 36 දක්වා | 680 සිට 1,000 kg / h | 45 rpm | 132 kW |
ඉහළ පිරවූ වට්ටෝරුවකට තොග පෝෂණය, විලයන හැසිරීම, ව්යවර්ථ ඉල්ලුම, ඇඳීම සහ පීඩනය වෙනස් කළ හැකිය. එකක් පවතින විට ස්ථාවර වත්මන් නිෂ්පාදන වාර්තාවක් ඉල්ලා සිටින්නේ එබැවිනි. එය අපේක්ෂිත ප්රතිදානයට වඩා හොඳ ප්රමාණ යොමුවක් සපයයි.
පවතින extruder සඳහා, ගියර් පෙට්ටිය සහ බැරල් අතුරුමුහුණත සාමාන්යයෙන් නාමාවලියට පෙර ප්රමාණය තීරණය කරයි. නව රේඛාවක් සඳහා, නිමැවුම් ඉලක්කය නම් කරන ලද වට්ටෝරුවකට සහ නිෂ්පාදන පිළිගැනීමේ ප්රමිතියට සම්බන්ධ කළ යුතුය. පිළිගත් සූත්රගත කිරීම සහ නිෂ්පාදනය නොමැතිව උද්ධෘතය kg/h ලැයිස්තුගත කරන්නේ නම්, අංකය බලාත්මක කිරීමට අපහසු වේ.
ඇඳුම් සිතියමෙන් ඇඳුම් ආරක්ෂාව තෝරන්න
දNanhaiya PVC සමාන්තර නිවුන් ඉස්කුරුප්පු බැරලය38CrMoAlA එහි ලැයිස්තුගත මූලික ද්රව්ය ලෙස භාවිතා කරන අතර නයිට්රයිඩ, ක්රෝම් ආලේපිත සහ බයිමෙටලික් පිරිවිතර ඉදිරිපත් කරයි. මේවා විවිධ ඉදිකිරීම්. විශාලතම දෘඪතා අංකයෙන් පමණක් ඒවා සංසන්දනය කිරීම දුර්වල මිලදී ගැනීමේ පුරුද්දකි.
| දේපල | ප්රකාශිත අගය | මේක පිළිවෙලට දාන්න |
|---|---|---|
| මූලික ද්රව්ය | 38CrMoAlA | සංරචක, වානේ ශ්රේණියේ සහ අවශ්ය ද්රව්ය ලේඛනය |
| තාප පිරියම් කිරීමේ දෘඪතාව | HB260 සිට 320 දක්වා | පරීක්ෂණ ස්ථානය, ක්රමය සහ පිළිගැනීමේ වාර්තාව |
| නයිට්රයිඩින් දෘඪතාව | HV950 සිට 1000 දක්වා | ප්රතිකාර කළ මතුපිට, මිනුම් ක්රමය සහ පිළිගැනීමේ ලක්ෂ්ය |
| නයිට්රයිඩින් ගැඹුර | 0.50 සිට 0.70 මි.මී | සිද්ධි-ගැඹුරු අර්ථ දැක්වීම සහ සත්යාපන ක්රමය |
| නයිට්රයිඩින් බිඳෙනසුලු බව | ශ්රේණිය 1 හෝ ඊට අඩු | අදාළ පරීක්ෂණ ක්රමය සහ වාර්තාව |
| රළුබව | Ra0.4 | මතුපිට, දිශාව, කැපීම සහ උපකරණය |
| ඉස්කුරුප්පු ඇණ සෘජු බව | 0.015 මි.මී | Datum, මනින ලද දිග, ආධාරක තත්ත්වය සහ ක්රමය |
| ක්රෝම් ආලේපන දෘඪතාව | HV 950 හෝ ඊට වැඩි | ආලේපිත ප්රදේශය සහ පරීක්ෂණ ස්ථානය |
| Chrome ඝණකම | 0.05 සිට 0.10 මි.මී | ඇඳීම් කලාප සහ නිමි ඝණකම අවශ්යතාවය |
| Bimetal දෘඪතාව | HRC60 සිට 65 දක්වා | මිශ්ර ලෝහ ප්රදේශය, ස්ථර අනන්යතාවය සහ පරීක්ෂණ ස්ථානය |
| Bimetal ගැඹුර | 2.0 සිට 3.0 මි.මී | ආරක්ෂිත කලාප සහ ගැඹුර තහවුරු කිරීම |
HV සහ HRC විවිධ දෘඪතා පරිමාණයන් වන අතර, ලැයිස්තුගත ස්ථර ගැඹුර ද විශාල වශයෙන් වෙනස් වේ. තුනී දෘඪ පෘෂ්ඨයක් සහ ගැඹුරු මිශ්ර ලෝහ ස්ථරයක් එක් සෛලයක් කියවීමෙන් ශ්රේණිගත කළ නොහැක. උපුටා ගැනීම සංරචකය, නිශ්චිත ආරක්ෂිත කලාප, ප්රතිකාර කිරීමෙන් පසු නිමි මානයන් සහ පිළිගැනීම සඳහා භාවිතා කරන ලියවිල්ල හඳුනාගත යුතුය.
පිරවුම්කරුගේ නම ද ප්රමාණවත් නොවේ. පැටවීම, අංශු ගුණ, සමුච්චනය, ප්රතිචක්රීකරණය කරන ලද දූෂණය සහ දේශීය පීඩනය යන සියල්ලම ඇඳුම් රටාවට බලපායි. එහි සංයෝග කිරීමේ උපකරණ සඳහා Coperion's wear guidance දැඩි ලෙස ආතති කලාප ලෙස දියවීම, උල්ෙල්ඛ මිශ්ර කිරීම සහ පීඩනය ගොඩනැගීම ඉස්මතු කරයි. ප්රතිස්ථාපන නියෝගයක් සඳහා ප්රයෝජනවත් මූලධර්මය වන්නේ ක්රියාවලිය සහ මිනුම් හඳුනා ගන්නා කලාප ආරක්ෂා කිරීමයි.


නයිට්රයිඩින් හෝ බයිමෙටලික් ආරක්ෂණය RFQ වලට අයත් වේද යන්න විශ්වාස නැද්ද?ඉස්කුරුප්පු සහ බැරලයේ ඡායාරූප සහ මිනුම් සිතියමක් යවන්න. පිරවුම් ශ්රේණිය, phr සහ නිෂ්පාදන ඉතිහාසය ඇතුළත් කරන්න එවිට මතුපිට යෝජනාවට නිශ්චිත හේතුවක් ඇත.
ද්රව්ය සහ ප්රතිකාර ගැන විමසන්නනන්හයියා නිෂ්පාදන උපකරණ බලන්නනම් කරන ලද ස්ථානවල ඉස්කුරුප්පු දෙකම සහ සිදුරු දෙකම මැනිය
ඇඳුම් වාර්තාවක් සෑම අගයක්ම ගත්තේ කොතැනද යන්න පෙන්විය යුතුය. කොටස් පිරිසිදු කරන්න, ස්ථාවර පරීක්ෂණ උෂ්ණත්වයකට ළඟා වීමට ඉඩ දෙන්න, පෝෂක අවසානය සහ අක්ෂීය ස්ථාන අංක සලකුණු කරන්න. එකඟ වූ ක්රමයක් භාවිතයෙන් ඉස්කුරුප්පු දෙකම, බැරල් පෙති දෙකම සහ විවේචනාත්මක ඉස්කුරුප්පු-ඉස්කුරුප්පු සම්බන්ධතාවය මැන බලන්න.
Coperion විසින් එහි ZSK සහ STS බැරල් සඳහා ප්රකාශිත රෝග විනිශ්චය ප්රවේශය පිරිසිදු, සිසිල් බැරල් ඉල්ලා සිටින අතර ඇතැම් ප්රමාණවල වීඩියෝ පරීක්ෂාව සමඟ සිදුරු මැනීම ඒකාබද්ධ කරයි. ඔබේ උපකරණ සහ ක්රමය වෙනස් විය හැක, නමුත් විනය හොඳ ය: මානය සහ මතුපිට තත්ත්වය එකට සටහන් කළ යුතුය.
| වාර්තා කරන්න | වාර්තාවට අයිති ඇයි | එය සහාය දෙන තීරණය |
|---|---|---|
| අක්ෂීය ස්ථාන සිතියම | අවම හෝ උපරිම අගයක් එහි පිහිටීම අහිමි වීම වළක්වයි | දේශීය අලුත්වැඩියාව, කලාප ආරක්ෂාව හෝ සම්පූර්ණ ප්රතිස්ථාපනය |
| ඉස්කුරුප්පු පැතිකඩ දෙකම | අසමමිතික ඇඳුම් පෙන්වන අතර වම්/දකුණු අනන්යතාවය ආරක්ෂා කරයි | එක් කොටසක්, යුගලය ප්රතිස්ථාපනය කරන්න හෝ පෙළගැස්ම විමර්ශනය කරන්න |
| බැරල් පෙති දෙකම | නව ඉස්කුරුප්පුවක් තවමත් අධික සිදුරු නිෂ්කාශනයකින් ක්රියාත්මක වේද යන්න හෙළි කරයි | ගැලපෙන ඉස්කුරුප්පු ඇණ සහ බැරල් කට්ටලයට එරෙහිව පමණක් ඉස්කුරුප්පු |
| මතුපිට රූප | ලේඛන ලකුණු කිරීම, වලවල්, ආෙල්පන අලාභය සහ ද්රව්ය තැන්පතු | මතුපිටින් හෝ පිරිසිදු කිරීමේ ගැටලුවකින් මාන ඇඳුම් වෙන් කරන්න |
| මෙහෙයුම් ප්රවණතාවය | ප්රතිදානය, බර, පීඩනය සහ නිෂ්පාදන ගුණාත්මකභාවය සමඟ භෞතික තත්ත්වය සම්බන්ධ කරයි | වාර්තා කරන ලද නිෂ්පාදන ගැටලුවට හේතු වන බව තහවුරු කරන්න |
නිමැවුම් අලාභය, අස්ථායී පීඩනය, අධික උනුසුම් වීම සහ දුර්වල නිෂ්පාදන පෙනුම පරීක්ෂාව සාධාරණීකරණය කළ හැකි නමුත්, ඔවුන් ඉස්කුරුප්පුවක් පැළඳ සිටින බව ඔප්පු නොකරයි. වත්මන් රේඛාව ස්ථාවර යොමු වට්ටෝරුවක් සමඟ සසඳන්න. එක් සංරචකයකට දොස් පැවරීමට පෙර ආහාර සැපයීම, හීටර්, සංවේදක, වාතාශ්රය, සීමා කිරීම් සහ ධාවන තත්ත්වය පරීක්ෂා කරන්න.
බැරලය පැළඳ සිටී නම්, නව ඉස්කුරුප්පු පමණක් ස්ථාපනය කිරීමෙන් පළමු දිනයේ සිට අපේක්ෂිත තත්ත්වයෙන් පිටත වැඩ කිරීමේ නිෂ්කාශනය ඉතිරි විය හැක. නව කොටස් වලට අප විසින් මනින ලද නැති නිෂ්කාශනයක් ප්රතිෂ්ඨාපනය කළ හැකි බව ගැනුම්කරුවෙකුට පැවසීමට වඩා අපි ඉස්කුරුප්පු ඇණවුමක් නැති කර ගැනීමට කැමැත්තෙමු.
මිශ්ර ලෝහ ලේබලයෙන් නොව විෂය පථය අනුව උද්ධෘත සසඳන්න
සෑම සැපයුම්කරුවෙකුම එකම විමර්ශන පත්රිකාවකට දමන්න. එක් උපුටා දැක්වීමක බැරලයක්, ඉස්කුරුප්පු යුගලයක්, ප්රතිකාර, පරීක්ෂණ වාර්තා සහ නැව්ගත කිරීමේ ආරක්ෂාව ඇතුළත් වන අතර තවත් එකක් ලැයිස්තුගත කරන්නේ “bimetal twin screw” නම්, මිල ගණන් සැසඳිය නොහැක.
| උද්ධෘත රේඛාව | පිළිගත හැකි නිර්වචනය | උපුටා ගැනීම ආපසු ලබා දීමට හේතුව |
|---|---|---|
| සංරචක විෂය පථය | වම් ඉස්කුරුප්පු, දකුණු ඉස්කුරුප්පු, බැරලය, උපාංග සහ බැහැර කළ අයිතම නම් කර ඇත | සැපයුම් බිල්පතක් නොමැතිව "එක් කට්ටලයක්" |
| ජ්යාමිතිය | ඇඳීම් සංශෝධනය සහ විවේචනාත්මක මානයන් ලැයිස්තුගත කර ඇත | විෂ්කම්භය සහ L/D පමණි |
| ද්රව්ය | මූලික වානේ සහ පිරියම් කිරීම හෝ මිශ්ර ලෝහ කලාප හඳුනාගෙන ඇත | ශ්රේණියේ හෝ ස්ථානය නොමැතිව "වාරික මිශ්ර ලෝහය" |
| පරීක්ෂා කිරීම | මානයන්, ක්රම, වාර්තා සහ පිළිගැනීමේ ලකුණු එකඟ විය | මැනිය හැකි නිර්ණායක නොමැතිව "ඉහළ නිරවද්යතාව" |
| කාර්ය සාධන අත්හදා බැලීම | වට්ටෝරුව, පෝෂණය, මිය යාම, ප්රතිදාන කවුළුව, යන්ත්ර සීමාවන් සහ නිෂ්පාදන චෙක්පත් අර්ථ දක්වා ඇත | පරීක්ෂණ කොන්දේසියක් නොමැතිව ප්රතිදාන පොරොන්දුව |
| වාණිජ විෂය පථය | මිල පදනම, ඇසුරුම්කරණය, බෙදා හැරීමේ පදනම, ලේඛන සහ සේවා සීමාවන් ලැයිස්තුගත කර ඇත | නොවිසඳුණු තාක්ෂණික බැහැර කිරීම් සහිත අඩු ඒකක මිල |
අවශ්යතාවයක් නිශ්ශබ්දව ප්රතිස්ථාපනය කරනවා වෙනුවට ඔබේ චිත්රයෙන් සෑම අපගමනයක්ම සලකුණු කිරීමට සැපයුම්කරුගෙන් ඉල්ලා සිටින්න. යෝජිත වැඩිදියුණු කිරීමක් වටිනා විය හැකි නමුත්, එය හේතුවක් සහිත සංශෝධනයක් ලෙස දිස්විය යුතුය. එම කොටස මාස ගණනකට පසු යන්ත්රයට ළඟා වූ විට එය මිලදී ගැනීම, නඩත්තු කිරීම සහ නිෂ්පාදකයා ආරක්ෂා කරයි.


නිෂ්පාදනයට පෙර පරීක්ෂා කිරීම සහ කොමිස් කිරීම පිළිබඳව එකඟ වන්න
අනුමත ඇඳීම මිලදී ගැනීමේ කේන්ද්රය වේ. ද්රව්ය අවශ්යතා, මතුපිට ප්රතිකාර කලාප, මාන වාර්තාව, දෘඪතාව හෝ ස්ථර සත්යාපන ක්රමය, යුගල හඳුනාගැනීම සහ ඇසුරුම් අවශ්යතා අමුණන්න. නැව්ගත කිරීම සමඟ ගමන් කරන ලියකියවිලි නිර්වචනය කරන්න.
ස්ථාපනය සඳහා, extruder Maker ගේ පෙළගැස්ම, නිෂ්කාශනය, උණුසුම සහ ආරම්භක ක්රියාපටිපාටීන් අනුගමනය කරන්න. යන්ත්ර ක්රියාපටිපාටිය මගින් අවශ්ය පරිදි භ්රමණය කළ නොහැකි ඉස්කුරුප්පු යුගලයක් බල නොකරන්න. ධාවක ව්යවර්ථය යෙදීමට පෙර ගැලපීම, වේලාව සහ එකලස් කිරීම විමර්ශනය කරන්න.
නිෂ්පාදන පිළිගැනීමේ අත්හදා බැලීමක් සඳහා නම් කරන ලද සූත්රගත කිරීම සහ ආහාර කොන්දේසියක් අවශ්ය වේ. සත්ය ප්රතිදානය, ඉස්කුරුප්පු වේගය, මෝටර් බර හෝ ව්යවර්ථ ඇඟවීම, හිස පීඩනය, උෂ්ණත්ව හැසිරීම, වාතාශ්රය තත්ත්වය සහ නිමි භාණ්ඩ පරීක්ෂාවන් වාර්තා කරන්න. නිෂ්පාදනය පයිප්ප හෝ පැතිකඩ නම්, ප්රතිදානය අලෙවි කළ හැකිද යන්න තීරණය කරන මාන සහ පෙනුම නිර්ණායක ඇතුළත් කරන්න.

අපට ඉංජිනේරුකරණය කළ හැකි ඉහළ පිරවූ PVC RFQ එකක් අපට එවන්න
යන්ත්ර ආකෘතිය, ඇඳීම, භ්රමණය සහ අදියර විස්තර, phr හි සම්පූර්ණ වට්ටෝරුව, පිරවුම් ශ්රේණිය, ප්රතිචක්රීකරණය කළ අන්තර්ගතය, වත්මන් මෙහෙයුම් වාර්තාව, නිෂ්පාදන ඉලක්කය සහ ඇඳුම් මිනුම් ඇතුළත් කරන්න. ඔබට විශ්වාසවන්ත ආදේශනයක් හෝ ලේඛනගත ජ්යාමිතික සමාලෝචනයක් අවශ්ය දැයි අපට කියන්න.
RFQ පැකේජය විද්යුත් තැපැල් කරන්නWhatsApp මත සාකච්ඡා කරන්නවිමර්ශන පිටුව විවෘත කරන්න
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
නිෂ්පාදන:සමාන්තර ද්විත්ව ඉස්කුරුප්පු | PVC සමාන්තර නිවුන් ඉස්කුරුප්පු බැරල් | PVC පයිප්ප සමාන්තර ඉස්කුරුප්පු බැරල්
විද්යුත් තැපෑල:info@nhyscrew.com
දුරකථනය:+86-13505809643| ජංගම:+86-13587082002
බ්ලොක් C, අංක 2 බටහිර කොටස, Xingzhou මාවත, Dinghai දිස්ත්රික්කය, Zhoushan City, Zhejiang පළාත, චීනය.
සේවා තොරතුරු | නිෂ්පාදන උපකරණ | සමාගම් පැතිකඩ
නිතර අසන ප්රශ්න
ඉහළ පිරවූ PVC සමාන්තර නිවුන් ඉස්කුරුප්පු බැරලයක් උපුටා දැක්වීමට අවශ්ය තොරතුරු මොනවාද?
යන්ත්ර සාදන්නා සහ ආකෘතිය, පවතින ඇඳීම්, ඉස්කුරුප්පු භ්රමණය, මධ්ය දුර, සම්බන්ධතා විස්තර, සම්පූර්ණ PVC සැකසීම, phr හි පිරවුම් පැටවීම, ප්රතිචක්රීකරණය කළ අන්තර්ගතය, නිෂ්පාදන සහ මිය යන තොරතුරු, ප්රතිදාන ඉලක්කය, මෙහෙයුම් වාර්තා සහ පැරණි-කොටස් මිනුම් යවන්න. ඔබ ආමන්ත්රණය කිරීමට උත්සාහ කරන අසාර්ථකත්වය හෝ දියුණුව සඳහන් කරන්න.
ඉහළ පිරවූ PVC ලෙස ගණන් ගන්නා පිරවුම් මට්ටම කුමක්ද?
විශ්වීය මිලදී ගැනීමේ සීමාවක් නොමැත. සෑම අමුද්රව්යයක්ම දුම්මල සියයකට කොටස් වශයෙන් සඳහන් කර නිමි මිශ්ර සංයුතිය සපයන්න. ඉහළ කැල්සියම් කාබනේට් වැනි නොපැහැදිලි විස්තරයක් සමඟ phr ප්රතිස්ථාපනය නොකරන්න, මන්ද එම ලේබලය රැගෙන යන වට්ටෝරු දෙකකින් විවිධ ආහාර, විලයන සහ ඇඳීම් රාජකාරි ඇති කළ හැකිය.
පුරවන ලද PVC සඳහා නයිට්රයිඩ කරන ලද ඉස්කුරුප්පුවකට වඩා Bimetallic ඉස්කුරුප්පුවක් සැමවිටම හොඳද?
නැත. ප්රතිකාර තෝරාගැනීම පිරවුම් ලක්ෂණ, පැටවීම, දූෂිත ද්රව්ය, ඇඳුම් ස්ථානය, ජ්යාමිතිය සහ අවශ්ය නඩත්තු සැලැස්ම මත රඳා පවතී. Nitriding, chrome plating සහ bimetallic ස්ථර දෘඪතා පරිමාණයෙන් සහ ස්ථර ගැඹුරින් වෙනස් වේ, එබැවින් එක් දෘඪතා අංකයකට වඩා සම්පූර්ණ පිරිවිතර සංසන්දනය කරන්න.
මට නංහයියාගේ මොඩල් ටේබල් එකෙන් විතරක් ඉස්කුරුප්පු ප්රමාණය තෝරගන්න පුලුවන්ද?
ආදර්ශ වගුව ආරම්භක පරාසයක් ලෙස භාවිතා කරන්න. අවසාන ප්රමාණය නියම සැකසීම, පෝෂණ ක්රමය, නිෂ්පාදනය, ප්රතිරෝධය, ධාවන සීමාවන් සහ පිළිගැනීමේ ප්රතිදානය සඳහා ගණන් ගත යුතුය. නාමික විෂ්කම්භයක් හෝ නාමාවලි ධාරිතාවක් සම්පූර්ණ ක්රියාවලි රාජකාරිය නිර්වචනය නොකරයි.
මට එකම නිෂ්පාදන යොමුව ලෙස පැළඳ සිටින ඉස්කුරුප්පු එවිය හැකිද?
අපි එය නිර්දේශ නොකරමු. ගෙවී ගිය නියැදියක් මුල් ජ්යාමිතිය සහ සේවයේ එකතු වූ හානිය යන දෙකම වාර්තා කරයි. පවතින විට අනුමත චිත්රය ලබා දෙන්න, ඉන්පසු පිරිසිදු මිනුම්, ඡායාරූප සහ මෙහෙයුම් ඉතිහාසය සමඟ එයට සහාය වන්න, එවිට ප්රතිස්ථාපනය මඟින් ඇඳුම් නිර්මාණය ලෙස ප්රතිනිෂ්පාදනය නොවේ.
මට ඉස්කුරුප්පු පමණක් ආදේශ කර පැරණි බැරලය තබා ගත හැකිද?
නිශ්චිත අක්ෂීය ස්ථානවල ඉස්කුරුප්පු දෙකම සහ බැරල් සිදුරු දෙකම මැනීමෙන් පසුව පමණි. අඳින ලද බැරලයක් තුළ ධාවනය වන නව ඉස්කුරුප්පු මගින් අධික නිෂ්කාශනය සහ අස්ථායී ප්රතිදානය ආරක්ෂා කළ හැක. මෙම තීරණය ගැලපෙන ඇඳුම් වාර්තාවක් සහ යන්ත්ර නිෂ්පාදකයාගේ එකලස් කිරීමේ අවශ්යතා අනුගමනය කළ යුතුය.
නන්හයියා සම-භ්රමණ සහ ප්රති-භ්රමණ සමාන්තර නිවුන් ඉස්කුරුප්පු බැරල් දෙකම සපයන්නේද?
ඔව්. නන්හයියා සම-භ්රමණය සහ ප්රති-භ්රමණය වන සමාන්තර නිවුන් ඉස්කුරුප්පු බැරල් නිෂ්පාදන ලැයිස්තුගත කරයි. ප්රතිස්ථාපන පරීක්ෂණයක් ද්රව්ය නාමයෙන් ඒවා අනුමාන කිරීමට සැපයුම්කරුගෙන් ඉල්ලා සිටිනවාට වඩා ස්ථාපිත වින්යාසය, භ්රමණ දෘෂ්ටිකෝණය, හස්තභාවය, අදියර සහ ධාවක සම්බන්ධතාවය හඳුනාගත යුතුය.
ස්ථාපනය කිරීමෙන් පසු ප්රතිදානය පිළිගත යුත්තේ කෙසේද?
නිෂ්පාදනයට පෙර වට්ටෝරුව, පෝෂණ ක්රමය, ඩයි, ප්රතිදාන කවුළුව, නිෂ්පාදන-තත්ත්ව පරීක්ෂාවන් සහ යන්ත්ර සීමාවන් පිළිබඳව එකඟ වන්න. කොමිස් කිරීමේදී, එම එකඟ වූ කොන්දේසිය යටතේ සත්ය ප්රතිදානය, බර, පීඩනය, උෂ්ණත්ව හැසිරීම් සහ නිමි භාණ්ඩයේ ගුණාත්මකභාවය වාර්තා කරන්න. නාමාවලි දත්ත නිර්වචනය කළ පිළිගැනීමේ අත්හදා බැලීමක් ප්රතිස්ථාපනය නොකළ යුතුය.
මෙහෙයුම් මූලධර්ම සඳහා, අපගේ දිගටම කරගෙන යන්නසමාන්තර නිවුන් ඉස්කුරුප්පු නිස්සාරණ මාර්ගෝපදේශය. extruder වර්ගවල පුළුල් සංසන්දනය සඳහා, බලන්නද්විත්ව ඉස්කුරුප්පු නිස්සාරණ තේරීම් මාර්ගෝපදේශය.