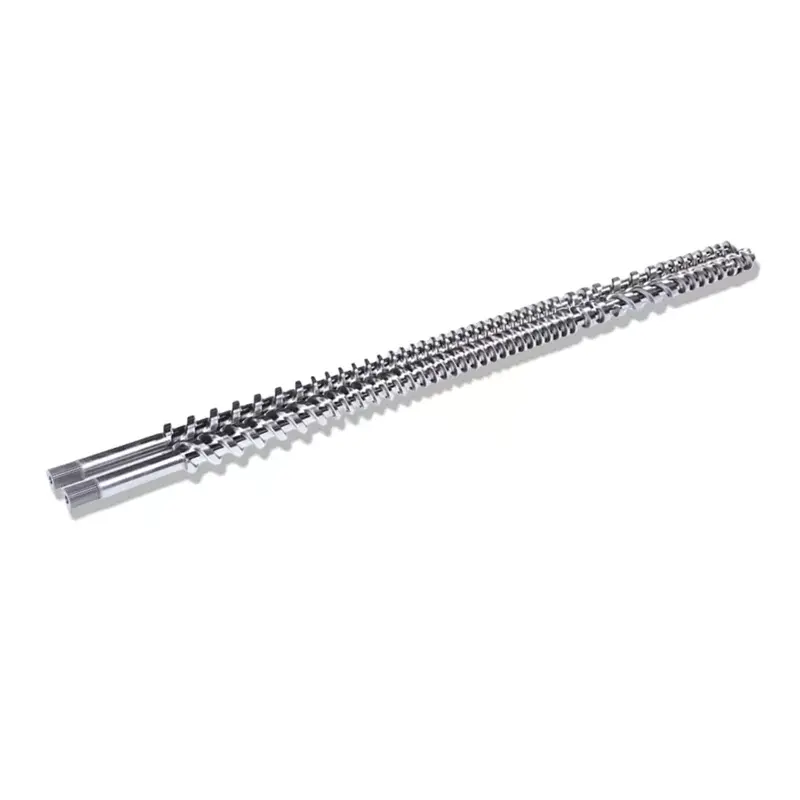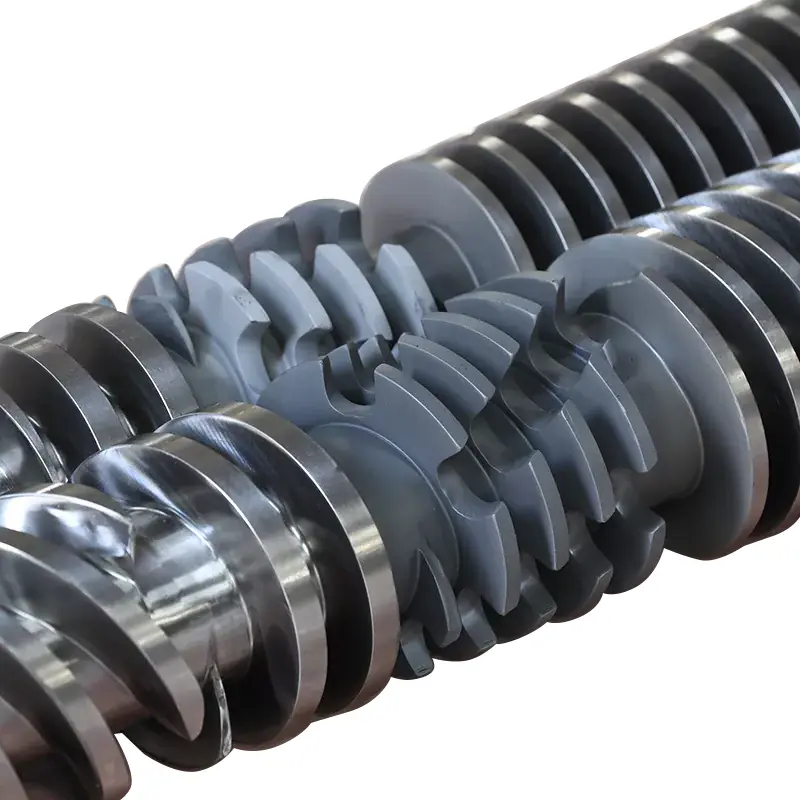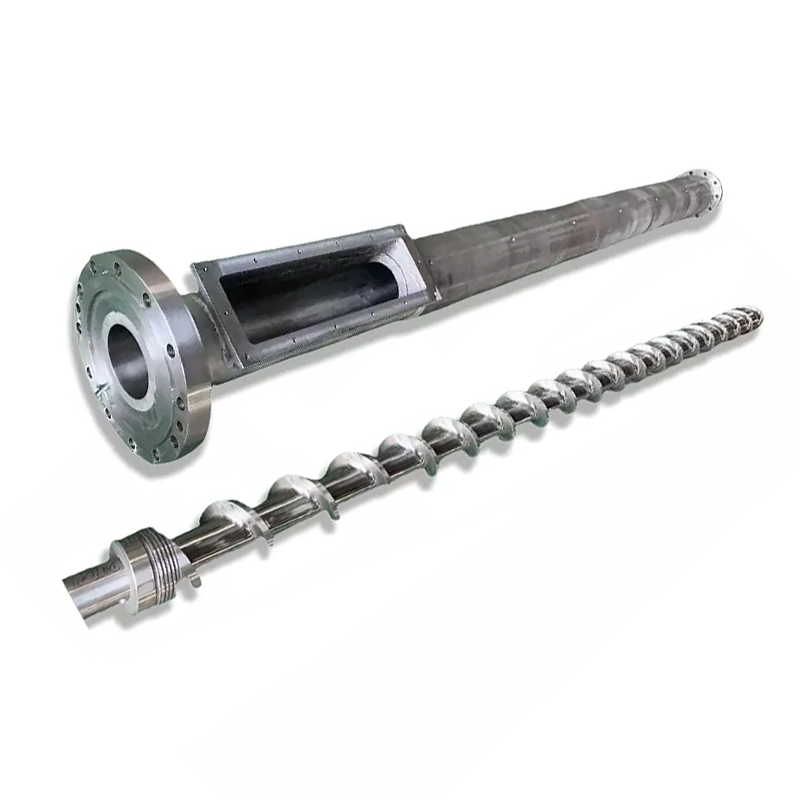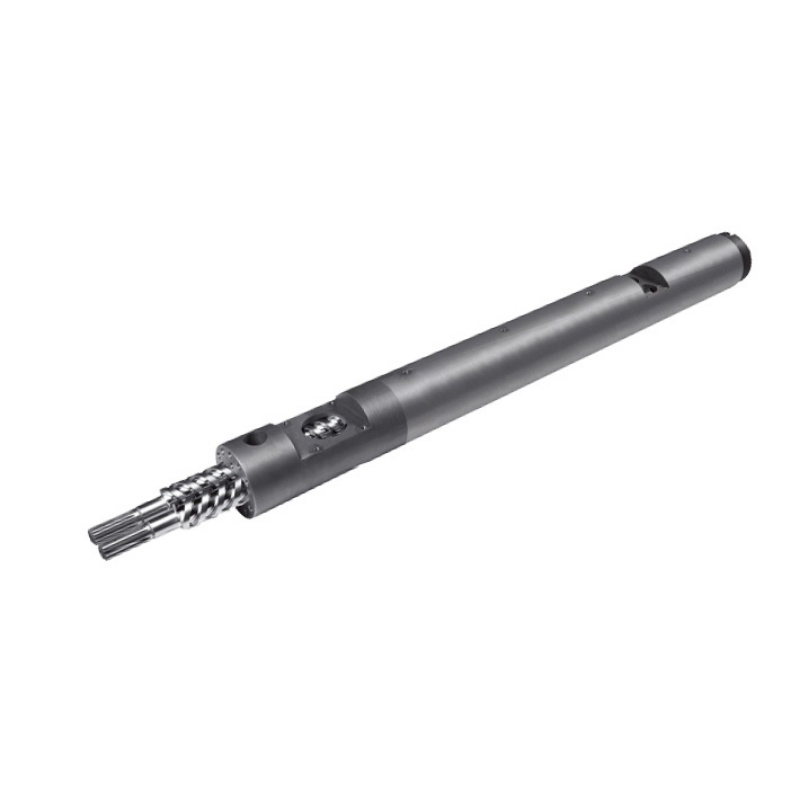
Screw rpm යනු ප්රතිදාන ඩයල් එකක් නොවේ. වේග වෙනසක් ඝන ද්රව්ය සම්ප්රේෂණය, දියවන කාලය, කැපීම, පීඩන උත්පාදනය සහ පදිංචි කාලය වෙනස් කරයි, එබැවින් ප්රයෝජනවත් ප්රති result ලය දියවන උෂ්ණත්වය, මෝටර් බර, පීඩනය සහ නිෂ්පාදන ගුණාත්මකභාවය සමඟ විනිශ්චය කළ යුතුය.

ඉක්මන් පිළිතුර
ඉස්කුරුප්පු වේගය වැඩි කිරීම සාමාන්යයෙන් ඇදගෙන යාමේ ප්රවාහය සහ ද්රව්ය ක්රියාවලියට ඇතුළු වන වේගය වැඩි කරයි, නමුත් සම්බන්ධතාවය අසීමිත හෝ පරිපූර්ණ රේඛීය නොවේ. වැඩි rpm මගින් ෂීර් තාපය එකතු කිරීමට, පදිංචි කාලය කෙටි කිරීමට සහ දුර්වල ආහාර හෝ දියවන කොටසක් හෙළිදරව් කළ හැක.
වරකට එක් පාලිත විචල්යයක් වෙනස් කරන්න, ස්ථාවර තත්වයක් සඳහා රැඳී සිටින්න, ඉන්පසු ප්රතිදානය සංසන්දනය කරන්න, උණු කළ උෂ්ණත්ව පැතිකඩ, පීඩනය, මෝටර් භාරය සහ නිෂ්පාදන ගුණත්වය. ධාවකය වේගයෙන් හැරවිය හැකි වුවද, ඒවායින් එකක් එහි අනුමත සීමාවට ළඟා වූ විට නවත්වන්න.
එක් සම්බන්ධිත පද්ධතියක් ලෙස extruder කියවන්න
ද්රව්ය තොග ඝන ලෙස ඇතුළු වී, සංයුක්ත ඇඳක් බවට පත් වේ, දිය වී, මිශ්ර වී සීමා සහිත ප්රවාහ මාර්ගයක් හරහා පිටවේ. මෝටරය යාන්ත්රික ශක්තිය සපයන අතර බැරල් හීටර් සහ සිසිලන පරිපථ ක්රියාවලිය සමඟ තාපය හුවමාරු කරයි. ඉස්කුරුප්පු ඇණ සහ ඩයි පීඩන රාජකාරිය බෙදා ගනී.
2016 කාර්මික පරිමාණයේ අධ්යයනයක් මඟින් මෙහෙයුම් අවස්ථා 135ක් සඳහා බහු අවයවක තුනක්, ඉස්කුරුප්පු ජ්යාමිතිය තුනක්, වේග පහක් සහ උෂ්ණත්ව තත්ත්ව තුනක් පරීක්ෂා කරන ලදී. කතුවරුන් බලශක්ති ඉල්ලුම සහ දියවන උෂ්ණත්ව විචලනය එකට මැනිය. ඒවායේ ප්රතිඵල ද්රව්ය, ඉස්කුරුප්පු සහ කොන්දේසි සමඟ වෙනස් වූ අතර, එක් විශ්වීය rpm-to-output රීතියක් විශ්වාස කළ නොහැකි වන්නේ එබැවිනි.
අපගේ කර්මාන්තශාලා දර්ශනය:හොඳම මෙහෙයුම් ලක්ෂ්යය ඉන්වර්ටරය පිළිගන්නා ඉහළම rpm නොවේ. එය අනුමත මෝටරය, ගියර් පෙට්ටිය, පීඩනය, උෂ්ණත්වය සහ නිෂ්පාදන තත්ත්ව සීමාවන් තුළ පවතින ඉහළම ස්ථායී නිෂ්පාදන තත්ත්වයයි. එක් සීමාවක් ඉක්මනින් පැමිණේ නම්, වේගවත් ධාවකයක් හෝ නව ඉස්කුරුප්පුවක් ඇණවුම් කිරීමට පෙර එම බාධකය හඳුනා ගන්න.
ඉස්කුරුප්පු වේගය වැඩි වන විට වෙනස් වන දේ
ඉහළ rpm බැරලයට සාපේක්ෂව ඉස්කුරුප්පු මතුපිට වේගයෙන් ගමන් කරයි. ස්ථායී පරාසයක, මෙය ඝන ද්රව්ය ප්රවාහනය වැඩි කළ හැකි අතර සම්ප්රේෂණය දිය හැක. එය කැපුම් අනුපාතය, යාන්ත්රික ශක්ති ආදානය, දියවීම සඳහා පවතින කාලය සහ ද්රව්යයක් අත්විඳින ඉස්කුරුප්පු විප්ලව ගණන ද වෙනස් කරයි.
දියවන උෂ්ණත්වය වෙනස් වීමේ දිශාව විශ්වීය නොවේ. 2014 HDPE අධ්යයනයකින් දුම්මල දුස්ස්රාවීතා තුනක්, ඉස්කුරුප්පු ජ්යාමිතිය තුනක් සහ වේගයන් කිහිපයක් සහ උෂ්ණත්වයන් සකසන ලදී. ඉස්කුරුප්පු වර්ගය, දුම්මල දුස්ස්රාවීතාවය, උෂ්ණත්වය සහ වේගය සැකසීමට බලපෑ සියලුම බලශක්ති භාවිතයට සහ දියවන අනුකූලතාවයට බලපාන බව එය සොයා ගත්තේය.
තනි-පියාඹන ලද ඉස්කුරුප්පු වල දියවන ගුණාත්මක භාවය පිරිහුණු තීරනාත්මක වේගයක් පෙන්නුම් කළ අතර, පරීක්ෂා කරන ලද බාධක ඉස්කුරුප්පු ඇණ වඩා හොඳ උෂ්ණත්ව ඒකාකාරිත්වයක් පවත්වා ගෙන ගියේය.


බැරල් කට්ටල උෂ්ණත්වය දියවන උෂ්ණත්වය නොවේ
පාලකය තාපක-කලාප ඉලක්කයක් සහ සාමාන්යයෙන් බැරල් බිත්තිය අසල උෂ්ණත්වයක් පෙන්වයි. නාලිකාව තුළ ඇති පොලිමර් ද විරූපණයෙන් හා ඝර්ෂණයෙන් යාන්ත්රික ශක්තිය ලබා ගනී. සිසිලනය මගින් එම තාපයෙන් කොටසක් ඉවත් කළ හැක, නමුත් අවසාන දියවීම එක් පාලක කියවීමකට වඩා උණුසුම්, ශීතල හෝ අඩු ඒකාකාරීව පැවතිය හැක.
නිශ්චිත ස්ථානයක දියවන උෂ්ණත්වය මැනීම සහ සංවේදක ක්රමය සඳහන් කරන්න. 2006 බහු අවයවික ඉංජිනේරු සහ විද්යා අධ්යයනය දියවන ප්රවාහය හරහා තාපක යුගල ජාලයක් භාවිතා කළේය. එය තනි-පියාසර කරන ලද ඉස්කුරුප්පු සහිත ඉහළ ප්රතිදානයකින් අඩු-උෂ්ණත්ව ප්රදේශ සොයා ගත් අතර, මැඩොක් මික්සර් සමඟ පරීක්ෂා කරන ලද බාධක ඉස්කුරුප්පු ඇණ වඩා හොඳ දියවීමක් සහ අඩු විචලනයක් ලබා ගත්තේය.
මනින ලද උණු කිරීම උණුසුම් නිසා පමණක් සෑම තාපක කලාපයක්ම අඩු නොකරන්න.ඉස්කුරුප්පු ඇණ තාපයෙන් වැඩි ප්රමාණයක් නිර්මාණය කරන්නේ නම්, ආක්රමණශීලී අඩු කිරීමක් මගින් ඝන ඇඳ සීතල විය හැකි අතර, කැපුම ඉහළ මට්ටමක පවතී. සම්පූර්ණ පැතිකඩ වෙනස් කිරීමට පෙර උණු කිරීම සිදු වන ස්ථානය, තාපක ප්රතිදානය, සිසිලන ප්රතිචාරය සහ මෝටර් භාරය සමාලෝචනය කරන්න.
ප්රතිදානය සරල රේඛාවකින් rpm අනුගමනය කිරීම නතර කරන්නේ ඇයි?
අඩු වේගයකින්, හොඳින් පෝෂණය වූ නිස්සාරකයක් rpm සහ ස්කන්ධ ප්රවාහය අතර ආසන්න රේඛීය සම්බන්ධතාවයක් පෙන්විය හැක. පෙති තවදුරටත් නාලිකාව සමානුපාතිකව පුරවන්නේ නැති විට, තොග ඝනත්වය වෙනස් වන විට, ආහාර උගුර ලිස්සා යාම, දියවීම පසුපසට වැටීම හෝ පහළට ප්රතිරෝධය පීඩන-ප්රවාහ සමතුලිතතාවය වෙනස් කරන විට එම සම්බන්ධතාවය දුර්වල වේ.
2022 ස්ටුට්ගාර්ට් විශ්ව විද්යාලයේ අධ්යයනයකින් ඉහළ ඉස්කුරුප්පු වේගයකින් සිනිඳු, හෙලික්සීය ලෙස කට්ට සහ අක්ෂීය කට්ට සහිත ආහාර කලාප සංසන්දනය කරන ලදී. එය ප්රතිදානය රේඛීය නොවන බවට පත් වූ එළිපත්ත සොයා ගත් අතර එම පෙති හැඩය සහ ප්රමාණය එම එළිපත්තට බලපෑවේය. මෙය ප්රායෝගික කර්මාන්තශාලා රීතියකට සහය දක්වයි: සත්ය ආහාර ද්රව්ය මෙන්ම පොලිමර් නමද සටහන් කරන්න.



නන්හයියාගේ ප්රකාශිත වේගය සහ ප්රතිදාන පරාසය කියවන ආකාරය
නන්හයියා පහත සඳහන් පවුල් වගුව එහි දෙකෙහිම ප්රකාශයට පත් කරයිතනි ඉස්කුරුප්පු වර්ගයසහ PE/PP අධිවේගී පිටුව. සමාගමේ ප්රකාශිත නිෂ්පාදන පරාසය හඳුනා ගැනීමට එය ප්රයෝජනවත් වේ. එය නිශ්චිත නොවන ද්රව්යයක් සහ ඩයි සඳහා මෙහෙයුම් සහතිකයක් නොවේ.
| ආකෘතිය | L/D | ප්රකාශිත ප්රතිදානය | ප්රකාශිත වේගය | රියදුරු මෝටරය |
|---|---|---|---|---|
| NHY20 | 20:1 | 3 සිට 5 kg / h දක්වා | 10 සිට 60 rpm දක්වා | 1.1 / 1.5 / 2.2 kW |
| NHYZS25 | 25:1 | 5 සිට 8 kg / h | 10 සිට 60 rpm දක්වා | 2.2 / 3.0 / 4.0 kW |
| NHY30 | 25:1 | 5 සිට 10 kg / h | 10 සිට 60 rpm දක්වා | 2.2 / 3.0 / 4.0 kW |
| NHY45 | 25:1 සිට 36:1 දක්වා | 10 සිට 120 kg / h | 10 සිට 150 rpm දක්වා | 5.5 සිට 22 kW දක්වා |
| NHY65 | 25:1 සිට 36:1 දක්වා | 60 සිට 300 kg / h | 20 සිට 150 rpm දක්වා | 22 සිට 75 kW දක්වා |
| NHY75 | 25:1 සිට 36:1 දක්වා | 200 සිට 450 kg / h | 20 සිට 150 rpm දක්වා | 30 සිට 132 kW දක්වා |
| NHY90 | 25:1 සිට 36:1 දක්වා | 180 සිට 600 kg / h | 20 සිට 110 rpm දක්වා | 30 සිට 185 kW දක්වා |
| NHY120 | 25:1 සිට 36:1 දක්වා | 320 සිට 1000 kg / h | 20 සිට 90 rpm දක්වා | 75 සිට 280 kW දක්වා |
| NHY150 | 25:1 සිට 36:1 දක්වා | 400 සිට 1300 kg / h | 20 සිට 75 rpm දක්වා | 90 සිට 400 kW දක්වා |
මූලාශ්රය: Nanhaiya වෙබ් අඩවිය, 2026 අගෝස්තු 31 දින පරීක්ෂා කරන ලදී. සෑම පේළියකම පුළුල් ශ්රේණි අගයන් අඩංගු වේ. එක් උපකල්පිත යන්ත්ර වින්යාසයකට ඉහළම ප්රතිදානය, වේගය සහ මෝටර් අංකය ඒකාබද්ධ නොකරන්න.
Nanhaiya වෙබ් අඩවිය හිමිකම් පෑම:PE/PP අධිවේගී පිටුවේ සඳහන් වන්නේ ප්රශස්ත ඉස්කුරුප්පු ව්යුහය සහ ඉහළ ව්යවර්ථ ගියර් පෙට්ටියක් සම්ප්රදායික උපකරණවලට වඩා කාර්යක්ෂමතාව දෙගුණ කළ හැකි බවත්, එහි සැලසුම PP නිස්සාරණ උෂ්ණත්වය අඩු කළ හැකි බවත්ය.
පිටුවේ සංසන්දන යන්ත්රය, දුම්මල, ඩයි, පරීක්ෂණ ක්රමය හෝ පිළිගැනීමේ කවුළුව සඳහන් නොවේ. ප්රකාශ දෙකම ROI හෝ මිලදී ගැනීමේ ඇපකරයක් ඇතුළු කිරීමට පෙර ව්යාපෘති-විශේෂිත පරීක්ෂණ ප්රොටෝකෝලයක් අවශ්ය වන සැපයුම්කරුවන්ගේ හිමිකම් ලෙස සලකන්න.
සංයෝජන අර්ථකථනය කරන්න, හුදකලා කියවීම් නොවේ
| rpm වැඩිවීමකින් පසු ප්රවණතාවය | හැකි අර්ථ නිරූපණය | ඊළඟ චෙක්පත |
|---|---|---|
| ප්රතිදානය ඉහළ යයි, පීඩනය සහ බර ස්ථායීව පවතී, ගුණාත්මකභාවය රඳවා ගනී | රේඛාව තවමත් එහි ප්රයෝජනවත් මෙහෙයුම් කවුළුව තුළ තිබිය හැක | දියවන-උෂ්ණත්ව ඒකාකාරී බව සහ පහළ සිසිලන ධාරිතාව තහවුරු කරන්න |
| Rpm ඉහල යන නමුත් නිමැවුම් ලාභය හැකිලී යයි | පෝෂක ධාරිතාව, දියවීම හෝ පහළට ප්රතිරෝධය සීමා විය හැක | ආහාර අනුකූලතාව, නිශ්චිත ප්රතිදානය, පෙරහන සහ පීඩනය පරීක්ෂා කරන්න |
| උණු කිරීම උෂ්ණත්වය සහ මෝටර් බර ඉක්මනින් ඉහළ යයි | යාන්ත්රික ශක්තිය සහ ප්රතිරෝධය වැඩි වෙමින් පවතී | දුම්මල දුස්ස්රාවීතාවය, ඉස්කුරුප්පු ජ්යාමිතිය, පෙරහන තත්ත්වය සහ තාප පැතිකඩ සමාලෝචනය කරන්න |
| සාමාන්ය දියවන උෂ්ණත්වය පහත වැටෙන නමුත් විචලනය වැඩි වේ | ප්රමාද හෝ අසම්පූර්ණ දියවීම පැවතිය හැක | නිෂ්පාදන දෝෂ පරීක්ෂා කර ඉස්කුරුප්පු ඇණෙහි ද්රවාංකය සමඟ සංසන්දනය කරන්න |
| ප්රතිදානය සහ මෝටර් බර සමඟ පීඩන චක්ර | ගැටළුව පෝෂණය, උණු කිරීම, උෂ්ණත්ව පාලනය හෝ සීමා කිරීම විය හැකිය | භාවිතා කරන්නsurging diagnostic guide |
| ෆිල්ටරයකින් හෝ ඩයි වෙනස් කිරීමෙන් පසු බර වැඩි වේ | පහළ ප්රතිරෝධය මෙහෙයුම් ලක්ෂ්යය වෙනස් කළේය | පිරිසිදු හා අපිරිසිදු පීඩනය එකම ද්රව්යයේ හා අනුපාතයකින් සසඳන්න |


පාලනයන් පසුපස හඹා යෑම වෙනුවට පාලිත පියවර පරීක්ෂණයක් භාවිතා කරන්න
- එක් ස්ථාවර ද්රව්ය ගොඩක් සහ නිෂ්පාදනයක් තෝරන්න.දුම්මල ශ්රේණිය, පෙති හෝ නැවත අඹරන ආකාරය, ආකලන, තෙතමනය සහ මෑත කාලීන ද්රව්ය අනුපිළිවෙල වාර්තා කරන්න.
- මූලික පදනමක් ස්ථාපිත කරන්න.රේඛාව ස්ථායී වූ පසු සැබෑ rpm, පෝෂණය, ප්රතිදානය, දියවන උෂ්ණත්වය, පීඩනය, මෝටර් බර, කලාප කියවීම් සහ නිෂ්පාදන ගුණත්වය වාර්තා කරන්න.
- එක් අනුමත විචල්යයක් වෙනස් කරන්න.රේඛීය ක්රියා පටිපාටිය මගින් අර්ථ දක්වා ඇති වර්ධක සහ ස්ථායීකරණ කාලය භාවිතා කරන්න. වේගය, පෝෂණය සහ උෂ්ණත්වය එකට වෙනස් නොකරන්න.
- සාමාන්ය සහ විචලනය යන දෙකම සසඳන්න.පිළිගත හැකි සාමාන්යයක් පාපැදි පීඩනය හෝ අසමාන දියවන-උෂ්ණත්ව පැතිකඩක් සැඟවිය හැක.
- පළමු සීමා කිරීමේ කොන්දේසිය සලකුණු කරන්න.එය මෝටර් බර, පීඩනය, දියවන ගුණාත්මකභාවය, මාන ස්ථාවරත්වය, සිසිලන ධාරිතාව හෝ මතුපිට දෝෂය විය හැකිය.
- අනුමත සීමාවන් තුළ පමණක් නැවත නැවත කරන්න.තවත් වැඩිවීමක් ඉතා කුඩා ප්රතිදානයක් ලබා දෙන විට හෝ පිළිගැනීමෙන් පිටත මනින ලද තත්වයක් තල්ලු කරන විට ප්රයෝජනවත් උපරිමය ළඟා වේ.
අපගේ කර්මාන්තශාලා දර්ශනය:එක් උපරිම rpm එකක් යවන පාරිභෝගිකයෙකුට වඩා ස්ථාවර මෙහෙයුම් ලක්ෂ්ය පහක් එවන පාරිභෝගිකයෙකු අපට ප්රයෝජනවත් නිර්මාණ සාක්ෂි ලබා දෙයි. ප්රවණතාවය පෙන්නුම් කරන්නේ රේඛාවේ කාර්යක්ෂමතාව නැති වන ස්ථානය සහ ඊළඟ වෙනස් කිරීම පෝෂක කොටස, ඉස්කුරුප්පු ජ්යාමිතිය, ඇඳුම් තත්ත්වය හෝ පහළට යන උපකරණවලට අයත් වේද යන්නයි.
ක්රියාවලි ප්රවණතාවය දෘඪාංග වෙත ආපසු යොමු කරන විට
ඉහළ rpm හට අධික ඉස්කුරුප්පු ඇණ-බැරල් නිෂ්කාශනය, අඩු ප්රමාණයේ ආහාර කොටස, පසුපසට වැටෙන දියවන කොටස හෝ අධික පීඩන අලාභයක් ඇති කරන මික්සර් අලුත්වැඩියා කළ නොහැක. එමගින් එම සීමාවන් දැකීමට පහසු විය හැක. අඳින ලද සංරචක පිටපත් කිරීමට පෙර ඒවා පිරිසිදු කර මැන බලන්න.
භාවිතා කරන්නබාධක, සාම්ප්රදායික සහ මිශ්ර ඉස්කුරුප්පු සංසන්දනයදියවන විට ඒකාකාරිත්වය වේගය සමඟ වෙනස් වේ. භාවිතා කරන්නමිනුම් මාර්ගෝපදේශය පළඳින්නපිරිසිදු ප්රවාහ මාර්ගයක් සහ ස්ථායී ද්රව්ය සමඟ නිශ්චිත ප්රතිදානය අඩු වන විට.
නන්හයියාගේඋපකරණ පිටුවඑහි CNC පට්ටලයට මීටර් 6ක් දක්වා වැඩ කොටස් යන්ත්රගත කළ හැකි බවත් එහි විදුම් සහ ඇඹරුම් උපකරණවල මිලිමීටර් 0.02 ස්ථානගත කිරීමේ නිරවද්යතාවයක් ඇති බවත් සඳහන් කරයි. ඒවා කර්මාන්තශාලා මට්ටමේ ප්රකාශිත හැකියාවන් වේ. අනුමත ඇඳීම තවමත් ඇණවුම සඳහා මානයන් සහ පරීක්ෂණ ලක්ෂ්යයන් නිර්වචනය කළ යුතුය.

ඉහළ නිමැවුම් තනි ඉස්කුරුප්පු සමාලෝචනයක් සඳහා දත්ත
- මැෂින් නිෂ්පාදකයා, ආකෘතිය සහ ඉස්කුරුප්පු විෂ්කම්භය
- මුල් සහ වත්මන් ඉස්කුරුප්පු ඇණ සහ බැරල් මිනුම්
- ෙරසින් ශ්රේණිය, පෙති ආකෘතිය, නැවත ඇඹරීම සහ ආකලන
- පිළිගත් ගුණාත්මකභාවය සමඟ සාමාන්ය සහ ඉලක්කගත ප්රතිදානය
- මෝටර්, ගියර් පෙට්ටි අනුපාතය සහ ශ්රේණිගත ව්යවර්ථ දත්ත
- සැබෑ rpm, මෝටර් බර සහ බලශක්ති ප්රවණතාවය
- බැරල් සැකසුම් ලකුණු සහ සැබෑ කලාප කියවීම්
- උණු කිරීම උෂ්ණත්ව ස්ථානය සහ සංවේදක ක්රමය
- පීඩන ප්රවණතාවය, පෙරීම සහ මැරීමේ විස්තර
- සිසිලනය, ඇදගෙන යාම සහ පහළට යන සීමාවන්
- දෝෂ සහ රඳවා ගත් සාම්පලවල ඡායාරූප
- මුල් ඇඳීම සහ සම්බන්ධතා මානයන්
නිතර අසන ප්රශ්න
ඉස්කුරුප්පු වේගය වැඩි කිරීම සෑම විටම extruder ප්රතිදානය වැඩි කරයිද?
නැත. ස්ථාවර ක්රියාකාරී කවුළුවක් තුළ ඉස්කුරුප්පු වේගය සමඟ ප්රතිදානය ඉහළ යා හැක, නමුත් පෝෂණ ධාරිතාව, පෙති ආකෘතිය, ඉස්කුරුප්පු ජ්යාමිතිය, ද්රවාංක ධාරිතාව, ඩයි ප්රතිරෝධය, මෝටර් පැටවීම සහ ඇඳීම ප්රතිඵලය සීමා කළ හැක. අධික වේගයෙන්, නිශ්චිත ප්රතිදානය පහත වැටීමට හෝ දියවීම අඩු ඒකාකාරී විය හැක.
බැරල් සැකසූ උෂ්ණත්වය දියවන උෂ්ණත්වයට සමානද?
අංක බැරල් සෙට්පොයින්ට් හීටර් කලාප පාලනය කරන අතර, පොලිමර්ට ඉස්කුරුප්පු භ්රමණයෙන් සහ කතුරෙන් යාන්ත්රික ශක්තියද ලැබේ. සුදුසු සංවේදකයක් සමඟ නිර්වචනය කරන ලද ස්ථානයක දියවීම මැනීම සහ පාලක කට්ටලය සැබෑ දියවන උෂ්ණත්වය ලෙස සලකනු වෙනුවට ක්රමය සටහන් කරන්න.
ඉස්කුරුප්පු වේගය වැඩි වන විට උෂ්ණත්වය ඉහළ යා හැක්කේ ඇයි?
වැඩි ඉස්කුරුප්පු වේගයක් කැපුම් අනුපාතය සහ යාන්ත්රික බලශක්ති ආදානය වැඩි කළ හැක. දියවන උෂ්ණත්ව වෙනස්වීම් කොපමණ දුම්මල දුස්ස්රාවීතාවය, ඉස්කුරුප්පු ජ්යාමිතිය, පිරවීම, බැරල් පැතිකඩ සහ පහළට ප්රතිරෝධය මත රඳා පවතී. සමහර ඉස්කුරුප්පු සහ ද්රව්ය සංයෝජන ඒ වෙනුවට තීරනාත්මක වේගයකින් ඔබ්බට දුර්වල හෝ අසම්පූර්ණ දියවීමක් පෙන්විය හැක.
rpm වැඩි වන විට පවා ප්රතිදානය වැඩි වීම නැවැත්විය හැක්කේ ඇයි?
පෝෂක කොටස සමානුපාතිකව පිරවීම නැවැත්විය හැක, පෙති ස්ලිප් වෙනස් විය හැක, තොග ඝනත්වය වෙනස් විය හැක, ද්රවාංක ධාරිතාව ළඟා විය හැක, හෝ මියයාම සහ පෙරහන් ප්රතිරෝධය පද්ධතිය සීමා කළ හැක. අඳින ලද ඉස්කුරුප්පු ඇණ සහ බැරලයක් ද කාන්දු වීම වැඩි කළ හැකි අතර ප්රයෝජනවත් පොම්ප කිරීම අඩු කරයි.
ඉස්කුරුප්පු වේගය වෙනස් කිරීමෙන් පසු ක්රියාකරුවන් වාර්තා කළ යුත්තේ කුමක්ද?
සත්ය ඉස්කුරුප්පු වේගය, පෝෂණ අනුපාතය, ප්රතිදානය, දියවන උෂ්ණත්වය සහ විචලනය, දියවන පීඩනය සහ විචලනය, මෝටර් බර, කලාප උෂ්ණත්වය, සිසිලන ප්රතිචාරය, නිෂ්පාදනයේ ගුණාත්මකභාවය සහ නව ස්ථාවර තත්ත්වයකට ළඟා වීමට ඉඩ දී ඇති කාලය වාර්තා කරන්න.
ඉහළ නිමැවුම් තනි ඉස්කුරුප්පු සමාලෝචනයක් සඳහා මම Nanhaiya වෙත යැවිය යුතු දත්ත මොනවාද?
දුම්මල ශ්රේණිය සහ පෝරමය, ආකලන සහ පිරවුම්, අවශ්ය ප්රතිදානය, වර්තමාන rpm, මෝටර් සහ ගියර් පෙට්ටි දත්ත, බැරල් පැතිකඩ, දියවන උෂ්ණත්වය සහ පීඩන ප්රවණතා, ඩයි සහ ෆිල්ටර් විස්තර, ඉස්කුරුප්පු සහ බැරල් ඇඳීම්, ඇඳීම් මිනුම් සහ නිෂ්පාදන දෝෂය හෝ නිෂ්පාදන සීමාව යවන්න.
කතුවැකි සටහන: නන්හයියා නිෂ්පාදන පිරිවිතර සහ හිමිකම් සමාගම විසින් ප්රකාශිත තොරතුරු ලෙස හඳුනාගෙන ඇත. ස්වාධීන පර්යේෂණ ක්රියාවලි සම්බන්ධතා සඳහා සහය දක්වයි, කිසිදු නන්හයියා ආකෘතියක් සඳහා සහතිකයක් නොවේ. අවසාන සීමාවන් සහ පිළිගැනීමේ කොන්දේසි සඳහා ද්රව්ය, යන්ත්රය, අනුමත ඇඳීම සහ ව්යාපෘති පරීක්ෂණ සැලැස්ම අවශ්ය වේ.